ENTRADA
→Patrón y metal Reconcile
Fijar el calibre, el peso, las prestaciones, el cargo, el calor y el trabajo.
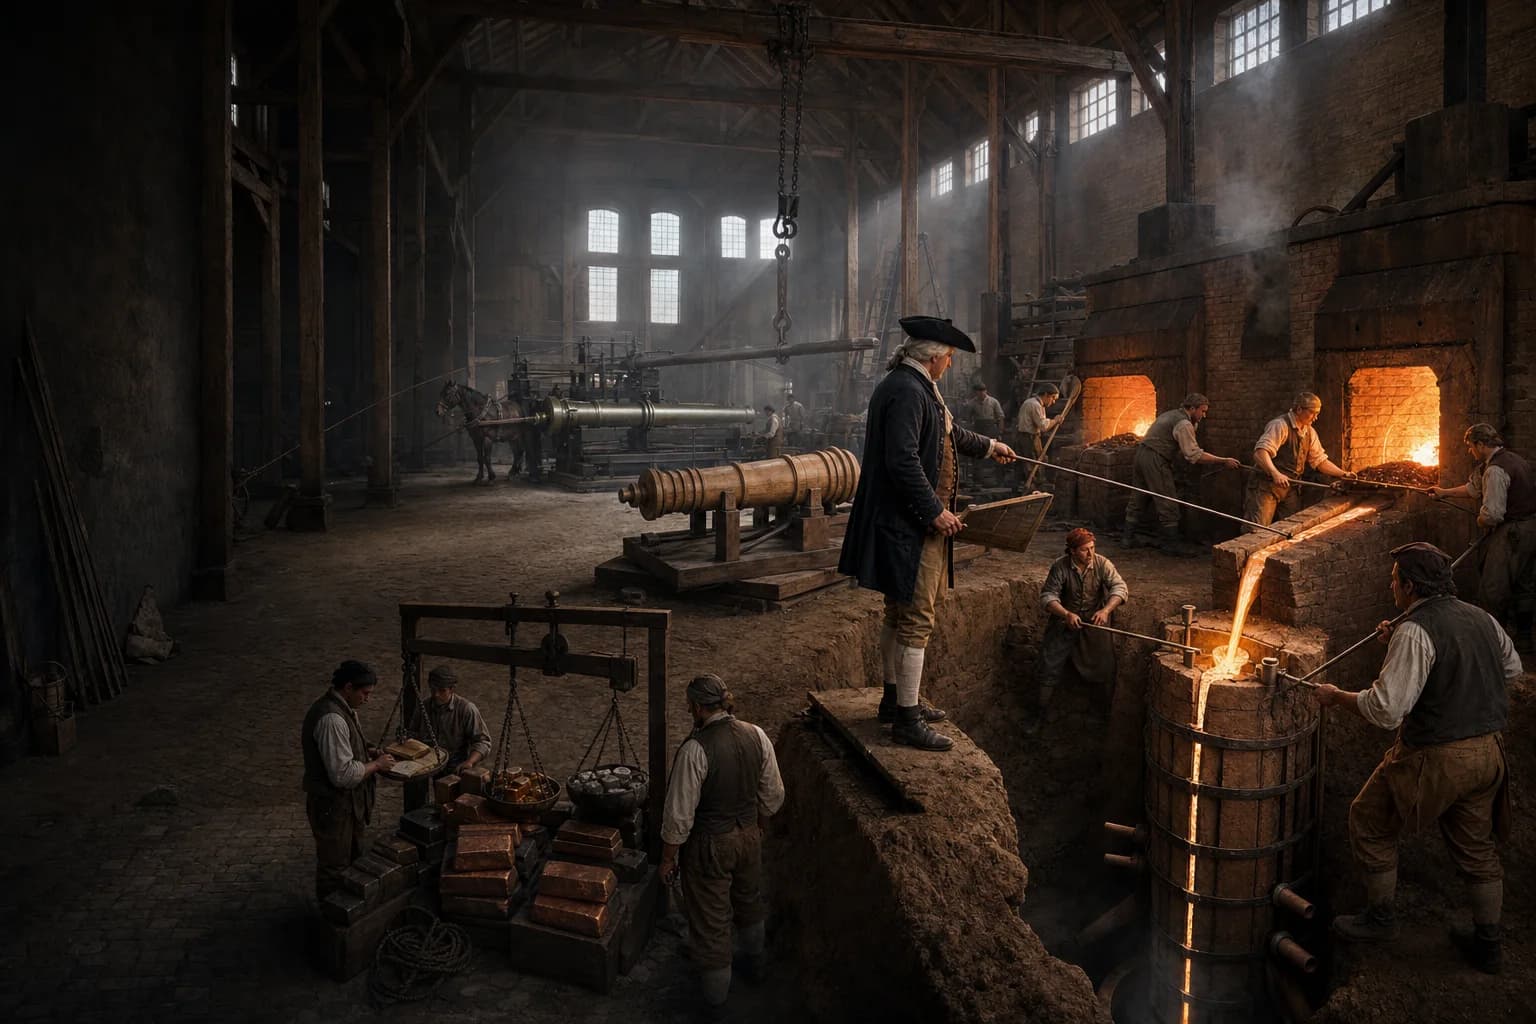
Una verdadera Era de Sail dossier carrera · 32
Gun Founder · Cannon Founder · Master Founder
El especialista que convirtió un derretimiento, un molde y un vertido irreversible en un cañón de pistola de carga de presión.
Un fundador de un cañón naval tradujo un patrón de artillería, calibre y peso objetivo en un cañón de arma de presión. El Fundador Maestro organizó fabricantes de patrones, moldureras, hombres de horno, casters y obreros. Un modelo de arma completa en un marco de giro recibió trunnion, cascabel y patrones de ornamento; capas de loam fueron aplicadas, reforzados con cáñamo o escorias de madera, horneados, abiertos y equipados con vents y corredores. La cobre, lata, el metal de avería o la carga de hierro se pesaba, se derritió y se vierte en un molde seco enterrado en un pozo de fundición. Después de enfriamiento y desintegración, la fundición fue limpiada, pesada y examinada para sopladores y encogimiento antes de una aburrida fresadora de bore, ventilación y superficies de referencia. El personal de la orden entonces lo miró, inspeccionó internamente y lo incendió. El fundador no era el armador Master Gunner, fabricante de carros, trabajador de polvo o oficial de aceptación independiente. El bronceado y el fundido de hierro implicaban diferentes materiales y sistemas de suministro, mientras que el fundido hueco y el aburrido sólido variaban según el tiempo y el lugar. Este dossier centra evidencias del siglo XVI al XIX, especialmente Woolwich del siglo XVIII.
La información llega, formularios de juicio y el trabajo pasa a través de un reloj completo.
Fijar el calibre, el peso, las prestaciones, el cargo, el calor y el trabajo.
Modelo completo, molde de vapor, refuerzo, ventilación, alimentación y secado.
Pesar, derretir y controlar la escoria, luego completar un pozo coordinado.
Cool, clean, weight and inspect before aburrido and independent proof.
Patrones estándar centrados, cobre costoso y estaño, marcas de fabricantes, pruebas aburridas y formales.
Hierro de gran calado usado para grandes pedidos con alto rechazo y exposición a la falla del lote.
Montaje colocado, aburrido, carros, municiones, almacenamiento y pruebas bajo bandas y pasivos distintos.
Prestación de control, capas de alcantarillado, refuerzo, ventilación, alimentación y secado.
Pesa y maneja la aleación o la carga de hierro, temperatura de horno, escoria, fluidez y ventana de tapping.
Sincronizar el ascensor de molde, remolino, canales, vierte, retrocede y enfriamiento controlado.
Conectar soplo, encogimiento, cierre frío, cambio de núcleo y falla de prueba a un lote de casting.
Las instituciones, la experiencia, el patronato y la oportunidad formaron la ruta de cada persona.
Comience con el loam, el combustible, el manejo, el secado, la limpieza y la disciplina de escape.
Posee una etapa de molde, una carga de metal o una pequeña ordnance.
Conectar el patrón, el molde, la fundición, el agujero y el papeleo en un lote responsable.
Proceso de control, contrato, planta, personas, relación de aceptación y responsabilidad de bajas.
Una autoridad de ordnance o patrón fijo de diseño, calibre, longitud, refuerzos, ramilletes y peso objetivo. El Fundador Maestro interpretó estos en molde, carga, calor y vertido; los borers mecanizaron el casting; los oficiales de prueba y los artilleros inspeccionaron y lo dispararon; los fabricantes de carros construyeron el montaje de madera; el inventario controlado del Maestro Gunner, polvo, entrenamiento y uso de combate.
Un arsenal podría colocar todas las etapas bajo la gestión común y unas ironías privadas podrían contraer varios pasos, pero el "hechor de armas" no debería borrar la responsabilidad. Pregunte quién poseía falla de fundición y de molde, geometría de aburrimiento, autoridad de aceptación y operación de astillero.
Las armas de fuego se clasificaron comúnmente por peso nominal de disparos, mientras que el cañón podría pesar miles de libras. Patrón gobernado, persecución, refuerzos, bricolaje, bozal, cascabel y trunnions. El servicio naval también requirió que el arma pasara puertos, retroceder, correr y equilibrar un carruaje. El fundador convirtió una pieza de dibujo o estándar en un modelo de tamaño completo con subsidios de encogimiento y mecanizado.
Las imágenes de lana de unos 1776–78 muestran patrones de trunnion de madera, delfines, cifer real y ornamento aplicados a un patrón completo de 24 libras. Decoración expresa autoridad y podría llevar fabricante, año, peso o propiedad, pero cada proyección complicada liberación de molde y ventilación. El aburrimiento coaxial, el sonido de la brisa y los trunnions correctamente colocados seguían siendo primarios.
La llamada artillería de latón era comúnmente bronce de cobre-tin. Un gran cobre controlado a escala de haz, estaño y metal de avería reutilizable, mientras que el fundador manejaba la segregación, la oxidación y la escoria. Bronce era costoso pero fácilmente remelado, tomó detalles de superficie y era menos propenso que el hierro fundido frágil a la fragmentación repentina; armas reales elaboradas hicieron uso de esas cualidades.
La artillería de hierro fundido dependía del horno de explosión, el mineral, el combustible y el hierro fundido. La unidad inferior costó flotas armadas con armas más pesadas, pero grafito, escoria, agujeros de arena, cierres fríos, encogimiento y fallas de emergencia hicieron que el control de proceso fuera crítico. La práctica local de mineral y carbón o coca cambió los resultados. Ninguna receta universal de aleación o jerarquía de bronce-bueno/hierro-bad encaja en todo el período.
Los hombros formaron un modelo de arma en un husillo o marco de giro, cepillando capas repetidas de arcilla refractaria finamente tierra y arena como loam. Las imágenes de Woolwich registran el bobinado de cáñamo, murciélagos de arcilla, lamas de madera externa y aros de hierro. El molde fue horneado, husillo y patrón eliminado, y cavidades de trunnion, tapón de cascabel y detalles interiores terminados.
Sprues, corredores, cabeza de alimentación y ventilación de aire de relleno controlado. Gas cortado con soplos, flujo interrumpido o refrigerado hizo cierres fríos, y una alimentación inadecuada cavidades de reducción de la izquierda. El grafito mejoró la superficie de fundición pero no pudo reparar la mala estructura. Humedad residual se destellaba en vapor contra metal fundido y podía arrojar metal y molde a través de la fundición.
El molde terminado fue levantado en un pozo de fundición y arrasado con tierra en capas contra la presión de toneladas de metal. El molde de cascabel, el barril, la cabeza de alimentación y los canales se alinearon con la dirección de fundición. Pits cerca de las aguas subterráneas necesitaba drenaje y bombeo. El levantamiento, sellado, ramming y el horneado de canal tuvieron que terminar antes de que el horno estuviera listo.
Al tapping, el maestro sincronizó la liberación de metal, las velas o canales, el control de la escoria, el orden de flujo y las carriles de escape. Un derretimiento frío no se llena; el exceso de calor fomenta la erosión, el gas o la segregación; el flujo violento encadenó la escoria y el aire, el flujo lento se congeló temprano. La brisa gruesa y la persecución más delgada después se enfría bajo control, porque el descomposición prematura o el apagado local bloqueado estrés térmico en el arma.
Un núcleo o un nuevoel cubierto de arcilla podría fundir un hueco aproximado para el remojo posterior. La excentricidad básica dejó una pared delgada, mientras que los soportes y las impurezas de los límites cercanos crearon debilidades. En el siglo XVIII más adelante, los Verbruggens en Woolwich y otros fabricantes expandieron el fundido sólido seguido de la perforación horizontal: el fundido giraba alrededor de una barra de eje fijo para un agujero más recto y repetible.
El fundición sólida redujo la perturbación del núcleo directo en el agujero pero exigió más potencia, montaje seguro, tiempo y metal eliminado; no eliminar la contracción interna o la segregación. Las manos aburridas también se referían a la bozal, el ventoso, las ramilletes o las referencias y el centro determinado de gravedad. Histórica Inglaterra identifica la torre aburrida de Woolwich y los dibujos de RMG muestran el molino, uniendo dos especiales diferentes etapas.
Después de la eliminación del molde, las virutas, la cabeza de alimentación y el flash, los trabajadores examinaron la superficie, las ramitas, la cascabel y las cavidades visibles. El aburrimiento fue seguido por calibres para calibre, rectitud, pared y posición. El registro de Woolwich muestra el examen de vela de un bore; evidencia británica del siglo XVIII nombres de Desaguliers' instrumento para la rectitud y defectos internos. La escala de vigas servía carga, peso terminado y centro de gravedad.
El disparo final normalmente perteneció a la aceptación de la orden, no a la autocertificación del fundador. La pieza fue reexaminada para crack, distorsión, aburrimiento y ventilación antes de la aceptación. Los registros de David Tanner incluyen piezas de ráfagas, malos tapones, defectos interiores y presuntos tapones ocultos, mostrando por qué la marca y la superficie no podían sustituir pruebas independientes. Las reglas de carga y muestreo cambiaron, así que ninguna prueba fija múltiple pertenece a toda la era.
Los equipos de hornos se enfrentaban a calor radiante, salpicaduras, monóxido de carbono, vapores y descomposición; las manos de foso se enfrentaban a explosiones de vapor, ramming inestable y salidas bloqueadas; los rasguños movían moldes y armas de varios toneladas; los borers trabajaban junto a las masas rotativas, las fichas y las unidades. La explosión letal de fundición de armas de Moorfields de 1716 ayudó a impulsar la fundación de la Royal Brass, construida por el estado en Woolwich.
El armazón también fue una contracción de tiempo de guerra. Demanda repentina de suministro de metales esforzados, rechazada prueba de valor y reputación de lote destruido, y escasez tentada desperdicio dudoso. El maestro separaba los retornos, los calores y las castings registrados, los patrones vigilados, los ciclos de hornos largos programados y evitaba que las reparaciones de horario se convirtieran en defectos ocultos.
La entrada podría venir a través de la fundición de campanas, fundición de bronce o hierro, moldura, trabajo de horno o la tienda de patrones. Los aprendices aprendieron el loam, el refuerzo, el secado, la carga y la limpieza ante pequeños moldes de arma o mortero y un horno. Responsabilidad maestra modelo integrado, molde, foso, fundición, vertido, enfriamiento, aburrido apago y registro de pruebas.
Jan y Pieter Verbruggen se convirtieron en fundadores del Maestro en Woolwich en 1770, y Pieter más tarde sirvió solo. Sus carreras muestran la fuerza del diseño de máquinas, reclutamiento transnacional y patronato estatal. Un fundador podría convertirse en dueño de obras, contratista de artillería o superintendente pero no entró así en la sucesión de comandos de un buque de guerra.
career.naval-cannon-founder
El fundador organizó patrones y moldes de barril, carga metálica, hornos, calidad de fundición-pit vertido y fundición, dirigiendo molders, hombres de horno y trabajo de fundición.
No. El fundador hizo barricas a tierra; el Maestro Gunner mantuvo armas y polvo y entrenó a tripulación a bordo. El aburrimiento, el trabajo de transporte y la prueba independiente podrían ser separados de nuevo.
Ambos. Su mezcla cambió con el estado, la fecha, el tipo de arma, los recursos y el costo. El bronce era costoso y reciclable; el hierro fundido era más barato pero exigía un control estricto de los defectos internos.
Un aburrido sólido evitaba un núcleo desplazado creando paredes desiguales y podía producir un aburrimiento más recto y regular, a costa de poder, tiempo y metal eliminado.
El agua contactando bronce fundido o hierro se destellaba en vapor de alta presión, causando una explosión violenta o un molde. El secado también redujo los defectos de gas.
Fue limpiado, pesado, apasionado e internamente examinado, luego sometido a prueba de municiones y otra inspección. Carga, muestreo y marcas variadas por autoridad y fecha.