輸入
→驗收與分級
核對 timber mark,檢查缺陷、彎曲、含水與未來受力方向。
風帆時代真實職業檔案 · 28
Mastmaker · Mast Maker · Spar Maker
沿一根幾十米長木料守住軸線、錐度和每個受力介面的人。
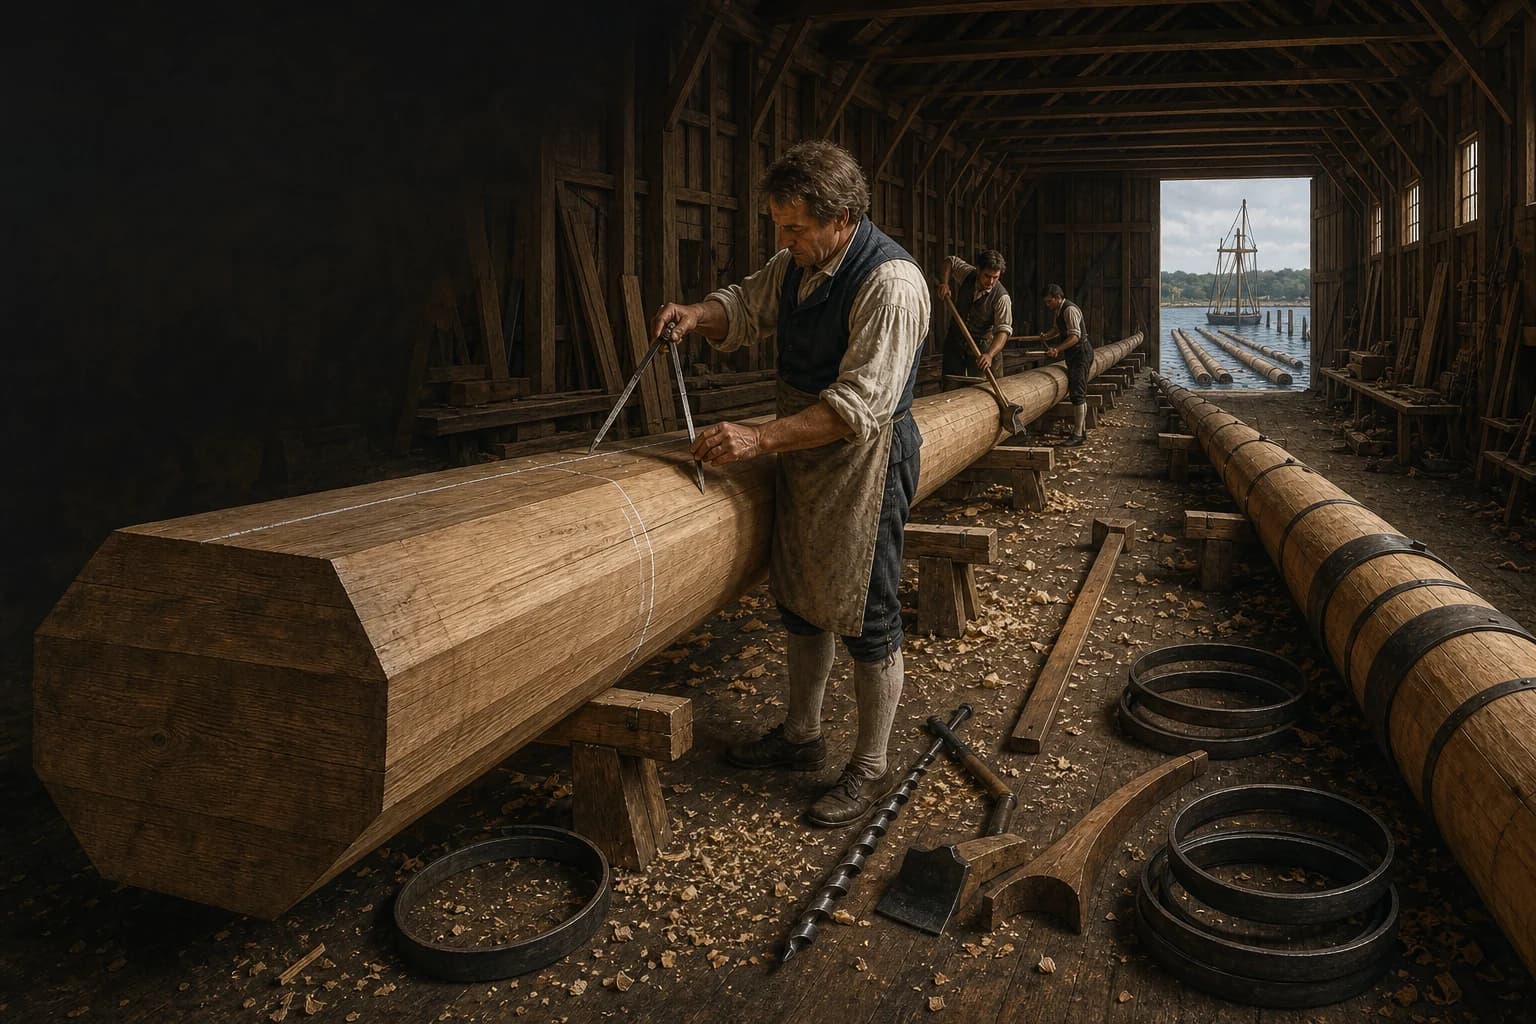
桅杆匠是專門製造 masts 與 spars 的船廠木工。他先判斷長木的彎曲、節疤、腐朽與紋理,再沿軸線放出尺寸,把方材逐步削成平順圓錐。小型桅段可取自單根樹;大型下桅往往要把多根木料嵌合、栓接,再用鐵箍和繩箍緊固。成品必須準確接入船體與桅帽,之後才由索具工立桅並張設繩索。
資訊進入、判斷形成、工作交接,構成一次完整的值班迴圈。
核對 timber mark,檢查缺陷、彎曲、含水與未來受力方向。
標出 stations,將木料逐步削至規定錐度與截面。
貼合多根 timber,安裝 bolts、iron hoops、fishes 和 wooldings。
複核介面、標記重心和方向,把成品及記錄交給吊運和 rigging 工班。
獨立 mast house、master mastmaker、標準尺寸與跨部門驗收最清晰。
訂單更隨船型和市場變化,mastmaker 可能兼 timber buyer、rigger 或普通 carpenter。
以本地樹種、進口長材、有限鐵件和熟練工供給重新解釋母國規格。
判斷直度、紋理、節疤、shake、rot 與彎曲對不同 spar 的影響。
用軸線和 stations 控制方、八方、十六方到圓形的連續錐度。
設計並完成 scarph、coak、faying、fish、bolt、hoop 與 woolding。
驗證 step、partners、cap、trestletree、yard 與 rigging 的尺寸並安全交接。
制度、資歷、推薦與機會共同塑造每個人的職業路徑。
學習順紋加工、刃具維護、長料支承與安全搬運。
能按 station 獨立成形、貼合 fish 並配合 hooping。
分級木料、組織多人同時加工並籤認交接尺寸。
管理訂單、材料去向、質量與跨工種介面。
十八世紀技術書中的 mastmaking 同時處理 lower masts、topmasts、topgallant masts、bowsprits、yards、booms、gaffs、tops 與相關木件。整根船桅又由逐層接續的下桅、上桅和更高桅段組成;mastmaker 製造這些木構件,卻不因此成為帆裝設計、帆布縫製或全船索具的負責人。
Shipwright 以 keel、frames、planking 和船體介面為中心,mastmaker 以極長木料的軸線、錐度、截面和組合強度為中心;rigger 把桅杆立起並安裝 shrouds、stays、yards 與 running rigging;在船出海後,ship's carpenter 和 boatswain 的部門負責日常檢查、補強與索具維護。小型私人船廠可能合併工種,大型 naval yard 才更容易形成獨立 mast house 和 master mastmaker。
Fir、pine 和 spruce 因長度、相對輕重與彈性成為常見桅材。David Steel 1794 年的技術資料把 fir 視為 mastmaking 主體材料,並比較 Riga、Gothenburg、Norway、New England 和 Scotland 來料的強度;這種等級判斷屬於特定時代的經驗體系,不應被當作現代材料試驗的統一結論。
Mast selector、timber merchant 或承包商先在林地和港口尋找長直樹幹,船廠收料後仍要複檢 shakes、rot、cross grain、大節、偏心和過度彎曲。彎料不必一律報廢:Steel 要求把彎曲桅材的凸面朝前,但每個缺陷都必須放進未來受力方向判斷。1806 年英國 Navy Office 留有 Riga masts 合同,也說明桅材是一條跨海採購、分級、運輸和驗收的供應鏈,而不是桅杆匠在船廠後院隨手砍樹。
Historic England 把桅杆池(mast pond)定義為浸存長杆、避免乾燥開裂的水池,把桅杆屋(mast house)定義為製造和儲存桅杆的建築。Chatham 1753—55 年 mast house 的底層用於 shaping and storing masts,開敞長跨空間讓工班能同時接近數十米長料;上層 mould loft 則服務船體全尺寸放樣。
木料從水中提出後要登記身份、清理表面、穩定支承並保留足夠週轉通道。長料只要支點沉陷或被不均勻曝曬,就會讓原本正確的中心線失真。吊運也不是附屬動作:capstan、crab、rollers、tackles、sheers 和大批 labourers 共同移動重桅,錯誤的 sling 位置會使未完成的細長構件彎曲、滾落或壓傷工人。
桅杆匠先從設計尺寸或比例表取得總長與 partners 處基準直徑,沿軸線標出 heel、partners、quarters、hounds、stop 和 head。Straightedge、batten、chalk line、square 與 compasses 把每個 station 的半徑連線成平順錐度;這一步不是憑眼睛把木頭削圓,而是在三維長料上儲存同一根軸線。
Axe 和 adze 去掉大料,之後依次形成 square、eight-square、sixteen-square,再用 plane 把稜角修成公平圓面。每次 canting(轉動工件)都要重新支穩、複查 winding 和相對方向。成品不是處處相同直徑:partners 需要承受甲板楔固,hounds 支撐 cheeks、trestletrees 與 top,mast-head 常保留方形介面,錯誤發生在這裡就無法靠外表光滑補救。
由單根樹製成的桅段稱 pole mast;較小上桅、帆桁和商船桅常可這樣完成。大型戰艦下桅需要的長度與直徑超過可穩定取得的單木時,made mast 會把 central spindle、side trees、side fishes、heel/head pieces、cheeks、front fish 與 fillings 組合起來。它不是把幾根圓木隨意捆住,而是讓 scarph、coak/table、grain direction 和接縫錯開傳力。
內表面先 planed、fayed 並塗 tar,再用 bolts、nails 和精確貼合的木件鎖定;外部削成目標截面後,iron hoops 分成從 head 與 heel 驅入的不同 drifts。1797 年 USS Constitution 的大型下桅由多塊 white pine 組合,而更高桅段來自 single sticks;同一艘船因此可以同時使用兩種體系。
Steel 描述的 iron hoop 要按各 station 實測 girth 製作,適當縮短以取得干涉量,加熱後沿塗有 tallow 的桅面驅到位置,再用水冷卻收縮。桅杆匠需把非圓的上部截面做成 mould 交給 smith;這是一項木工與鐵工之間的尺寸合同,而不是鐵匠獨自猜圈徑。
Woolding 用多匝繩索包紮在相鄰鐵箍之間,front fish 與 fillings 提供平順承託面;皮革墊片可減少釘頭切傷繩索。箍太鬆會讓接縫工作,太緊或木材後續含水變化又可能壓壞表層。維修中的 fishing 是在受損桅或桁外加長材補強,不能自動恢復原有強度;是否繼續航行仍要結合裂紋位置、海況、帆面積和替換機會。
交付檢查包括總長、各 station 直徑、直線度、head 與 heel 方位、tenon、hounds、cheeks、bibbs、trestletrees、caps、sheave holes 和鐵箍位置。Mastmaker 按 approved masting plan 製作,shipwright 提供 mast step 與 deck partners 的實測介面,smith 交付 hoops 和 bolts,blockmaker、rigger 與 sailmaker 又依賴正確的 cleats、bees、holes 和 yard dimensions。
因此“船體下水”不等於 ready for sea。USS Constitution 1797 年下水後,三根巨大下桅到十二月底才安裝,幾十根上桅、帆桁和其他 spars 仍在製造組裝,之後還要接收數英里繩索。若成品 heel 進不了 step、partners 餘量不足或 yard sling 不在重心附近,返工會同時阻塞船、起重裝置和多個工班。
現代門式起重機以前,船廠常用岸上或船上的木製 A-frame masting sheers,把下桅沿 mast partners 放入 step;上桅則借已立下桅和 tackles 提升就位。起吊前要標出重心、sling 與方向,保護鐵箍和加工面,並設定 tag lines 防止擺動。Mastmaker 可以隨成品解決 fit,卻不應越權指揮整套 harbour movement 和 rigging evolution。
Riggers 隨後安裝 shrouds、stays 和 backstays,連線 caps、tops、crosstrees 與 yards。載荷張緊後,mastmaker 或 surveyor 要複查接縫、箍帶、直線與 heel seating。交付記錄至少關聯 timber mark、尺寸表、缺陷/修補、hoop station、最終船名和安裝日期;否則下一次裂縫無法判斷來自材料、製造、運輸、立桅還是海上超載。
Mast timber 價值高、供給脆弱,並受戰爭、封鎖、關稅、航運和森林政策影響。Timber merchant 組織資金、合同與跨海運輸,mast selector 負責早期挑選,dockyard store officers 驗收記賬,mastmaker 決定如何 conversion;同一人可能兼任部分環節,但利潤、技術判斷與最終質量驗收最好留下相互校驗。
職業路徑通常從木工或船廠 apprentice 進入,在長料放線、adze control、faying、hooping 和起重中累積資歷,再成為 leading hand、mastmaker 或 master mastmaker。最重要的不是一小時削掉多少木屑,而是把稀缺的大樹分配給合適的 lower mast、yard 或小 spar,並敢於拒絕一根外觀筆直卻會在海上斷裂的料。歷史船廠的勞動也受 patronage、低薪、事故、強制勞動和帝國供應鏈影響,不能只把它寫成浪漫手藝。
career.mastmaker
Mastmaker 是專門製造桅杆、帆桁、斜桅和其他 spars 的船廠木工,負責選材、放線、成形、組合、箍固和交付尺寸。
造船匠以船體骨架、外板和結構介面為主;桅杆匠專注長直構件的軸線、錐度、截面、組合強度及與帆裝的介面。小船廠可能由同一批人兼做。
通常不是。桅杆匠製造木製 masts 與 spars;rigger 負責立桅後的 shrouds、stays、yards 與活動索具裝配。
Pole mast 的主體來自單根樹;made mast 把多根木料透過 scarf、coak、bolt、iron hoop 和 woolding 組合成所需長度與直徑。
歷史船廠用水池浸存長杆,減少木料在等待加工時過快乾燥和開裂;出池後仍需正確支承、登記和重新檢查。
遠航船通常沒有岸上 mastmaker。隨船 carpenter、boatswain 和船員會用 fishing、替代 spar 或減帆應急;大規模更換通常返港後由船廠完成。