輸入
→梳理與稱量
分離長麻和短料,建立批次與工序用量。
風帆時代真實職業檔案 · 29
Ropemaker · Rope Maker · Cordwainer (historical contexts)
用相反捻向把成千纖維鎖成一條可追蹤承載構件的人。
制繩工在 ropewalk 裡把大麻等長纖維變成船用繩索。纖維先由鐵齒梳開,紡工再一邊倒退行走,一邊把它連續喂進旋轉的鉤子。許多細紗隨後被拉成長列,按用途塗焦油、捻成繩股,再以相反方向合攏;正是這次反向扭轉,讓繩索不至於自行散開。Master Ropemaker 要對原料、捻度、長度和成品質量負責。不過,繩索離開工場後,還要由索具工裁切、接繩並裝上船,再由水手長和船員維護。制繩工交付的是繩,索具工交付的才是一套能工作的帆裝。
資訊進入、判斷形成、工作交接,構成一次完整的值班迴圈。
分離長麻和短料,建立批次與工序用量。
把纖維連續紡成標準 yarn,卷繞並組成 hauls。
按規格決定 tarring,再成股、平衡張力並反向 closing。
核對長度、重量、周長與 lay,抽開內部後標記批次。
以標準表、批次、來源標記和艦隊訂單組織大規模生產。
同時服務商船、漁業、建築與地方市場,工種更容易合併。
機器改善部分一致性,也重排性別、年齡、速度和事故風險。
識別長度、溼黴、短麻、夾雜和不同用途的材料等級。
在倒退行走中保持供料、直徑和捻度均勻。
讓 yarn、strand 與 closing 的方向、縮短和張力彼此匹配。
從來源到內部 yarn 數、重量、周長、lay 與儲存狀態建立證據。
制度、資歷、推薦與機會共同塑造每個人的職業路徑。
從搬麻、運紗、清理和旋輪學習生產節奏。
能穩定紡紗或控制成股合繩的張力與縮短。
安排規格、工班、裝置與質量停點。
管理材料驗收、人員資歷、艦隊訂單、成品責任和防火。
一座大型 ropeyard 不是一個人從麻捻到錨纜,而是 hatchellers、spinners、warpers、tar-house hands、strand makers、layers、labourers、foremen 與 Master Ropemaker 的生產鏈。Chatham 的 Rope Yard 甚至作為船廠內獨立 business unit,由 Clerk of the Ropeyard 管理並單獨記錄人員。
Ropemaker 按 circumference、length、lay、fiber、tar 與用途交付繩;rigger 再量取、截斷、splice、worm、parcel、serve,並把 shrouds、stays 和 running rigging 裝到船上;boatswain 在役管理消耗與維護,sailmaker 把 bolt rope 縫到帆邊。小港工坊可能兼業,但職業頁面必須按產品交付點而不是“都懂繩結”來分界。
風帆時代歐洲海軍大量依賴 hemp,Chatham 的原料多從俄羅斯南部經 Riga 等 Baltic ports 輸入。產地名在舊資料中常兼作商業等級;不能把 1794 年對 Riga 或 Petersburg hemp 的偏好理解為所有國家、世紀和繩種的唯一規則。Coir 能浮但耐候、強度和塗焦油反應不同,flax 與其他纖維也各有用途。
收料要檢查長度、潔淨度、溼黴、腐敗、夾雜和批次重量,再由 storekeeper 保管並按 oldest first 發料。供應商、Clerk of Ropeyard 與 Master Ropemaker 分別掌握合同、賬目和技術判斷,若三者合成一張無人複核的簽字,短纖維、受潮料或摻假就可能在外觀合格的成繩裡留下隱患。
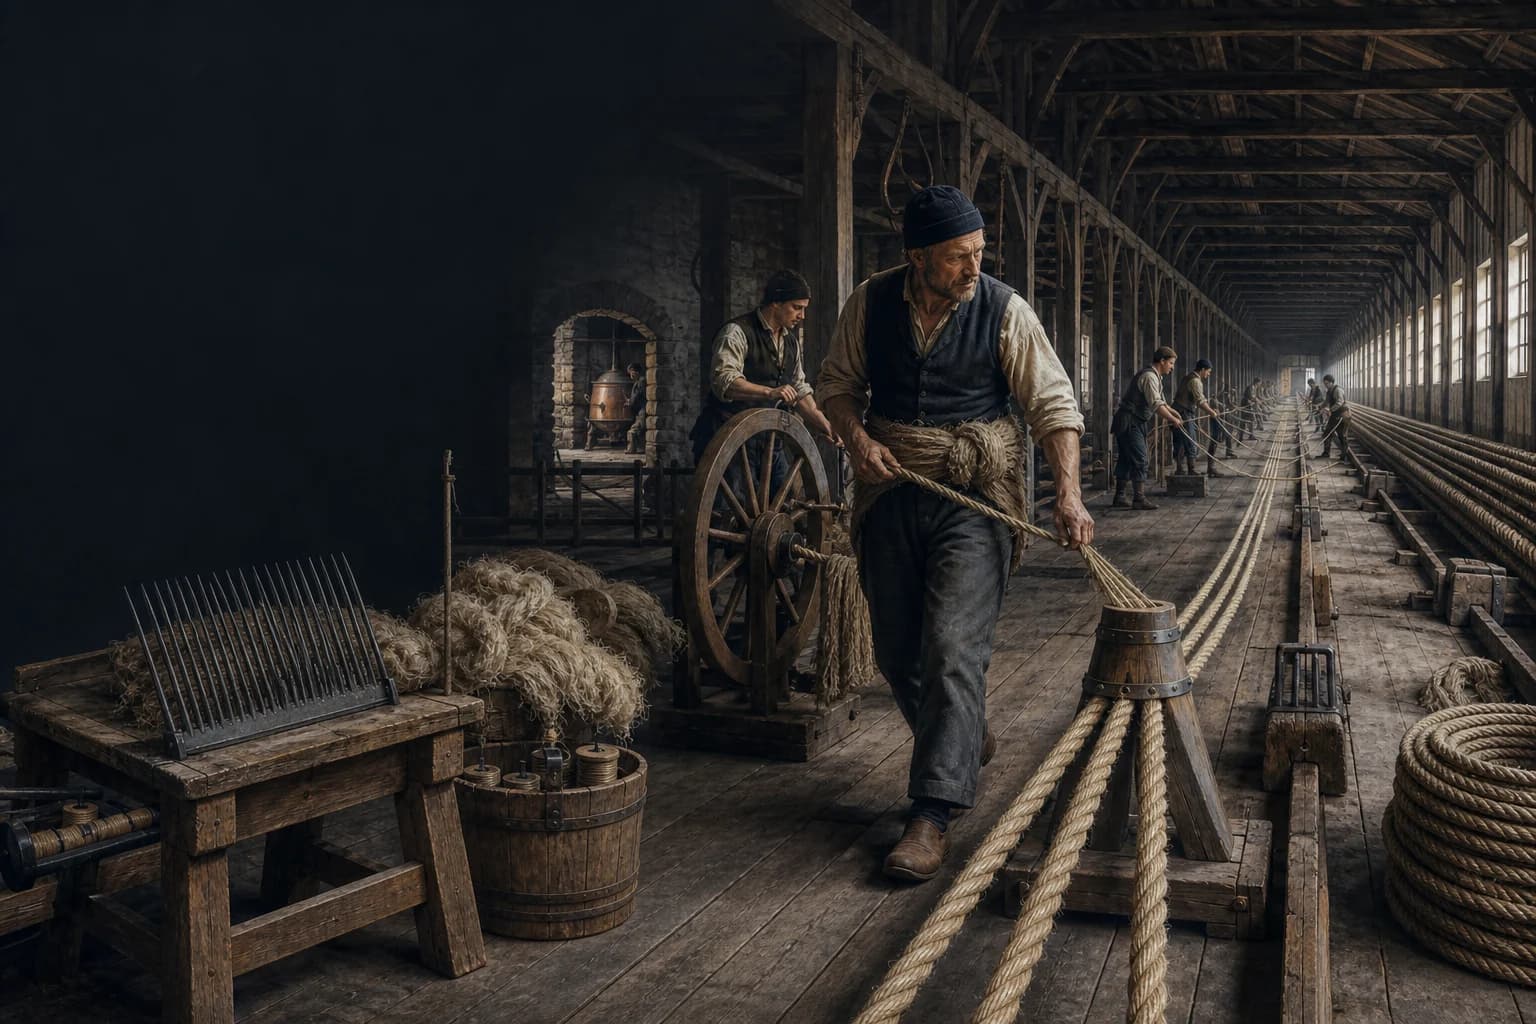
Hatchell 是固定在木板上的密集長鐵針。工人把麻束反覆甩拉過粗、細不同的針排,使纖維平行並去除木屑、糾結和短纖;少量油幫助纖維透過。Chatham 1787 年 Hatchelling House 把這道沉重、半熟練工序安排成獨立空間,1803 年記錄有 19 名 hatchellers。
Toppings、ground tow 和長麻不能混為一種等級。高要求 yarn 需要兩端充分 topping and tailing;短纖維可用於較低階小繩、spunyarn,繼續拆散還可成為 caulking oakum。利用副產品不等於允許把短麻隱入關鍵 stay 或 cable;材料去向必須在稱重和工票中留下痕跡。
整理後的麻束圍在腰間,spinner 將纖維端接到 hook,一邊沿超長 spinning room 倒退,一邊用手控制連續供料;另一端的 wheel 為多個 hooks 提供旋轉。Steel 特別強調手要靠近成紗點、wheel 必須勻速,否則 yarn 會粗細不圓、區域性松捻,並在 warping 或 stretching 時斷裂。
單根 yarn 可以長達數百米,工人走速、手感和纖維搭接必須連續。紡完後按標準長度和重量捲上 winch;過重可能表示粗而不勻,過輕可能缺纖維。兒童與年輕 labourers 曾在長廊中搬運或跑送紗線,機械化後來也大量使用女性 machine minders;生產史不能把他們的路程、粉塵和夾捲風險藏在一個 master 的名字下。
Ropewalk 是供紗、股或繩保持拉直並連續捻合的長廊。Chatham 現存 ropery 超過 1,100 feet,一艘 first-rate ship of the line 可需要約 31 miles cordage;建築長度不是誇張景觀,而是產品長度、張力與批次生產的物理條件。私人場地也可在露天 walk 作業,但天氣和汙染更難控制。
Yarn 從 winches 放出,沿 posts、hooks 或 supports 拉到遠端 sledge;capstan/crab 與 tackles 提供 stretching,工班在整段長度上檢查 snag、交叉和張力。原料在形成 strand 與 closing 時會顯著縮短,因此工單不能用最終長度直接擷取同長 yarn。長度、twist 和 diameter 是同一個幾何問題。
需要處理的 yarn 先 warped 成 hauls,由 capstan 拉過保持熱態的 copper tar kettle,再進入 black-yarn house 滴乾與儲存。焦油可改善 standing rigging 和部分 cordage 的耐候性,卻會改變柔軟度、重量和後續操作;running rigging、tiller rope、bolt rope 或特殊小繩可能要求 white、少 tar 或由下一工種再處理。
乾燥 hemp、木建築和熱 tar 形成嚴重火災組合。Tar house、hemp house 與 yarn stores 的分隔、禁火、通風、清潔和批次冷卻都是質量體系。焦油過熱會傷纖維,過量會在後續壓捻時滲出並使 strands kink;“塗得多”不是耐久性的可靠替代指標。
多根 yarn 在旋轉 hooks 上 hardening 成三個或更多 strands;移動 sledge、wolders 與帶溝槽的 laying top 控制各股以同等張力匯合。Strands 的捻向與最後 closing 的方向相反,使內部扭矩趨於平衡。若一股長度、紗數或張力不同,成繩會 corkscrew、soft spot、hard spot 或無法圓整。
Hawser-laid 常由三股直接合成;cable-laid 則通常把三根三股小繩再反向合成,共九個基礎 strands。四股 stay rope 還可帶 heart 維持圓形。選擇取決於 cable、stay、tack、running rigging、lead line 或 small stuff 的柔順、磨耗、伸長和強度需要,不能只按“越粗越安全”分配。
Master Ropemaker 與 foremen 要核對批次 hemp、紗數等分、最終 circumference、standing length、單位重量、lay 均勻度、表面與接頭。Steel 指出劣質 cordage 可從端部解開數尺,逐層開啟 strands 和 yarn,觀察是否夾入短麻;這說明漂亮外觀不是終檢。關鍵 cable 還要按制度進行 proof 或抽樣強度判斷。
十九世紀 Chatham 曾把不同 yard 的 coloured worsted government mark 貫穿 strand,幫助追蹤製造地點並抑制盜換。標記只能證明來源,不能證明儲存良好:成品必須離地、通風、避免溼捲髮熱和焦油汙染,並按尺寸與用途入庫。船上因 chafe 或超載斷裂,也不能自動反推 ropeyard 造假。
學徒或 labourer 可從清料、搬運和 wheel work 進入,逐漸學會 spinning、warping、strand forming、laying、splice 與檢驗,再成為 journeyman、foreman 或 Master Ropemaker。高階崗位安排每日規格、領料、工班和機器,認證進場 hemp 與成品質量,並與 Master Attendant、stores 和 rigging demand 對接。
十八世紀末起 Huddart、Treadwell 等系統和動力機械逐步改變一致性與勞動組織,卻沒有在同一天取代所有 hand methods。機械能穩定部分捻度,也能把夾卷事故放大;女性和兒童進入不同崗位並不表示技能消失。職業遊戲化最真實的張力來自批次質量、生產長度、艦隊急單、火災隔離與可追責交付,而不是把制繩工寫成會施法的結繩師。
career.ropemaker
Ropemaker 在制繩場把麻等纖維梳理、紡成 yarn、可選塗焦油,再製成 strands 和各類標準 cordage。
制繩工製造成批繩索;索具工按具體船舶裁切、接繩、包紮並安裝桅索和活動索具。
紗與股必須在張力下沿成品所需長度展開,捻股和合繩還會縮短原料;長廊提供連續生產和檢查空間。
Hawser-laid 通常是三股直接合成;cable-laid 通常再把三根三股小繩反向合成,因此有九個基礎 strands。
不是。Standing rigging 常重視耐候並使用 tarred cordage;需要頻繁透過 blocks 的 running lines、tiller rope 和某些 bolt rope 會採用不同處理。
除核對原料、紗數、重量和周長外,可從樣品端部解開 rope、strand 與 yarn 檢查纖維長度和一致性;不同制度還會做 proof 或來源標記。