輸入
→核對 pattern 與金屬
確定 calibre、weight、allowances、material charge、爐次和工班。
風帆時代真實職業檔案 · 32
Gun Founder · Cannon Founder · Master Founder
把一爐熔融金屬、一座炮模和一次不可撤回的澆注變成承壓炮管的人。
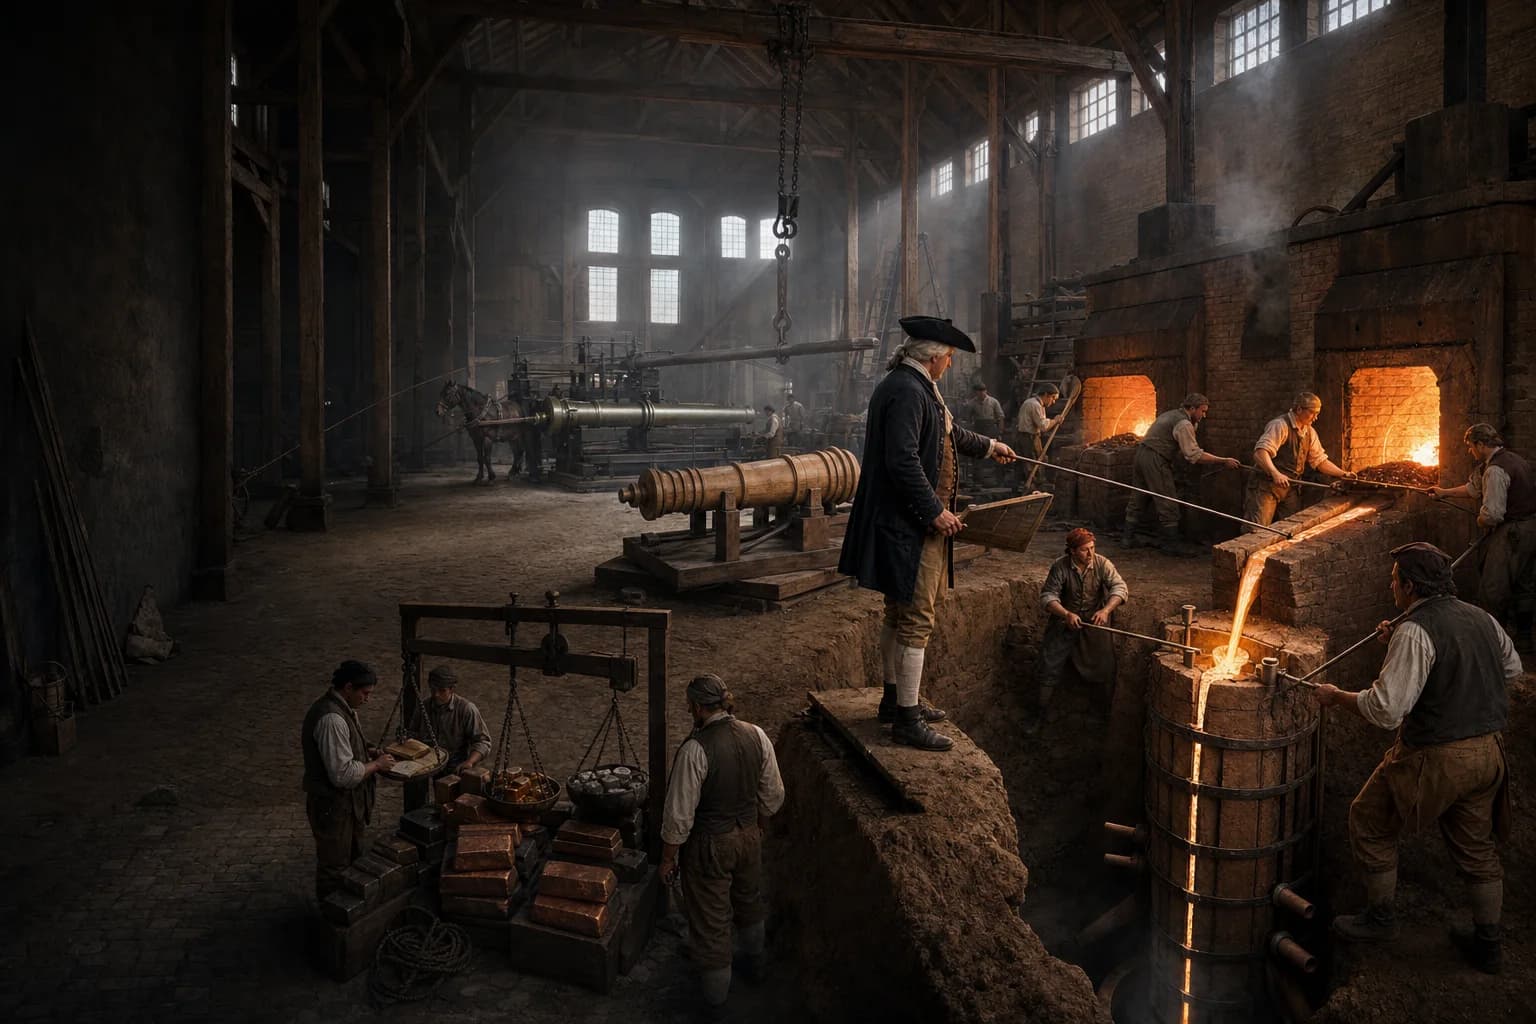
鑄炮最緊張的時刻只有幾分鐘:熔液一旦流入埋在鑄坑裡的炮模,潮氣、溫度或流速上的差錯便很難挽回。艦炮鑄造師負責讓這次澆注有成功的條件。他帶領工匠製作並烘乾炮模,稱量青銅或鑄鐵爐料,控制熔鍊、放流與冷卻。脫模後的炮管還只是鑄件,要繼續清理、稱重和檢查,再交給鏜床加工炮膛,並由軍械人員量膛、照膛和試射。因而,鑄造師製造炮管,卻不負責在軍艦上指揮炮組,也不能替獨立驗收官判定火炮合格。具體材料與工藝隨國家和年代變化;本頁主要借十八世紀 Woolwich 的資料,觀察這條從炮模到驗收的責任鏈。
資訊進入、判斷形成、工作交接,構成一次完整的值班迴圈。
確定 calibre、weight、allowances、material charge、爐次和工班。
完成 model、loam mould、reinforcement、vents、feeding 和 drying。
稱料、化料、擋渣,在 casting pit 中一次完成受控 pour。
冷卻、breakout、清理、稱重和初檢,再移交 boring 與 independent proof。
以標準 pattern、昂貴 copper/tin、maker marks、boring 與正式 proof 為中心。
依靠 blast furnace 與鑄鐵供應承接大批訂單,拒收和整批失敗風險更高。
鑄造、鏜膛、炮架、彈藥、倉儲與 proof 共址,但由不同工班和責任鏈完成。
控制 pattern allowance、loam layers、reinforcement、vents、feeding 與 drying。
稱量並管理 alloy/iron charge、爐溫、slag、流動性和 tapping window。
同步吊模、ramming、channel、pour、撤離與受控冷卻。
把 blowhole、shrinkage、cold shut、core shift 與 proof failure 追到 casting batch。
制度、資歷、推薦與機會共同塑造每個人的職業路徑。
從 loam、燃料、搬運、烘模、清理與安全撤離線開始。
獨立負責一段模具、一爐 metal charge 或小型 ordnance。
把 pattern、mould、melt、pit 和 casting record 連成可追責批次。
控制技術路線、承包、裝置、人才、驗收關係和事故責任。
Founder 的交付物是可以進入軍械驗收的 barrel。軍械機關或設計者規定 pattern、calibre、length、reinforces、trunnions 和目標重量;Master Founder 解釋這些要求,決定模具、metal charge、爐次和澆注;borers 把鑄件加工到規定炮膛;proof officers 與 gunners 檢查並試射;carriage makers 製作木炮架;艦上 Master Gunner 才負責火炮庫存、訓練、火藥與戰鬥使用。
同一座 Arsenal 可以把這些環節置於一個管理體系,私人 ironworks 也可能承包從鑄件到成炮的多道工序,但不能因此把所有人寫成“炮匠”。職業識別應問:誰承擔 melt 與 mould 的失敗,誰控制 bore geometry,誰有權接受或拒收,誰在船上把炮投入戰鬥。
Smoothbore 槍炮常以 round shot 的名義重量分類,但炮身本身可重數千磅。Pattern 規定 bore、chase、first/second reinforce、breech、muzzle、cascabel 和 trunnions 的比例;海軍還關心炮身能否透過艙口、在 carriage 上後坐、收炮和配平。Master Founder 必須把紙面或標準炮轉成允許收縮與後續加工的全尺寸模型。
Woolwich 約 1776—1778 年影象顯示工人把 wooden trunnion patterns、dolphins、royal cypher 與其他 ornament 裝到完整 24-pounder pattern。裝飾不僅彰顯權力,也可能攜帶鑄造者、年份、重量或所有權資訊;但每一個突出物都會增加脫模和排氣難度。實用艦炮的第一優先仍是同軸 bore、可靠 breech 和位置正確的 trunnions。
所謂 brass ordnance 通常指銅錫青銅。Founder 要用大型 beam scale 稱 metal charge,控制 copper、tin 和可回爐舊炮金屬的配比,避免成分偏析、氧化和夾渣。青銅昂貴,卻易於重熔,表面細節好,也較少像脆性鑄鐵那樣突然碎裂;王室紋章與精細 ornament 因而常見於青銅炮。
鑄鐵炮依賴 blast furnace、礦石、燃料和鑄造鐵水體系,單位成本較低,使艦隊能裝備更多重炮,但石墨、夾渣、砂眼、冷隔、縮孔和脆斷都可能致命。不同地區的 ore、charcoal/coke 與 furnace practice 會改變結果。不能把一條固定 alloy recipe 或“青銅永遠安全、鐵炮必然粗劣”推廣到整個大航海時代。
Moulders 在可旋轉 spindle 或 turning frame 上塑出炮身模型,再反覆刷塗 finely pulverised refractory clay 與 sand 調成的 loam。Woolwich 影象記錄了以 hemp winding 加固、外加 clay bats、slats 和 iron hoops 的過程;成型後要持續烘烤,抽出 spindle 和模型,修整 trunnion cavities、cascabel plug、細節與內壁。
模具還需 sprues、runners、feeding head 與 air vents。氣體排不出會形成 blowholes,metal flow 被冷卻或阻斷會留下 cold shut,冒口不足則不能補償凝固收縮。Graphite coating 可改善鑄面,但不能修復結構不良。最危險的是殘餘水分:熔液接觸潮溼模具會瞬間產汽,把金屬和模片爆射到整個 foundry。
完成的 mould 被吊入 casting pit,周圍分層填土並夯實,以抵抗數噸熔液的靜壓;cascabel mould、barrel mould、feeding head 和渠道按澆注方向組合。鑄坑若接近地下水還需防水與抽排。吊裝、封口、ramming 與通道烘乾必須在熔爐 ready 前完成,因為熔液不能在等待中無限保溫。
Pour 時 Master Founder 統一 furnace tapping、ladles 或 channels、擋渣、放流順序和人員撤離線。太冷會填充不全,太熱會加劇侵蝕、吸氣或偏析;流速過猛捲入 slag 和氣體,過慢則在炮身中途凝固。澆後要讓厚大 breech 與較薄 chase 受控冷卻,過早破模或區域性淋水會把熱應力留進炮體。
較早方法可圍繞 clay-covered core/newel 鑄出近似炮膛,再 ream 到尺寸;core 偏心會造成一側炮壁變薄,支撐 core 的鐵件和近膛雜質也可能成為弱點。十八世紀後半葉,Woolwich 的 Verbruggens 等人推廣 solid casting 後水平鏜削:鑄件自身旋轉,boring bar 保持軸線,逐級切出更直、更一致的 bore。
實心鑄造減少 core 對內壁的直接干擾,卻要求更強動力、可靠夾持與更長加工時間,也不能消除鑄件內部 shrinkage 或 segregation。Boring gang 還要修正 muzzle、vent、trunnions 或基準,稱重並確定 centre of gravity。Historic England 在 Royal Brass Foundry 北端識別出 gun-boring tower,RMG 影象則儲存實際 boring mill 工位,說明鑄造與機加工是連續但可區分的專業環節。
鑄件破模後先去 sprues、feeding head 和毛刺,檢查表面、trunnions、cascabel 與可見孔洞,再鏜膛並以 gauges 核對 calibre、直線、壁厚和位置。RMG 的 Woolwich 檔案還記錄工人用 candle 檢查 bore;十八世紀英國資料出現 Desaguliers' instrument,用來檢查內部直線與缺陷。大 beam scale 同時用於配料、成炮稱重和尋找 centre of gravity。
最終 proof firing 通常屬於軍械驗收而非 founder 自己簽字放行。試射後再次檢查裂紋、變形、bore 和 vent;不合格炮可能被拒收、返爐或調查。David Tanner 的檔案顯示承包 founder 曾面對爆炮、壞 trunnion、內部缺陷與掩蓋性 plugs 的指控,提醒我們 maker mark 和漂亮外表不能替代獨立 proof。具體 proof charge 與抽驗制度隨時期和機關變化,不宜給整個時代一個固定倍數。
爐前工人面對輻射熱、金屬飛濺、一氧化碳、煙塵和熔爐破損;模坑人員面對潮氣爆炸、坑壁失穩和逃生路線被堵;起重工要移動數噸模具與炮體;boring hands 又接觸旋轉重件、切屑和傳動。1716 年 Moorfields gunfoundry 的致命爆炸促使英國政府建設 Woolwich Royal Brass Foundry,說明事故能直接改變國家生產體系。
鑄炮又是軍需與商業合同:戰爭爆發會催增訂單,金屬短缺會誘發不良回爐料,proof 失敗則意味著整批拒收、鉅額損失和名譽破產。Master Founder 要分離可複用 scrap、記錄 heats 與 casting batches、封存 pattern、安排夜間爐次,並防止為了交期修補或隱瞞缺陷。
入口可能來自 bell founding、bronze casting、iron founding、moulding、furnace work 或 pattern shop。學徒先做 loam、rope reinforcement、烘模、爐料和清理,之後管理小炮或 mortar mould、metal charge 和一座爐。能夠協調 model、mould、pit、melt、pour、cooling、boring handoff 與 proof records,才具備 master 或 contractor 的責任範圍。
Jan 與 Pieter Verbruggen 在 1770 年被任為 Woolwich joint Master Founders,後來 Pieter 單獨任職;他們的案例說明知識、機器設計、跨國招募與國家 patronage 都會塑造晉升。Founder 可以成為 works owner、ordnance contractor 或 foundry superintendent,但不會因為會鑄炮就自然進入軍艦指揮鏈。
career.naval-cannon-founder
他是負責艦炮炮管模具、金屬配料、熔鍊、鑄坑澆注與鑄件質量的專業鑄造師,並組織 moulders、furnace men 和 casting crew。
不是。Founder 在岸上製造炮管;Master Gunner 在船上保管火炮、火藥並訓練炮組。鏜膛、炮架製造和獨立 proof 也可由其他人員負責。
兩者都有,比例隨國家、年代、炮型和資源改變。青銅昂貴且可回爐,鑄鐵較便宜但對爐法和內部缺陷控制要求很高。
實心後鏜可以避免 core 偏心直接造成壁厚不均,並得到更直、更一致的炮膛;代價是更強動力、更長加工和更多金屬切除。
殘餘水分接觸熔融青銅或鐵會迅速變成高壓蒸汽,引發噴濺甚至模具爆炸;乾燥也有助於減少氣孔。
通常經過清理、稱重、尺寸與 bore 檢查、內部缺陷檢查和軍械 proof firing;具體 charge、抽驗與標記制度隨時期和機構不同。