輸入
→解讀規格與配鐵
確認 anchor type、target weight、pattern、bar quality 和 stock interface。
風帆時代真實職業檔案 · 31
Anchor Smith · Anchorsmith · Master Anchor Smith
把許多根熟鐵和許多人的錘擊變成一件可信賴船錨的人。
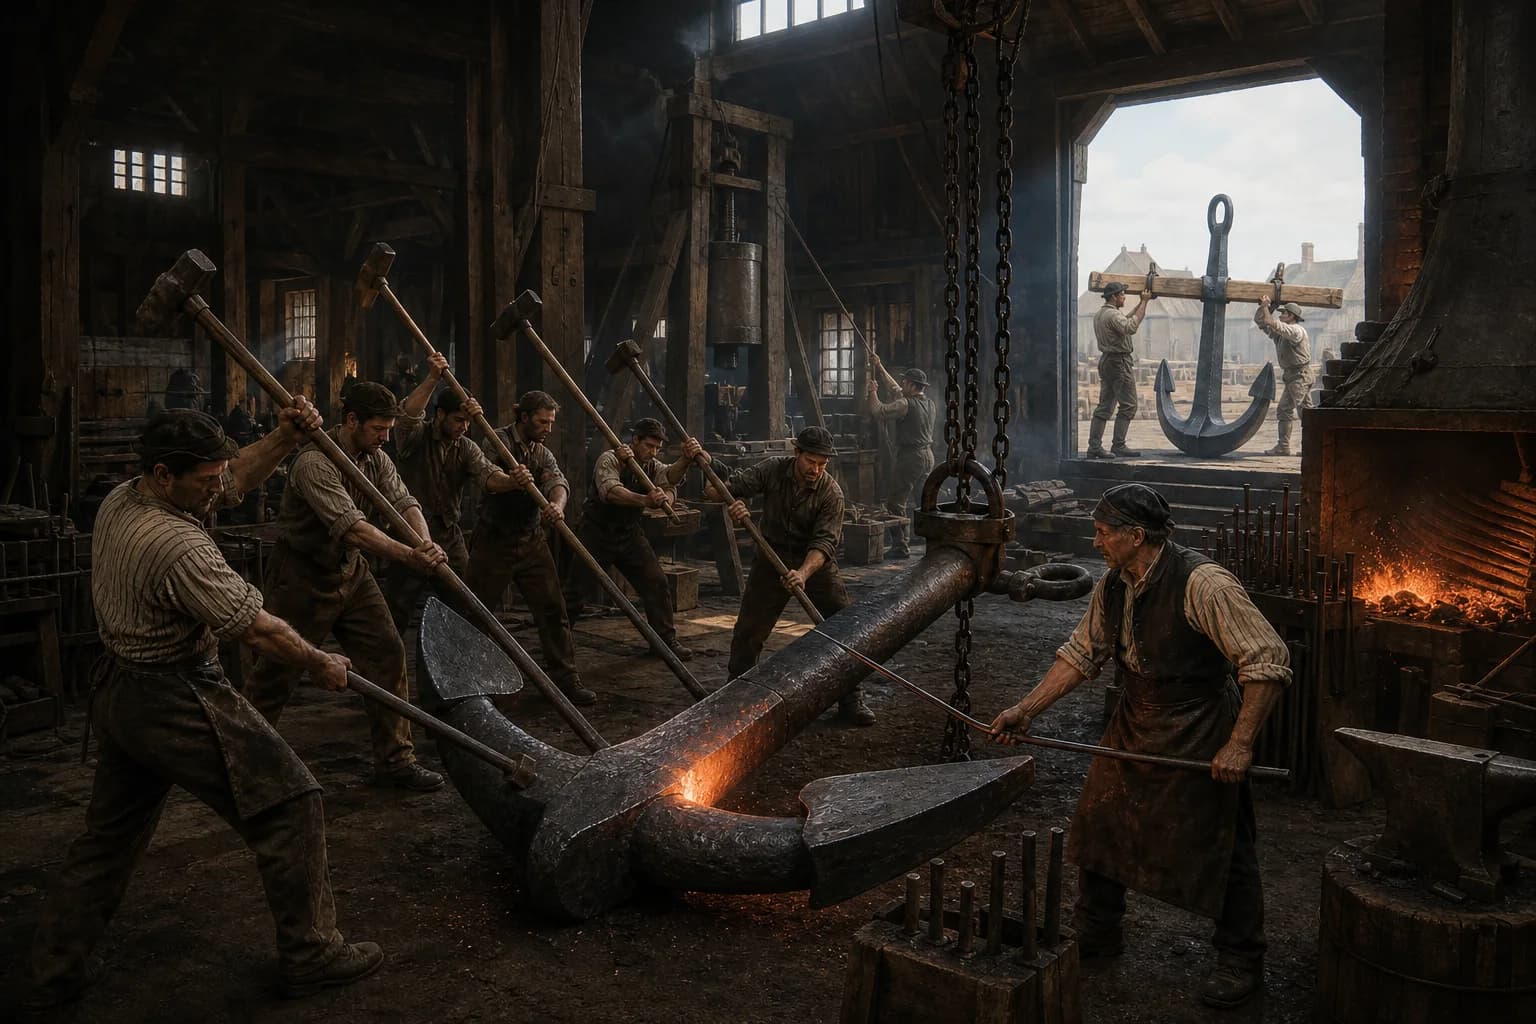
錨匠是製造和修理大型熟鐵船錨的重型鐵工。一隻傳統 stock anchor 要把多根鐵條鍛焊成錨杆,再接上錨臂、錨爪和錨環;木製 stock 則由木工配作。錨匠真正稀缺的能力,不只是揮錘,而是在鐵料冷卻前組織爐火、吊運與多人錘擊,並判斷那些將來可能在風暴中斷裂的焊口。
資訊進入、判斷形成、工作交接,構成一次完整的值班迴圈。
確認 anchor type、target weight、pattern、bar quality 和 stock interface。
分別鍛制 shank pile、arms、palms 和 ring,保留正確 scarfs。
同步爐火、吊具、翻轉和錘工,把 palms、arms、crown 與 ring 接合。
清 scale、稱重、核對 geometry 與 welds,配合木 stock 和 cable 介面。
依靠多人 sledge rhythm、吊鏈、槓桿和 Hercules/Monkey 一類落重完成大型焊口。
以 blowing engine、tilt hammer、起重與分工工位提高爐溫、衝擊力和批次。
檢查 throat、palm、ring 與彎曲,決定區域性 scarf repair、重鍛或報廢。
讓多根 bars 的核心達到 welding heat,並在熱量散失前完成連續壓實。
從重量與 pattern 推導 trend、shank、arms、palms、ring 和 stock interfaces。
安排爐、吊具、翻轉、strikers 和機械錘的順序與安全站位。
從表面、錘聲、變形、冷卻裂紋與服役損傷識別可修和不可修焊口。
制度、資歷、推薦與機會共同塑造每個人的職業路徑。
先學安全站位、燃料、搬運、錘擊節拍與看火。
完成 ring、hoop、小 scarf 和 kedge 部件。
負責 arm、palm、shank heats,並指揮一組 hammermen。
控制 pattern、材料合同、工班、機械、驗收和事故責任。
錨沉入水下以後,船員看不見它,卻要把整條船交給它。風越大、船越重,拉力越會集中到錨體的少數轉折和焊口上。錨匠製造的因此不是普通鐵件,而是一件只有在惡劣天氣裡才真正接受檢驗的重型鍛件。
1820 年的美國海軍船廠人員表,把 anchor smiths、blacksmiths 以及 cable and caboose smiths 分開統計。普通 ship smith 製作 bolts、nails、straps、hoops、pintles 和 gudgeons 等廣泛船用鐵件;founder 把熔融金屬澆入模具;錨匠的核心則是加熱、疊合、鍛焊和校正巨大的 wrought iron 工件。
小港口未必分得這樣細,一位 master blacksmith 也可能同時承接錨具、緊韌體和修理訂單;大型公司又可能把 anchor works、chain-cable works 與 foundry 放在同一廠區。職業邊界更適合從爐具、工序、工班和誰承擔交付責任來判斷,門牌上的稱呼反而可能隨地點改變。
訂單送進錨爐時,寫的不會只是“做一隻大錨”。十八世紀末英國資料區分 sheet、best bower、small bower,以及較小的 stream、kedge 和艇用 grapnel。它們在船上的位置與用途不同,需要的重量、鐵料和工時也隨之變化。
制度、噸位和年代會改變這些名稱的具體配備,但 Master Anchor Smith 總要先拿到目標重量和 pattern。隨後他才能計算要準備多少鐵條、分成幾次加熱、哪些接頭先焊,以及要讓多少人圍到砧邊。規格在紙上少寫一個數字,最後都可能變成爐前的一次停頓。
David Steel 用 trend 作為關鍵比例基準:從 throat 到 bill 的臂長投到 shank 上,再據此展開錨杆、錨臂和錨環位置。shank、square、eye、crown、throat、arm、palm 或 fluke、bill、ring 與 stock 不是一串供收藏家背誦的名詞,而是錨與 cable 怎樣連線、落底後怎樣翻轉、錨爪又怎樣入土的檢驗語言。
在大尺寸軋製材料普及以前,作坊很難拿到一根已經符合錨杆尺寸的完整鐵棒。Steel 寫道,shank 要由 many long bars of the best tough iron well wrought together。工人先挑選不過軟也不過脆的熟鐵,清理表面,把條料排成一束,再用箍或臨時固定讓它們一同進入爐火。
接下來不是把整束鐵一次燒紅、隨意砸緊。工班只能逐段把它加熱到可鍛焊狀態,再趁熱壓實;工件越重,爐子能夠均勻燒透的範圍越小,從出爐到溫度跌落的時間也越緊。錨杆最終看似一體,內部卻儲存著許多曾經分開的介面。
熟鐵原本就可能帶有 slag stringers。溫度不足會留下 cold shut 或未結合層,過熱又會燒損表面;若錘擊只封住外層,核心仍可能藏著一條日後從 throat 或 scarf 擴充套件的裂紋。Master 因而不僅看顏色,還聽錘聲、看火花和表面流動,觀察工件每一爐怎樣變形。
巨大的錨杆無法由一名鐵匠夾在小砧上完成。Collar 和 chain 把熾熱工件從爐邊吊向砧座,porter、cross-bars 與 twining-irons 提供翻轉槓桿;foreman 喊出落點和節拍,多名 hammermen 才用長柄大錘輪流擊下。
每一擊都在熱量散失以前爭取結合,也在許多人之間製造危險。有人搶拍,錘頭可能撞上尚未撤開的工具;翻轉慢了一瞬,下一錘便落在錯誤角度;鏈條、槓桿或站位任何一處失誤,都可能讓數百磅鐵料傷到身邊的人。鍛焊首先是一場協調動作,然後才是力量展示。
Steel 把制錨稱為 most laborious employ,也記錄了 Hercules 與 Monkey 兩種機械:前者以約 400 磅落重校直錨杆並焊接錨爪、錨臂,後者用水平懸掛的約 200 磅重錘校設錨臂。1814 至 1816 年間,Woolwich anchor forge 已用三臺蒸汽機帶動鼓風和五臺 tilt hammers。機器提高爐溫、衝擊力和產量,卻沒有替 Master 決定何時出爐、怎樣定位和先焊哪一道介面。
左右兩條 arms 要先由較短的優質 bars 分別鍛成,從 throat 向 bill 逐漸收細。近三角形的 palms 或 flukes 又由多塊厚鐵板鍛合,再接到錨臂內側的 seat 上。最後,兩條 arm 的 scarf 才與 shank 下端的 scarf 在 crown 附近匯合。
這段輪廓不是為了好看。錨落到海床以後,臂角影響它怎樣翻身,palm 面積和 bill 尖端影響錨爪怎樣切入底質,拉力最後又要穿過 crown 和 throat 回到錨杆。幾何形狀與焊口質量,決定的是同一股力會平順傳遞,還是集中在某處撕開鐵料。
Royal Museums Greenwich 儲存的一件約 1750 年 Admiralty Pattern anchor,有尖 crown 和較急的 arm-shank 夾角。館方指出,這類早期錨常在 throat 斷裂後返修。後來的改良不僅追求更強 holding,也試圖緩和過急轉折、減少難以燒透的厚大接頭;單看總重量,恰好看不見這些可靠性差異。
錨環要先單獨鍛好,穿過 shank 上部打出的 eye,再把兩端焊合。Eye 的邊緣需要修得平順,因為錨環會隨著受力轉動;銳邊日復一日摩擦,可能傷到連線處。索具或錨鏈部門還要把 cable 接上來,因此環徑、截面、焊口與活動餘量都關係到下一個工種能否安全使用。
十九世紀以後,鐵質錨鏈逐漸擴張;更早的許多帆船場景裡,錨環接的仍是 hemp cable。把現代 stud-link chain 放到所有時代,不只是換了一種畫面,也抹掉了制繩、吸水、磨損和收纜方式的差別。
傳統 wooden stock 則由兩根漸細的 oak beams 夾住 shank,用 bolts、treenails 和四道 iron hoops 收緊,並與 palms 橫向安裝。錨匠提供 nuts、hoops、bolts 和介面尺寸,shipwright、carpenter 或專門木工負責木料。Stock 會迫使落底的錨傾倒,讓一隻 fluke 朝下入土;它不是和錨體一起從一爐鐵中鑄出的橫杆。
工件冷卻以後,錨匠先清掉 scale,讓表面和邊線重新顯露。他要看 shank 是否筆直,兩臂是否同形同角,palms 是否平順,ring eye 會不會磨傷錨環,stock nuts 與最終重量又是否符合規格。每一道 scarf 上的凹陷、開口、異常錘聲或冷卻裂紋,都可能是內部沒有真正結合的線索。
Steel 要求成品表面 smooth、fair、even,邊角方向清楚。這裡的“好看”其實是一種檢查條件:輪廓越規整,區域性變形和粗糙閉合越難藏住。即便如此,早期作坊仍無法像現代無損檢測那樣看見所有內部缺陷。
1870 年代以後形成的法定 chain-and-anchor proof 制度,不適合反推成 1700 年所有小作坊已有的統一流程。十九世紀陸續出現比較試驗、proving machines、proof strain 表和製造商證書;Science Museum 儲存的約 1830 年 trade cards,已經把錨鏈重量、替代關係和試驗機當作商業憑據。更早的驗收,則更多依靠規格、過程監督、稱重、目視與敲擊、抽驗,以及後來從服役中返回的訊息。
強鼓風把爐溫推高,也把 scale 和火星送進工位。大錘、吊鏈、落重與槓桿圍著數噸鐵料同時運動,燒傷只是最顯眼的一類風險;煙塵、聽力損傷、錘頭飛脫、鏈具斷裂、工件滾動、夾壓和疲勞失步,都可能在一次長時間加熱後發生。
即使錨已經不再發紅,它的重量也沒有消失。Historic England 在 Devonport South Smithery 記錄了固定於地面的大型 iron capstans,正說明重鐵件的彎曲、拖移和定位,需要持續借助機械優勢,而不是靠幾個人臨時用力。
另一些風險會隨成品一起離開作坊。少燒一爐、為了趕潮期縮短加熱,或用來源不明的鐵補足重量,都可能讓錨按時裝船,卻在很久以後的一場風暴中斷裂。記錄 iron batch、每次 heat、hammer gang、最終重量與返修,不只是生產管理,也是 Master 抵抗船主、船廠或艦隊交期壓力的依據。
入行者可能先做 smith's labourer、bellows hand、striker 或 blacksmith apprentice。他們從安全站位、搬料和握錘節拍學起,漸漸學會看火、做小型 scarf,再接觸 palm、ring、arm 段與較小的 kedge。力量讓人留在工位上,判斷才讓人向前晉升。
能夠設計 bar bundle、安排焊接次序、劃定錘工位置和吊運路線,並在最後籤認成品,才接近 foreman 或 Master Anchor Smith。大型海軍船廠裡的 Master 可能受 master smith、yard officers 或工程系統管理;私人 anchor works 中,他也可能就是承包商或業主。
十九世紀的 steam blowing、tilt hammer、rolling iron 與 chain cable industry 把制錨推向更大工廠,職位名稱也可能併入 foreman forger、anchor manufacturer 或 heavy smith。機器替人提供更強衝擊,卻沒有解決最關鍵的問題:巨大截面的核心是否達到正確熱度,變形順序是否合理,焊口又是否真的閉合。
career.anchor-smith
Anchor Smith 是專門製造和修理船錨的重型熟鐵工,負責條鐵組合、加熱、鍛焊、校形、關鍵介面與工班節拍。
典型十八世紀熟鐵 stock anchor 不是整件澆鑄;錨杆、錨臂、錨爪和錨環分別由多根或多塊鐵鍛成,再在高溫下鍛焊接合。
普通 ship smith 製作多種 bolts、straps、hoops 和鉸接件;錨匠專注超大錨體的比例、重型吊運、集體鍛焊和安全責任。小作坊可能兼業。
有些企業同時經營 anchor 與 chain works,但 cable smith/chain maker 可是獨立專門工種;而且鐵鏈主要在十九世紀擴張,早期船錨常接 hemp cable。
Stock 與錨臂方向垂直,使錨落底後傾倒,讓一隻 fluke 朝下抓入海床;它通常由兩根橡木樑、木釘、螺栓和鐵箍組合。
風險集中在多根鐵料未完全焊合、arm-shank throat/crown 接頭、palm 接合、ring weld,以及過軟、過脆、過熱或幾何不對稱。