サインイン
→パターンと金属を和らげる
口径、重量、手当、充満、熱および労働を置きて下さい。
セールキャリアの年齢は、 · 32
Gun Founder · Cannon Founder · Master Founder
1つの溶解、1つの型および1つの不可逆性の注ぐ専門家は圧力軸受け銃のバレルに回しました。
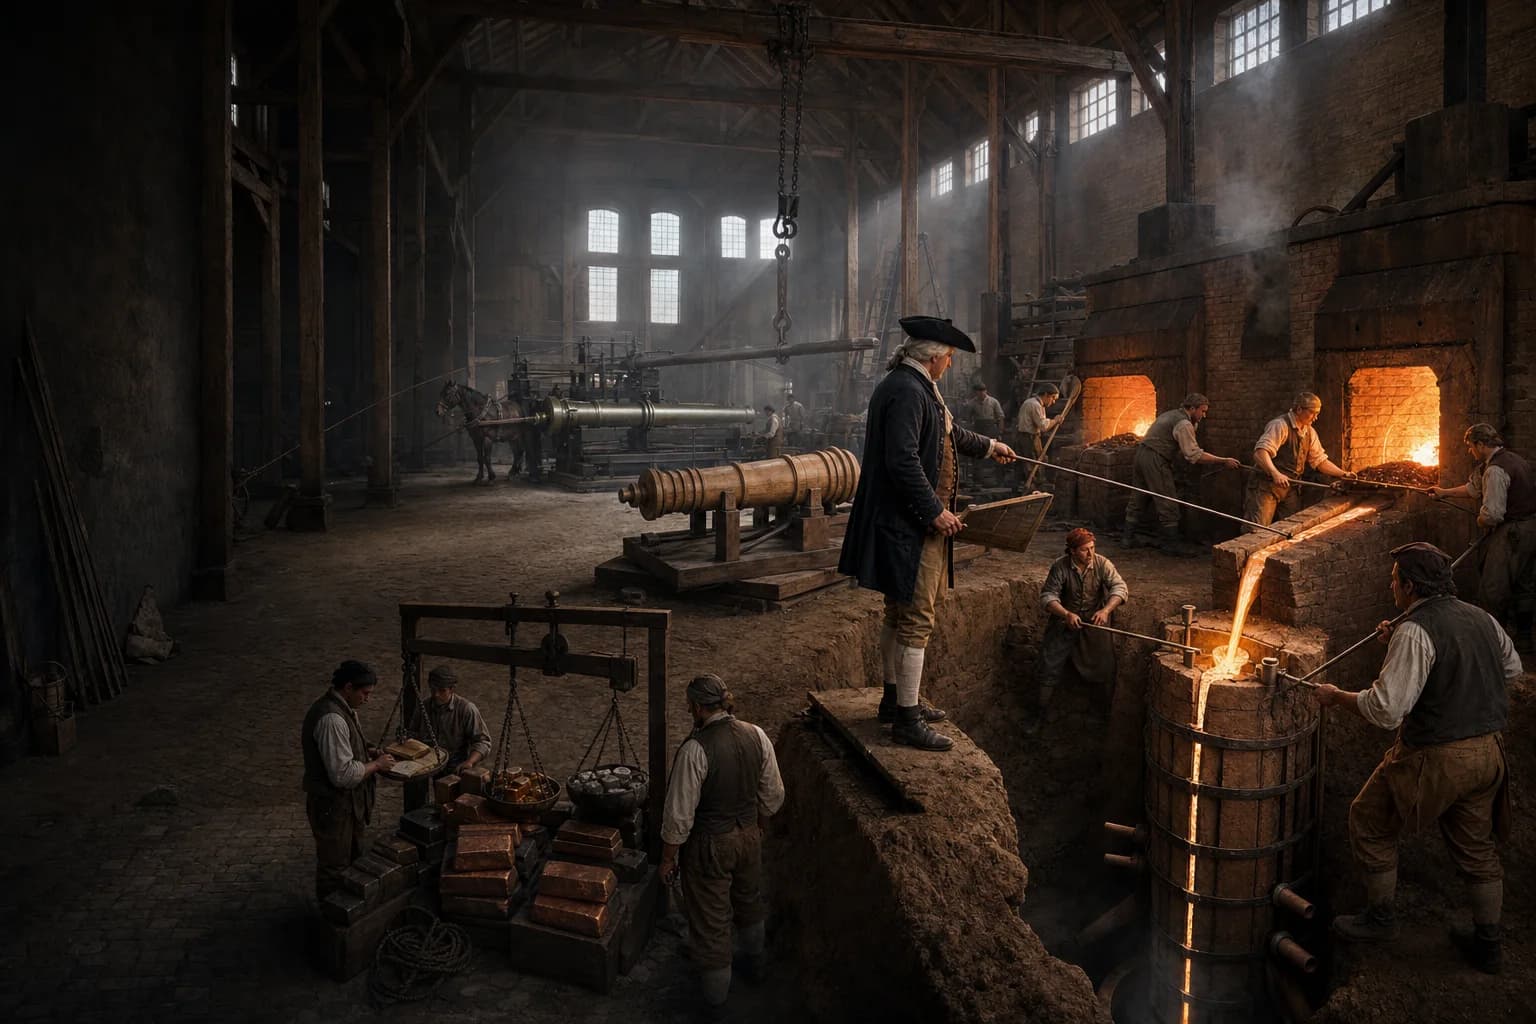
海軍砲撃の創始者は、孤立パターン、キャリブレーション、およびターゲット重量を圧力軸受け銃のバレルに翻訳しました。 マスターの創設者によって組織されるパターン製造業者、形成剤、炉の男性、足車およびlabourers。 ターンフレームにフルガンモデルがトランチ、キャスカベル、装飾パターンを受け取りました。ロームの層が適用され、麻や木製のスレートで補強され、焼き、開いて、ベンツやランナーと取り付けられました。 銅、錫、古銃、鉄の充電が計量され、溶融し、鋳造ピットに埋もれた乾燥型に注がれました。 冷却およびブレイクアウトの後で、鋳造は退屈させた製造所の前に、穴および収縮のために、私達および重くされ、調べられました穴を機械で造られた穴、出口および参照の表面洗浄しました。 耐久性の人員は、内部で検査し、それを防火しました。 創設者は船板のマスターのガンナー、運送製造業者、粉の労働者または独立した受諾の役員でした。 青銅および鋳鉄は時間および場所によって変化する中空の鋳造および固体退屈している間、さまざまな材料および供給システムに、関与しました。 このドシエは、16世紀初頭から14世紀の証拠、特に18世紀のウールウィッチに中心としています。
情報が到着し、判断フォームを確定し、完全な時計を通過する作業を行います。
口径、重量、手当、充満、熱および労働を置きて下さい。
完全なモデル、織機型、補強、出口、供給および乾燥。
重さ、溶融、スラグの制御、そして1つの調整されたピットの注ぐ完了。
退屈させ、独立した証拠の前に、冷却し、きれいにし、重量を量り、点検して下さい。
標準的なパターン、高価な銅および錫、メーカーの印、退屈および正式な証拠を集中しました。
高拒絶・バッチ・ファイヤー露出で大型受注用ブラスト・ファーナース鉄を使用。
異なるギャングと能力に基づく、鋳造、ボーリング、キャリッジ、弾薬、貯蔵および証拠。
制御の許容、織機の層、補強、出口、供給および乾燥。
合金または鉄の充満、炉の温度、slag、流動性および叩く窓の重量を量り、管理して下さい。
型リフト、ラミング、チャンネルを同期させ、注ぎ、リトリートおよび制御冷却を同期させます。
ブローホール、収縮、コールドシャット、コアシフト、キャスティングバッチへのプルーフ障害を接続します。
機関、経験、パフォーマー、各人のルートを形づける機会。
ラム、燃料、取り扱い、乾燥、清掃、エスケープの規準から始まります。
金型ステージ、金属チャージ、または小さな耐久性を所有しています。
パターン、型、溶解、ピット、鋳造本を会計可能なバッチに接続します。
制御プロセス、契約、プラント、人、受容関係および不当な責任。
耐久性のある権限またはデザイナーの固定パターン、キャリブレーション、長さ、強化、トラニオンおよびターゲット重量。 マスターの創設者は、これらを型、充満、熱および注ぐことに解釈しました; borersは鋳造を機械で造りました; 証拠の役員および銃器はそれを点検し、発射しました; 運送会社は木製の土台を造りました; 船板のマスターの銃士は目録、粉、訓練および戦闘の使用を制御しました。
1つのヒ素は、共通の管理下にあるすべてのステージを配置し、民間鉄工はいくつかのステップを契約するかもしれませんが、'gun maker'は責任を消去すべきではありません。 溶融・金型故障・ボア幾何学・受入権限・船上操作を保有しているかを尋ねてください。
スムースボールガンは、一般的に、わずかなラウンドショット重量によって分類されました。, バレルは数千ポンドの重量を量ることができますが、. パターンは退屈、追い、補強します、breech、muzzle、cascabelおよびtrunionを支配しました。 海軍サービスは、ガンが港、リコイド、走る、そしてキャリッジの残高を渡すように要求しました。 ファインダーは、図面や標準の部分を縮み、加工手当でフルサイズのモデルにしました。
1776-78 のウールウィッチのイメージは、木製のトラニオンパターン、イルカ、ロワイヤルの円錐形および装飾が完全に 24 ポンドのパターンに適用されました。 装飾は権限を表明し、メーカー、年、重量または所有権を運ぶことができますが、あらゆる投影複雑な金型のリリースと換気を複雑にします。 同軸ボア、音のブレン、正しく配置されたトレンゲは第一次ままにしました。
いわゆる真鍮製オードナンスは銅錫の青銅色で、 創業者が分離、酸化およびスラグを管理している間、大梁スケール制御銅、錫および再使用可能な古い銃の金属。 銅は高価で、すぐに再溶かされ、表面詳細を取られた、急激な断片に脆弱鋳鉄よりも少ない傾向があった。 これらの資質を使用して作られた精巧なロワイヤルガン。
ブラスト炉、鉱石、燃料および鋳物場鉄によって鋳造物鉄の条例は決まります。 ユニットのコストが削減され、より重い銃で艦隊を武装, しかし、グラファイト, 砂穴, コールドシャット, 収縮と脆性故障は、プロセス制御を重要. ローカル鉱石と炭火またはチョークの練習は結果を変えました。 普遍的な合金の調理法か青銅よい/鉄 悪い階層は全期間合います。
成形機は、スピンドルまたは回転フレームにガンモデルを形づけ、細層の耐火粘土と砂をロームとして磨耗します。 ウールウィッチの画像記録の麻の巻上げ、粘土のバット、外側の木製のスラッツと鉄のフープ。 金型は、焼く、スピンドルとパターンの削除、およびトラニオンキャビティ、キャスキャベルプラグ、インナー詳細が終了しました。
こぼれ、ランナー、給餌ヘッドおよび空気は満ちることを制御しました。 トラップされたガスは吹き穴、中断されたまたは冷やされた流れによって風邪を止め、不十分な供給の左の収縮キャビティをなしました。 グラファイトは、キャスト表面を改良しましたが、悪い構造を修復できませんでした。 溶融金属に対して蒸気に点滅し、鋳物を渡る金属を投げ、型を投げることができました。
完成した金型は、鋳造ピットに持ち上げ、金属トンの圧力に対して層の地球とラムメドしました。 キャスベル金型、バレル、給餌ヘッド、チャンネルは鋳造方向と整列しました。 地下水の近くでピットは排水およびポンプを必要としました。 炉が準備される前に持ち上がること、シーリング、かみそりおよびチャネルのベーキングは終わりませんでした。
タップすると、マスター同期金属リリース、ラジルまたはチャンネル、スラグコントロール、フローオーダー、エスケープレーン。 冷間溶解が充填に失敗しました。過剰な熱は侵食、ガスまたは分離を奨励しました。激しい流れは、スラグと空気を禁じ、早期にフローが凍ります。 厚いブレンヒおよび薄片はそれから制御の下で冷却しました、前面のブレイクアウトか現地の焼入れは銃に熱圧力を締めました。
粘土を覆ったコアやニューデルは、後に再び空に投げることができます。 コア偏心は1つの壁を薄く残します。一方、サポートとほぼ退屈な不純物が弱みを生み出しました。 後から18世紀にWoolwichや他のメーカーのVerbruggensは、水平ボーリングに続いて固体鋳造を拡大しました。 鋳造は、より繰り返し可能な穴がよりまっすぐに固定軸ボーリングバーの周りに回転しました。
固体鋳造は退屈で直接コアの妨害を減らしましたが、要求されたより多くの力、安全な土台、時間および取除かれた金属;それは内部収縮か分離を除去しませんでした。 手を退屈させると、銃口、ベント、トランニオン、または参照と重力の中心を決定しました。 歴史あるイングランドは、ウールウィッチのボーリングタワーとRMG図面を識別し、ミルを提示し、2つの異なる専門ステージに参加します。
型、スプルー、フィードヘッド、フラッシュを取除いた後、労働者は表面、トラニオン、キャスキャベルおよび可視キャビティを調べました。 穴が付いたら、口径、直線性、壁面、位置のゲージが続きます。 ウールウィッチの記録は、退屈のキャンドル検査を示しています。 英国18世紀の証拠名 ストレートと内部欠陥のためのデザグリアスの器械。 ビームスケールは、充電、重量と重心を満たした。
最終的な証拠の提出は通常、所有者による自己認証ではなく、条例の受諾に属しています。 作品は、受け入れ前に亀裂、歪み、穴および出口のために再検討されました。 David Tannerのレコードには、バーストピース、悪いトランニオン、インテリアの欠陥、そしてコンシーリングプラグが含まれているため、マークや表面が独立した証拠を交換できないという理由が示されています。 チャージとサンプリングルールが変更されるので、固定証拠は、全時代に属しません。
炉の乗組員は放射性熱、スパッタ、一酸化炭素、煙およびブレイクアウトに直面しました;ピット手は蒸気の爆発に直面しましたり、不安定な暴動および閉塞された出口; riggersは複数のトン型および銃を動かしました; borersは回転固まり、破片およびドライブのそばで働かせました。 1716年のレトル・モーフィールド・ガンファウンデーション爆発は、Woolwichのロワイヤル・ブラス・ファウンデーションをプロンプトで伝えました。
ガンファウンディングも戦時契約でした。 突然の要求は金属供給を、拒絶された証拠によって破壊されたバッチ価値および評判および不足分のtemptedの疑わしいスクラップを緊張しました。 マスターは、熱と鋳造を記録し、ガードパターン、スケジュールされた長い炉サイクルを分離し、隠された欠陥になるのを防ぐスケジュールの修理を修復します。
記入項目は見つけられた鐘、青銅または鉄の鋳造、鋳造物、炉の仕事またはパターン ショップを通って来ることができます。 流用物は、ローム、補強、乾燥、充電、および小さな銃や乳鉢の金型や炉の前に洗浄を学んだ。 マスターの責任はモデル、型、ピット、溶解、注ぐ、冷却を、退屈させる手渡および証拠の記録統合しました。
1月とピエター・ヴェルブルゲンが1770年にウールウィッチでマスターファウンダーに合流し、後者は一人に仕立てました。 マシンの設計、国際的採用、国家のパトロン率の力を示すキャリア。 創業者は、作業者の所有者、または契約者、または監督者になる可能性がありますが、それによって、ワーシップのコマンドの成功を入力することができませんでした。
career.naval-cannon-founder
創設者によって組織されるバレルのパターンおよび型、金属充満、炉、鋳造ピットは質を注ぎ、鋳造物を指示し、形成者、炉の人および鋳造の労働を指示します。
ナンバー 創業者は、船を漕ぐ。マスターガンナーはガンとパウダーを保ち、乗組員を訓練した。 ボーリング、キャリッジワーク、独立した証拠は再び分けることができます。
両方。 ミックスは、状態、日付、銃の種類、リソース、コストで変更しました。 青銅は高価で再生利用できました;鋳鉄はより安く、内部欠陥の厳密な制御を要求しました。
固体退屈は不均等な壁を作成する直接変位された中心を避け、よりまっすぐに、より規則的な穴を、力、時間および取除かれた金属の費用で作り出すことができます。
溶融青銅や鉄を高圧蒸気に点滅し、激しい散布や金型爆発を引き起こします。 乾燥もガス欠損を抑えます。
洗浄、計量、ゲージ、内部検査、その後、オーダンス証拠の提出と別の検査を受けました。 権限と日付によって変動する料金、サンプリング、マーク。