ENTRADA
→Leia a especificação e aloque ferro
Confirme o tipo, o peso do alvo, o padrão, a qualidade da barra e a interface de estoque.
Um dossiê de carreira da Era da Vela · 31
Anchor Smith · Anchorsmith · Master Anchor Smith
O especialista que transformou muitos barras de ferro forjado e golpes de muitas pessoas em uma âncora confiável.
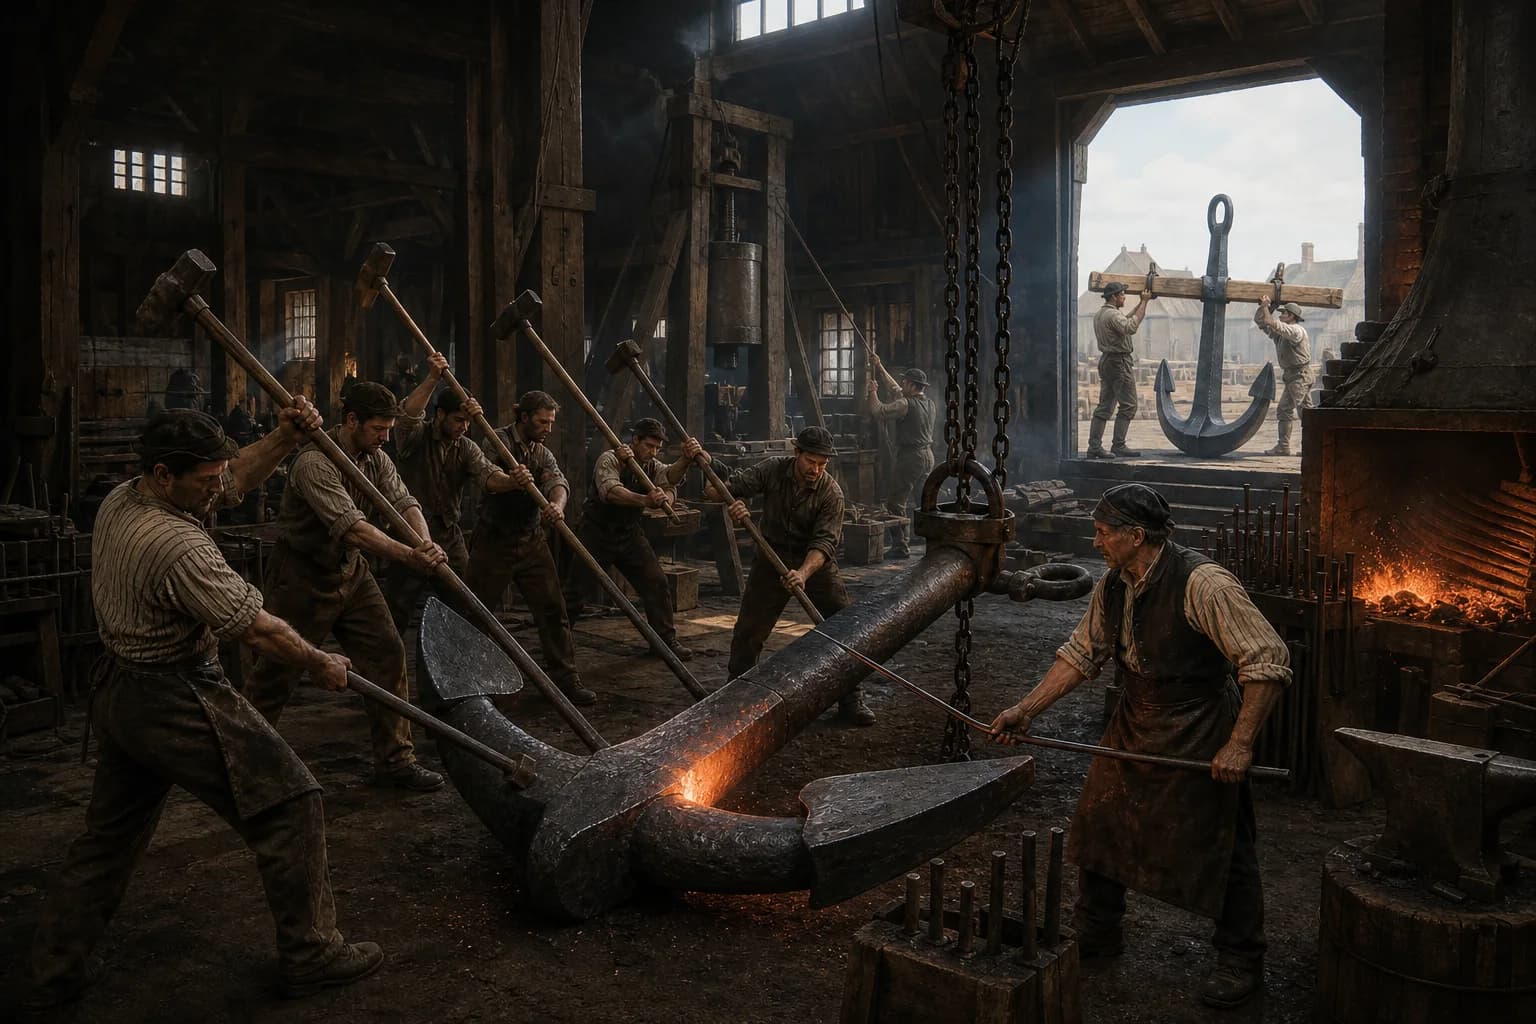
Um ferreiro âncora era um especialista em ferro pesado que organizou a gangue de forja que fez e consertou âncoras de navios. Uma âncora tradicional não foi derramada inteira em um molde. Sua haste foi construída a partir de muitas barras de ferro duro forjado aquecido, empacotado e forjado-soldado; braços, palmas ou flukes e anel foram formados separadamente e unidos em soldas de cachecol. Um estoque de duas vigas de carvalho foi montado por trabalhadores de madeira com parafusos, treenails e aros de ferro transversal aos braços. O Mestre Anchor Smith traduziu o vaso, tipo de âncora e peso prescrito nas proporções de tendência, haste, braços, garganta, notas e anel, depois controlou calores, giro, elevação, ritmo de martelo e inspeção. Um ferreiro geral fez uma gama muito mais ampla de acessórios menores, um ferreiro de cabo especializado nas correntes de ferro que se expandiram durante o século XIX, e um fundador de canhão derretiu e lançou artilharia. A organização variava, de modo que esta página concentra-se em evidências europeias e norte-americanas do final do século XVII à primeira metade do século XIX.
A informação chega, as formas de julgamento e o trabalho passa por um relógio completo.
Confirme o tipo, o peso do alvo, o padrão, a qualidade da barra e a interface de estoque.
Faça haste pilha, braços, palmas e anel separadamente, preservando os lenços corretos.
Sincronizar lareira, tackle, giro e golpes para unir palmas, braços, coroa e anel.
Remova a escala, pesem, verifiquem a geometria e soldas, e combine o estoque de madeira e a interface de cabo.
Confiado no ritmo de trenó, correntes, alavancas e pesos caindo, como Hércules e Macaco para grandes soldas.
Usado soprando motores, martelos de inclinação, planta de elevação e estações divididas para o calor, impacto e saída.
Garganta examinada, palma, anel e dobra, em seguida, escolheu o reparo de cachecol local, reforjamento ou condenação.
Traga o núcleo de uma pilha de barras para soldar o calor e consolidá-lo antes que o calor útil desapareceu.
Traduza peso e padrão em tendências, hastes, braços, palmas, anel e interfaces de estoque.
Sequência de lareira, levantamento, giro, grevistas e martelo com posições seguras.
Use superfície, nota, deformação, fissuras de refrigeração e danos de serviço para julgar soldas reparadoras e fatais.
Instituições, experiência, patrocínio e oportunidade moldaram o percurso de cada pessoa.
Aprenda a posição, combustível, manuseio, ritmo do martelo e leitura de fogo.
Anéis completos, aros, cachecóis pequenos e componentes kedge.
O próprio braço, palma e haste aquecem e dirigem um bando de martelos.
Padrão de controle, contrato de material, gangues, máquinas, aceitação e responsabilidade por baixas.
Uma âncora concentrou a segurança de uma nave em algumas soldas maciças. Um retorno de 1820 dos estaleiros navais dos EUA contava ferreiros âncora separadamente dos ferreiros e dos ferreiros cabo e caboose. ferreiros navio feito parafusos, pregos, correias, aros, pintles, gudgeons e acessórios gerais; fundadores derramou metal fundido; ferreiros âncora especializada em aquecimento, empilhamento, forja-soldagem e colocação de grandes massas de ferro forjado.
Um ferreiro pequeno mestre do porto pode aceitar âncoras e reparos diversos, enquanto uma empresa pode possuir âncora, chain-cable e departamentos de fundição. A fronteira significativa está no processo, na organização de gangues, na responsabilidade, não num cargo idêntico em todos os portos.
Fontes britânicas do século XVIII distinguiram folhas, melhores âncoras de pavilhão e pequenos arcos, âncoras menores de córrego e kedge, e grapnels de barco. Nomes, complementos e pesos alterados com a marinha, regra mercante, tonelagem e data, mas o mestre precisava de um peso alvo e padrão antes de calcular barras, calores, estágios de solda e tamanho de gangue.
Aço usou a tendência como dimensão governante: comprimento do braço da garganta para o bico foi transferido para a haste, a partir do qual as posições de haste e anel seguiram. Shank, quadrado, olho, coroa, garganta, braço, palma ou acaso, bico, anel e estoque não eram vocabulário antiquário; eram as interfaces pelas quais a âncora se ligava ao cabo, girava e entrava no chão.
Aço especificado muitas barras longas do melhor ferro duro, bem forjado em conjunto. A loja selecionou o material nem muito macio nem quebradiço, limpo e montado barras, segurou a pilha, em seguida, aquecido e soldado ele seção por seção. Aumentar a massa restringiu o quanto poderia ser aquecido uniformemente e atingido antes de esfriar.
Ferro de corte já carregava cordas de escória, e uma haste incorporada adicionou interfaces de solda deliberadas. Um núcleo fechado a frio ou não soldado seguiu calor insuficiente; superaquecimento queimou a superfície; golpes que consolidaram apenas a pele poderia esconder um centro fraco. A cor, faíscas, fluxo superficial, nota de martelo e deformação, suportada pela continuidade entre os calores, em vez de cor.
Nenhum ferreiro solitário segurava uma grande faca numa bigorna de cabana. Colar e corrente transportavam trabalho entre o coração e bigorna; carregador, barras cruzadas e ferros de união deram alavanca de giro; o capataz chamou posição e ritmo enquanto marteleiros alternavam trenós de mão longa. Um derrame mal cronometrado, ferramentas, correntes e vizinhos em perigo.
Aço chamado âncora-fazer um emprego mais trabalhoso e descreveu máquinas Hércules e Macaco: um peso de aproximadamente 400 libras caindo para endireitar hastes e soldar palmas e braços, e um carneiro suspenso horizontal de aproximadamente 200 libras para colocar braços. A forja de âncora 1814-16 de Woolwich usou três motores a vapor para soprar e cinco martelos de inclinação. O poder aumentou o calor e o impacto sem remover as decisões do mestre sobre a sequência, a colocação e o estado de solda.
Cada braço foi construído a partir de barras de alta qualidade mais curtas e afilado da garganta para o bico. As palmas triangulares grossas foram elas mesmas forjadas de várias peças e fechadas em assentos nos braços. Os dois cachecoles de braço, em seguida, encontrou o lenço de faca em torno da coroa. O ângulo do braço, a área da palma, o bico e a coroa determinaram como a âncora girava, penetrava no solo e devolveu a carga do cabo à haste.
Uma âncora de padrão almirantado de cerca de 1750 em Royal Museums Greenwich tem uma coroa pontudo e um ângulo afiado de braço-fiada associado com a forma inicial; o museu observa que tais âncoras frequentemente falharam na garganta e retornaram para reparo. Mais tarde, a melhoria buscou a potência de retenção e uma transição menos destrutiva, bem como o peso nominal. A geometria e a qualidade da solda, portanto, são mais importantes do que uma simples estatística de "âncora mais pesada".
O anel foi forjado separadamente, passado através de um olho perfurado na cabeça da haste, e soldado fechado. As bordas dos olhos arredondadas reduziram os danos à medida que o anel se moveu. Um departamento de corda ou corrente anexado o cabo, então seção, diâmetro, solda e liberdade todos tiveram de satisfazer uso a jusante. A cadeia de ferro expandida no século XIX; cabo de cânhamo continua a ser o padrão correto para muitas configurações anteriores.
Um tronco de madeira convencional era composto por duas vigas de carvalho cônico em torno da haste, fixadas por parafusos, treenails e quatro aros de ferro, transversal às palmas das mãos. O ferreiro âncora forneceu porcas, aros, parafusos e dimensões enquanto naufragadores, carpinteiros ou marcenaria especializada preparavam madeira. O estoque rolou a âncora pousada para que um acaso pudesse morder; não era uma barra cruzada de ferro lançada em um derramamento com o corpo.
Após a remoção da escala, os inspetores verificaram a retidão da haste, a forma e o ângulo do braço correspondente, palmas justas, olho anel, nozes de estoque e peso prescrito, enquanto procurava cachecóis para aberturas, buracos, nota anormal e rachaduras de resfriamento. A demanda de aço que o trabalho seja suave, justo e até mesmo funcional: superfícies regulares expostas deformações irregulares e fechamento feio de solda.
O regime estatutário de prova do século XIX não pode ser projetado em cada oficina de 1700. Testes comparativos, máquinas de prova, mesas de tensão e certificados cresceram durante o século XIX; cerca de 1830 cartões comerciais no arquivo do Museu da Ciência anunciaram âncora e pesos de cadeia e até mesmo máquinas de teste. Previamente aceitação mista especificação, processo supervisionado, peso, inspeção visual ou de som, amostragem e feedback do serviço.
Forte explosão e combustível impulsionaram escala e faíscas através da serraria enquanto trenós, correntes de elevação, pesos de queda, alavancas e toneladas de ferro convergiram em uma estação. Queimaduras, fumaças, danos auditivos, cabeças de martelo desacoplados, tackle falhado, trabalho de rolamento, esmagamento e fatiga-induzidos erro de ligação foram riscos de rotina. Os capstões grandes gravados em Devonport mostram a vantagem mecânica fixa necessária para dobrar e posicionar o ferro pesado.
O risco de qualidade foi mais longe. Um calor omitido, um encurtado molho antes da maré, ou ferro duvidoso adicionado para alcançar peso poderia passar para fora do portão e quebrar em um vento. Uma loja responsável rastreou lote de ferro, sequência de calor, gangue de martelos, peso final e retrabalho; o mestre protegeu a força de trabalho e resistiu à pressão de programação do proprietário, quintal ou frota.
A entrada pode ser o operário de ferreiro, mão de fole, atacante ou aprendiz de ferreiro. Um trabalhador aprendeu o ritmo, manipulação, leitura de fogo e pequeno trabalho de cachecol antes de palmas, anéis, seções de braço e pequenas kedges. Planejando a pilha de barras, ordem de solda, posições de martelo e esquema de elevação, então aceitando o resultado, capataz marcado ou responsabilidade mestre.
A sopração de vapor, martelos de inclinação, ferro laminado e a indústria de cabo de cadeia moveu o comércio para grandes fábricas no século XIX; títulos poderiam se tornar foreman falsificador, fabricante de âncora ou ferreiro pesado. O conhecimento mais antigo persistiu: obter o centro de uma enorme seção para o calor adequado, controlar a deformação e julgar o fechamento de solda permaneceu decisões pesadas.
career.anchor-smith
Um ferreiro âncora era um especialista pesado em ferro forjado que montava barras, calores controlados e soldas forja, elevação dirigida e tripulações martelo, moldou a âncora e aceitou ou reparado juntas críticas.
Uma típica âncora de ferro forjado do século XVIII não era. Shank, braços, palmas e anel foram construídos separadamente de barras ou placas e unidos por solda de forja.
Um ferreiro de navio fez amplas gamas de parafusos, alças, aros e dobradiças. O ferreiro âncora especializada em proporção âncora, manipulação maciça, soldagem de gangues e sua responsabilidade de segurança, embora pequenas lojas poderiam combinar trabalho.
Algumas empresas operavam ambos os departamentos, mas o cabo ou a ferragem de corrente poderiam ser um comércio separado. Cabo de ferro se expandiu principalmente no século XIX; âncoras anteriores comumente usados cabo de cânhamo.
Montado transversalmente aos braços, rolou uma âncora no fundo para que um acaso apontasse para baixo e pudesse penetrar. Era comumente duas vigas de carvalho fixadas por parafusos, treenails e aros de ferro.
Os riscos incluíam solda incompleta dentro de ferro empilhado, a garganta e coroa de braço-fiada, juntas de palma e solda anel, composto por ferro macio, quebradiço ou superaquecido e geometria assimétrica.