ENTRADA
→Padrão de reconhecimento e metal
Ajuste o calibre, peso, subsídios, carga, calores e trabalho.
Um dossiê de carreira da Era da Vela · 32
Gun Founder · Cannon Founder · Master Founder
O especialista que transformou um derretimento, um molde e um irreversível em um barril de arma de pressão.
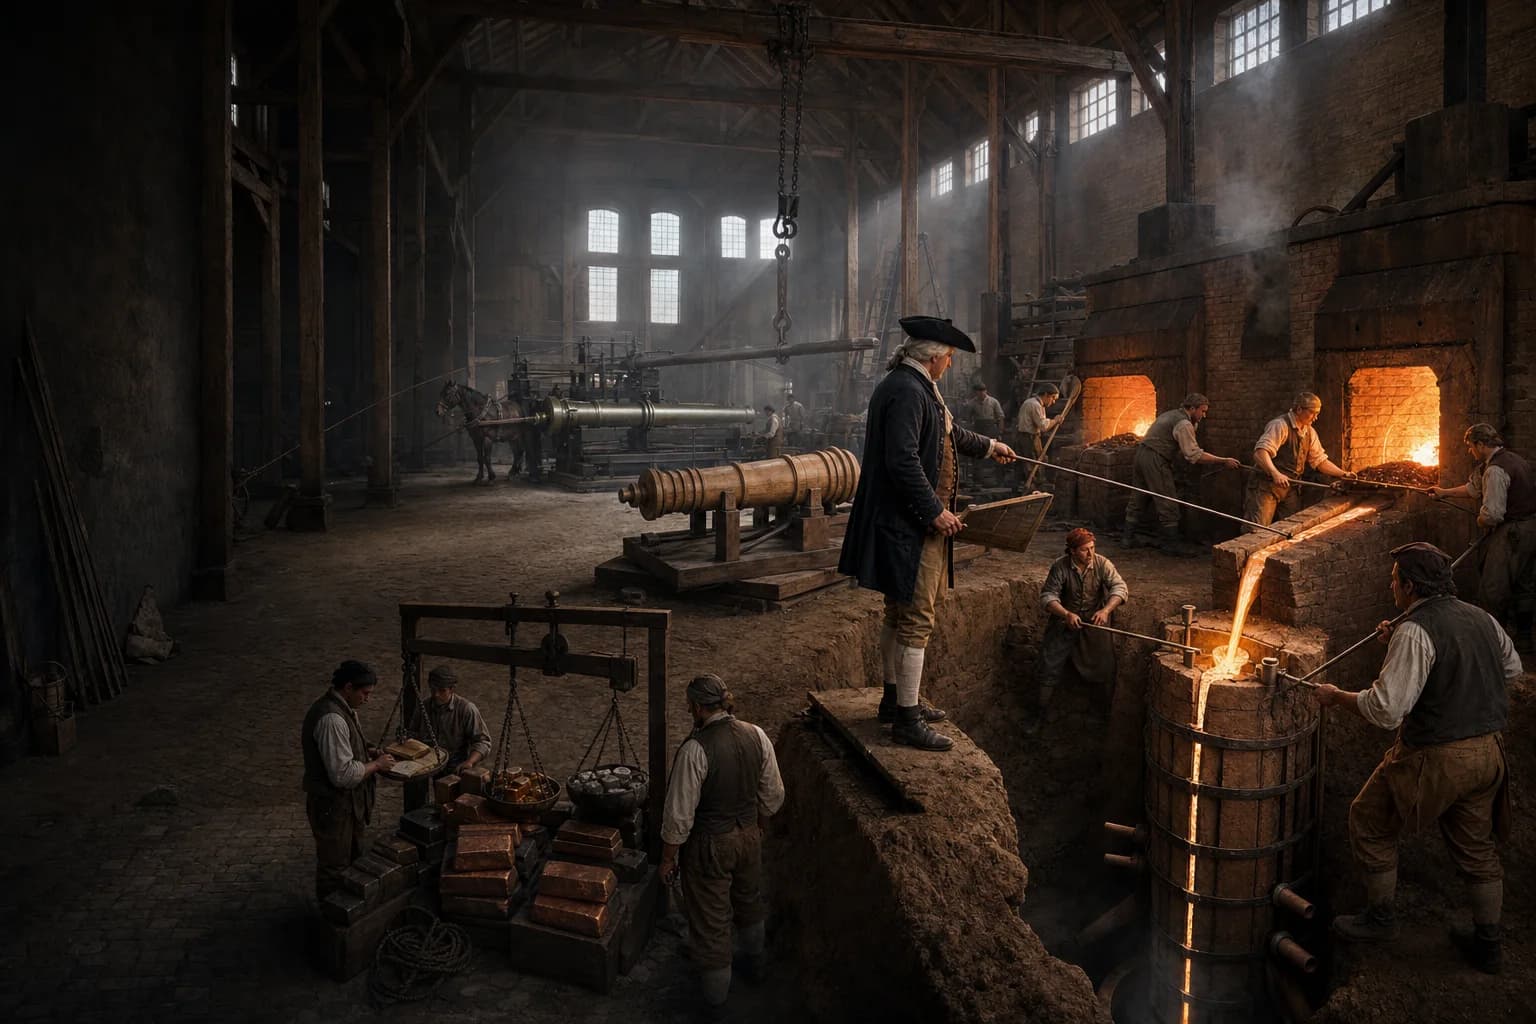
Um fundador de canhões navais traduziu um padrão de artilharia, calibre e peso alvo em um barril de arma de suporte à pressão. O Mestre Fundador organizou fabricantes de padrões, moldadores, homens de forno, lançadores e trabalhadores. Um modelo de arma cheia em uma armação de giro recebeu padrões de trunnião, cascabel e ornamentos; foram aplicadas camadas de loam, reforçadas com cânhamo ou slats de madeira, assadas, abertas e equipadas com aberturas e corredores. Cobre, estanho, metal antigo ou carga de ferro foi pesado, derretido e derramado em um molde seco enterrado em um poço de fundição. Após o resfriamento e o rompimento, a fundição foi limpa, pesada e examinada para abertura de furos e encolhimento antes de um moinho de perfuração usinado furar, ventilar e superfícies de referência. O pessoal da artilharia avaliou, inspeccionou internamente e demitiu-o à prova. O fundador não era o navio Master Gunner, fabricante de carruagem, trabalhador de pó ou oficial de aceitação independente. Bronze e ferro fundido envolveram diferentes materiais e sistemas de abastecimento, enquanto fundição oca e perfuração sólida variaram por tempo e lugar. Este dossiê centra-se em provas do século XVI ao início do século XIX, especialmente Woolwich do século XVIII.
A informação chega, as formas de julgamento e o trabalho passa por um relógio completo.
Ajuste o calibre, peso, subsídios, carga, calores e trabalho.
Modelo completo, molde de argila, armadura, ventilação, alimentação e secagem.
Pesar, derreter e controlar escória, em seguida, completar um poço coordenado despejo.
Fresco, limpo, pesar e inspecionar antes de uma prova chata e independente.
Padrões padrão centralizados, cobre e estanho caros, marcas fabricante, chato e prova formal.
Ferro de blast-furnace usado para grandes ordens com alta rejeição e exposição falha em lote.
Co-localizado fundição, furamento, carruagens, munições, armazenamento e prova sob distintas gangues e responsabilidades.
Subsídio de controle, camadas de loam, reforço, ventilação, alimentação e secagem.
Pesar e gerenciar carga de liga ou ferro, temperatura do forno, escória, fluidez e janela de toque.
Sincronizar molde elevador, ranhura, canais, derramar, retirar e resfriamento controlado.
Conectar furo de sopro, encolhimento, fecho frio, núcleo de mudança e falha prova a um lote de fundição.
Instituições, experiência, patrocínio e oportunidade moldaram o percurso de cada pessoa.
Comece com argila, combustível, manipulação, secagem, limpeza e disciplina de fuga.
Possuir um estágio de molde, uma carga de metal ou pequena artilharia.
Conectar padrão, molde, derreter, poço e fundição livro em um lote responsável.
Processo de controle, contrato, planta, pessoas, relação de aceitação e responsabilidade por baixas.
Uma autoridade de artilharia ou padrão fixo de design, calibre, comprimento, reforça, truniões e peso alvo. O Mestre Fundador interpretou estes em molde, carga, calores e derramamento; brocas usinado o fundição; oficiais de prova e atiradores inspecionados e demitidos; fabricantes de carros construiu a montagem de madeira; o navio Master Gunner controlado inventário, pó, treinamento e combate uso.
Um arsenal pode colocar todas as etapas sob gestão comum e uma ferro-brava privada pode contratar várias etapas, mas "fabricante de armas" não deve apagar a responsabilidade. Pergunte quem possuía falha de fusão e molde, geometria de furo, autoridade de aceitação e operação de bordo.
As armas de smoothbore eram comumente classificadas por peso nominal de tiro redondo, enquanto o barril podia pesar milhares de libras. Padrão governado furo, perseguição, reforça, breech, focinho, cascabel e trunnions. O serviço naval exigia ainda que a arma passasse por portos, recuasse, corresse e se equilibrasse em uma carruagem. O fundador transformou um desenho ou peça padrão em um modelo de tamanho completo com licenças de encolhimento e usinagem.
Imagens de Woolwich de cerca de 1776–78 mostram padrões de trunniões de madeira, golfinhos, cifra real e ornamento aplicados a um padrão completo de 24 libras. A decoração expressou autoridade e poderia transportar fabricante, ano, peso ou propriedade, mas cada projeção de liberação e ventilação complicada molde. O furo coaxial, a abertura do som e os truniões corretamente colocados permaneceram primários.
A chamada artilharia de bronze era comumente bronze de cobre-ponta. Uma grande escala de feixe controlado cobre, estanho e reusável velho-metal arma, enquanto o fundador geriu segregação, oxidação e escória. Bronze era caro, mas prontamente remeled, tomou detalhes da superfície e era menos propenso do que o ferro fundido quebradiço à fragmentação súbita; armas reais elaboradas fizeram uso dessas qualidades.
A artilharia de ferro fundido dependia de alto-forno, minério, combustível e ferro de fundição. Frotas armadas de menor custo unitário com armas mais pesadas, mas grafite, escória, buracos de areia, fechos frios, encolhimento e falha quebradiço tornou o controle de processo crítico. O minério local e o carvão vegetal ou a prática de coque mudaram os resultados. Nenhuma receita universal de liga ou bronze-bom/ferro-má hierarquia se encaixa em todo o período.
Os moluscos formaram um modelo de arma em um eixo ou moldura de giro, escovando camadas repetidas de argila refratária finamente moída e areia como loam. Woolwich imagens registro enrolamento de cânhamo, morcegos de argila, slats de madeira exterior e aros de ferro. O molde foi cozido, eixo e padrão removido, e cavidades de trunnião, plugue de cascabel e detalhes internos terminados.
Enchimento controlado por espigas, corredores, cabeçotes de alimentação e ventilação. Gás aprisionado fez furos de ar, o fluxo interrompido ou refrigerado fez calafetes frios, e inadequada alimentação esquerda cavidades encolhimento. Grafite melhorou a superfície do elenco, mas não conseguiu reparar a estrutura ruim. A umidade residual se movia em vapor contra o metal fundido e podia jogar metal e moldar através da fundição.
O molde acabado foi levantado em uma cova de fundição e bateu com a terra em camadas contra a pressão de toneladas de metal. O molde, barril, cabeça de alimentação e canais de Cascabel foram alinhados com a direção de fundição. Poços perto das águas subterrâneas precisavam de drenagem e bombeamento. Levantamento, vedação, aplacação e cozimento de canal teve que terminar antes que o forno estava pronto.
Ao bater, o mestre sincronizou a liberação de metal, conchas ou canais, controle de escória, ordem de fluxo e pistas de fuga. Um frio derretimento não conseguiu encher; o excesso de calor incentivou a erosão, gás ou segregação; o fluxo violento enraiveceu escória e ar, o fluxo lento congelou cedo. Perseguição grossa e mais fina depois resfriou sob controle, porque o escape prematuro ou o apaziguamento local travaram o estresse térmico na arma.
Um núcleo coberto de argila ou newel poderia lançar um oco aproximado para posterior reaming. A excentricidade do núcleo deixou uma parede fina, enquanto suportes e impurezas quase-boro criaram fraquezas. No final do século XVIII, os Verbruggens em Woolwich e outros fabricantes expandiram a fundição sólida seguida de um furo horizontal: o molde girava em torno de uma barra de eixo fixo para um furo mais reto, mais repetivel.
A fundição sólida reduziu a perturbação direta do núcleo no furo, mas exigiu mais energia, montagem segura, tempo e metal removido; não elimina o encolhimento interno ou a segregação. As mãos entediantes também abordavam focinho, ventilação, trompetes ou referências e determinado centro de gravidade. A histórica Inglaterra identifica a torre chata de Woolwich e os desenhos RMG mostram o moinho, juntando-se a duas etapas distintas de especialistas.
Após a remoção do molde, abetos, cabeça de alimentação e flash, os trabalhadores examinaram a superfície, os trâmites, cascabel e as cavidades visíveis. Seguiu-se o tédio por calibre, retidão, parede e posição. O registro de Woolwich mostra o exame de vela de um furo; evidências britânicas do século XVIII nomeiam o instrumento de Desaguliers para a retidão e defeitos internos. A escala do feixe serviu carga, peso acabado e centro de gravidade.
A última prova de disparo normalmente pertencia à aceitação de artilharia, não à autocertificação do fundador. A peça foi reexaminada para crack, distorção, furo e ventilação antes da aceitação. Os registros de David Tanner incluem pedaços de ruptura, trunniões ruins, defeitos interiores e supostos plugues escondidos, mostrando por que marca e superfície não poderiam substituir provas independentes. As regras de cobrança e amostragem foram alteradas, portanto nenhuma prova fixa múltipla pertence a toda a era.
Tripulações de forno enfrentaram calor radiante, respingos, monóxido de carbono, vapores e fugas; mãos de poço enfrentaram explosões de vapor, batidas instáveis e saídas bloqueadas; vigas moveram moldes de multi-tons e armas; brocas trabalharam ao lado de massas rotativas, chips e unidades. A letal explosão de armas de Moorfields em 1716 ajudou a incentivar a Royal Brass Foundry, construída pelo estado em Woolwich.
A descoberta de armas também foi contração em tempo de guerra. Sumden demanda tensão oferta de metal, rejeitado prova destruiu o valor do lote e reputação, e escassez tentado sucata duvidosa. O mestre separou retornos, calores gravados e peças vazadas, padrões guardados, ciclos de fornos longos programados e impediu reparos de programação de se tornar defeitos ocultos.
A entrada poderia vir através da fundação sino, bronze ou fundição de ferro, moldagem, trabalho de forno ou a loja de padrão. Aprendiam argila, reforço, secagem, carga e limpeza antes de pequenas armas ou moldes de argamassa e um forno. Responsabilidade mestre modelo integrado, molde, poço, derreter, derramar, refrigeração, handoff chato e registro de prova.
Jan e Pieter Verbruggen se tornaram fundadores do Mestre em Woolwich em 1770, e Pieter serviu sozinho. Suas carreiras mostram a força do design de máquina, recrutamento transnacional e patrocínio estatal. Um fundador poderia tornar-se proprietário de obras, empreiteiro de artilharia ou superintendente, mas não entrou assim na sucessão de comando de uma nave de guerra.
career.naval-cannon-founder
O fundador organizou padrões de barril e moldes, carga de metal, fornos, vazamento de poço de fundição e qualidade de fundição, dirigindo moldadores, homens forno e fundição.
Não. O fundador fez barris em terra; o Mestre Gunner mantinha armas e pólvora e tripulações treinadas a bordo. Aborrecimento, trabalho de transporte e prova independente poderiam ser separados novamente.
Ambas. Sua mistura mudou com o estado, data, tipo de arma, recursos e custo. Bronze era caro e reciclável; ferro fundido era mais barato, mas exigia o controle rigoroso de defeitos internos.
O furo sólido evitou um núcleo deslocado criando diretamente paredes irregulares e poderia produzir um furo mais reto, mais regular, ao custo de energia, tempo e metal removido.
A água que contacta bronze fundido ou ferro foi lançada em vapor de alta pressão, causando respingos violentos ou uma explosão de molde. A secagem também reduziu os defeitos de gás.
Foi limpa, pesada, aferida e examinada internamente, depois submetida a disparos à prova de artilharia e outra inspeção. A carga, a amostragem e as marcas variaram por autoridade e data.