INDICE
→Lire les spécifications et attribuer le fer
Confirmer le type, le poids cible, le modèle, la qualité de la barre et l'interface de stock.
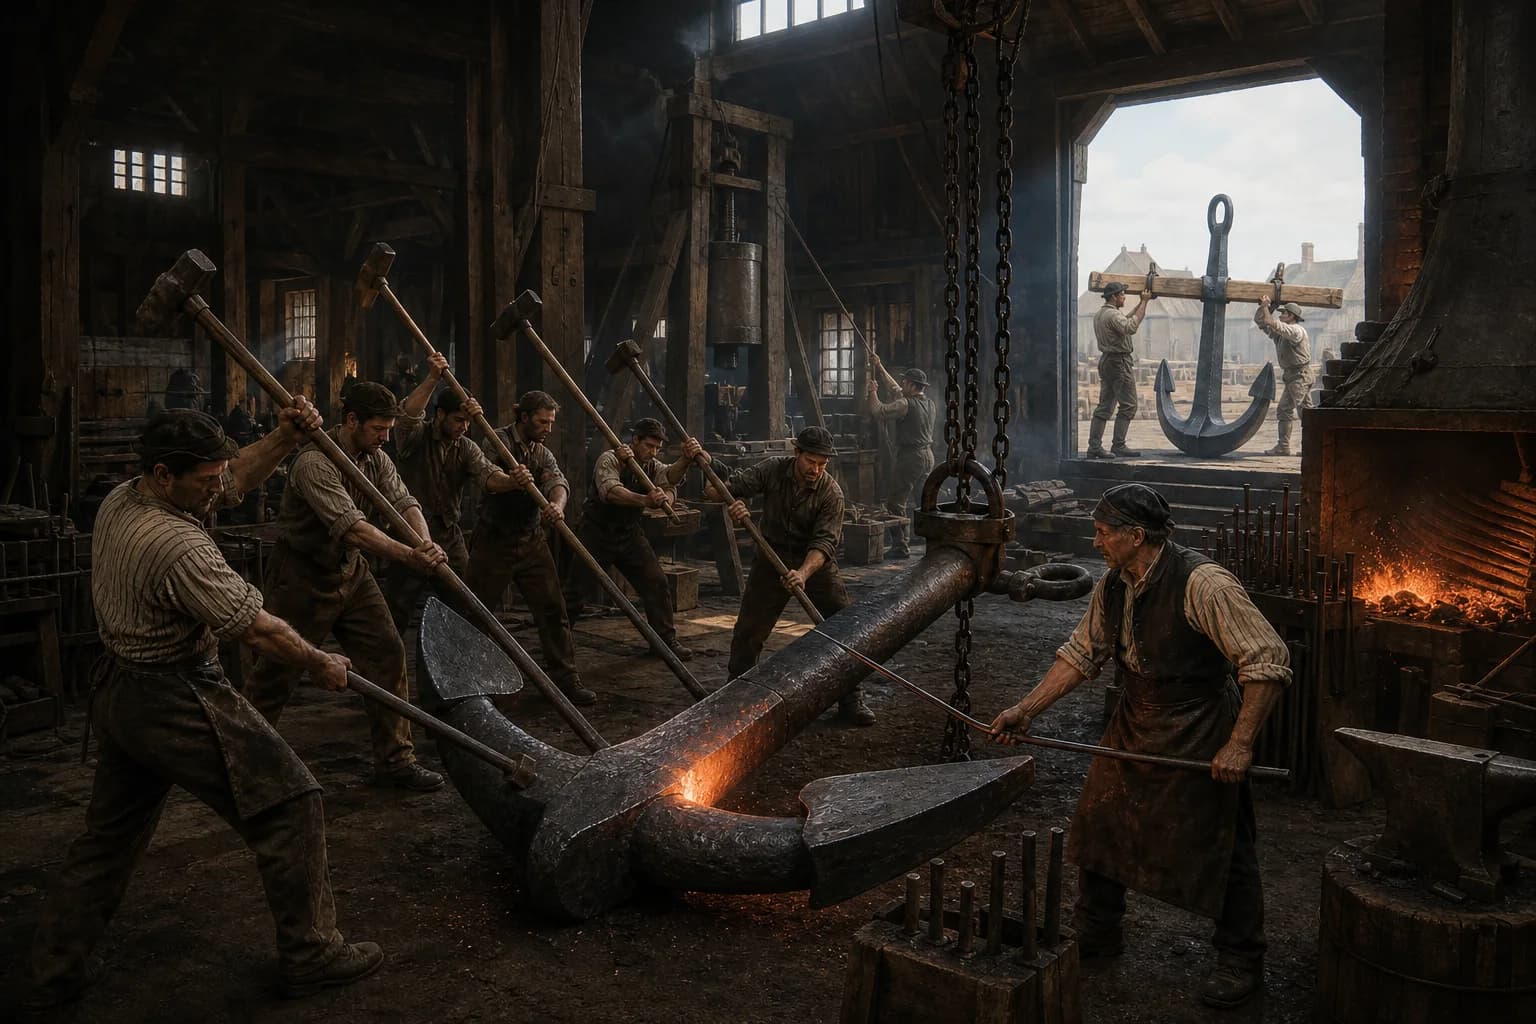
Un véritable dossier de carrière de l'âge de la voile · 31
Anchor Smith · Anchorsmith · Master Anchor Smith
Le spécialiste qui a transformé de nombreux bars en fer forgé et de nombreux coups de personnes en une ancre de confiance.
Un forgeron d'ancrage était un spécialiste en fer lourd qui a organisé le gang de forge qui a fabriqué et réparé les ancres des navires. Une ancre traditionnelle n'a pas été versée dans un moule. Son jarret a été construit à partir de nombreuses barres de fer forgé dur chauffé, enroulé et soudé par forge; bras, paumes ou flukes et anneau ont été formés séparément et joints à des soudures écharpes. Un stock de deux poutres en chêne était équipé par des ouvriers du bois avec des boulons, des arêtes et des cerceaux de fer transverses aux bras. Le maître ancêtre Smith a traduit le bateau, le type d'ancre et le poids prescrit dans les proportions de tendance, de jarret, de bras, de gorge, de becs et d'anneau, puis a contrôlé les chaleurs, le virage, le levage, le rythme du marteau et l'inspection. Un forgeron de navire général a fait une gamme beaucoup plus large de petits accessoires, un forgeron de câble spécialisé dans les chaînes de fer qui s'est développé au XIXe siècle, et un fondateur de canon a fondu et coulé des munitions. L'organisation a varié, donc cette page se concentre sur les preuves européennes et nord-américaines de la fin du XVIIe à la première moitié du XIXe siècle.
L'information arrive, le jugement se forme et le travail passe par une surveillance complète.
Confirmer le type, le poids cible, le modèle, la qualité de la barre et l'interface de stock.
Faire la pile de jarret, les bras, les paumes et l'anneau séparément tout en préservant les foulards corrects.
Synchroniser le foyer, attaquer, tourner et souffler pour joindre les paumes, les bras, la couronne et l'anneau.
Enlever l'échelle, peser, vérifier la géométrie et les soudures, et correspondre à l'interface de la fibre de bois et du câble.
Relié sur le rythme de luge, chaînes, leviers et poids de chute tels que Hercules et Singe pour les grandes soudures.
Moteurs soufflants, marteaux basculants, installations de levage et stations de distribution pour la chaleur, l'impact et la sortie.
Examiné la gorge, la paume, l'anneau et la flexion, puis choisi la réparation, le reforgage ou la condamnation de foulards locaux.
Apportez le noyau d'un tas de barres à la chaleur de soudage et consolidez-le avant que la chaleur utile disparaisse.
Traduire le poids et le motif en tendance, jarret, bras, paumes, anneaux et interfaces de stock.
Séquence foyer, levant, tournant, grévistes et marteau à actionnement avec des positions sûres.
Utiliser la surface, la note, la déformation, les fissures de refroidissement et les dommages de service pour juger les soudures réparables et mortelles.
Les institutions, l'expérience, le favoritisme et les occasions ont façonné chaque personne.
Apprenez la position, le carburant, la manipulation, le rythme des marteaux et la lecture du feu.
Anneaux complets, cerceaux, petites écharpes et composants kedge.
Le bras, la paume et la tige sont propres et dirigent un gang de marteaux.
Contrôle, contrat matériel, gangs, machines, acceptation et responsabilité civile.
Une ancre a concentré la sécurité d'un navire dans quelques soudures massives. Un retour de la marine américaine de 1820 a compté les forges d'ancrage séparément des forgerons et des forgerons de câbles et de caboses. Les forges de navires ont fait des boulons, des clous, des sangles, des cerceaux, des pintes, des goujons et des accessoires généraux; les fondateurs ont versé du métal fondu; les forges d'ancrage spécialisées dans le chauffage, le bourrage, la forge-soudure et le réglage de grandes masses de fer forgé.
Un petit forgeron maître de port pourrait accepter des ancres et des réparations diverses, tandis qu'une entreprise pourrait posséder des départements d'ancrage, de chaîne-câble et de fonderie. La limite significative réside dans le processus, l'usine, l'organisation des gangs et la responsabilité, et non pas un titre de travail identique dans chaque port.
Des sources britanniques de la fin du XVIIIe siècle ont distingué les feuilles, les meilleures ancres de barque et de petit arc, les ancres de cours d'eau et de kedge plus petites et les grapeaux de bateau. Les noms, les compléments et les poids ont changé avec la marine, la règle marchande, le tonnage et la date, mais le capitaine avait besoin d'un poids et d'un modèle cibles avant de calculer les barres, les chaleurs, les étapes de soudure et la taille des bandes.
L'acier a utilisé la tendance comme une dimension dominante: la longueur du bras de la gorge au bec a été transférée à la tige, à partir de laquelle les positions de tige et d'anneau ont suivi. Le jarret, le carré, l'œil, la couronne, la gorge, le bras, la paume ou la flèche, le bec, l'anneau et le stock n'étaient pas des vocabulaires antiquaires; ce sont les interfaces par lesquelles l'ancre se connecte au câble, tourne et entre dans le sol.
L'acier a spécifié de nombreuses barres longues du meilleur fer dur, bien travaillé ensemble. Le magasin a choisi le matériau ni trop mou ni cassant, les barres nettoyées et assemblées, a tenu le pieu, puis chauffé et soudé section par section. La masse croissante a limité la quantité de chaleur qui pouvait être chauffée uniformément et frappée avant le refroidissement.
Le fer brut transportait déjà des chaînes de laitier, et une tige encastrée ajoutait des interfaces de soudure délibérées. Un noyau fermé ou non soudé à froid a suivi une chaleur insuffisante; la surchauffe a brûlé la surface; des coups qui ont consolidé seulement la peau ont pu cacher un centre faible. Le maître lit la couleur, les étincelles, le débit de surface, la note de marteau et la déformation, soutenue par la continuité entre les chaleurs plutôt que par la couleur seule.
Aucun forgeron solitaire ne tenait une grande tige à une enclume de chalet. Le collier et la chaîne transportaient le travail entre le foyer et l'enclume; le porte-portes, les barres transversales et les fers à bifurquer donnaient un levier de rotation; le contremaître appelait position et rythme alors que les marteleurs alternaient les traîneaux à longues mains. Un accident vasculaire cérébral a mis en danger les outils, les chaînes et les voisins.
L'acier, appelé ancre-making un emploi très laborieux et décrit les machines Hercules et Singe: un poids de chute d'environ 400 livres pour le redressement des jarrets et des paumes et bras de soudure, et un bélier suspendu horizontal d'environ 200 livres pour le pose des armes. La forge d'ancrage Woolwich de 1814 à 1816 utilisait trois moteurs à vapeur pour souffler et cinq marteaux inclinés. Puissance accrue de chaleur et d'impact sans enlever les décisions du maître sur la séquence, le placement et l'état de soudure.
Chaque bras a été construit à partir de barres plus courtes de haute qualité et s'est effondré de la gorge vers le bec. De larges paumes triangulaires ont été forgées à partir de plusieurs pièces et fermées sur des sièges dans les bras. Les deux écharpes de bras rencontrèrent alors l'écharpe de jarret autour de la couronne. L'angle du bras, la surface de la paume, le bec et la couronne déterminent la façon dont l'ancre tourne, pénètrent le sol et retournent la charge du câble à la tige.
Une ancre de motif d'Amirauté vers 1750 aux Musées royaux Greenwich a une couronne pointue et un angle aigu de bras associé à la forme précoce; le musée note que ces ancres ont souvent échoué à la gorge et sont retournées pour réparation. Plus tard, l'amélioration a cherché la puissance de maintien et une transition moins destructrice ainsi que le poids nominal. La géométrie et la qualité de soudure comptent donc plus qu'une simple statistique d'ancrage lourd.
L'anneau a été forgé séparément, passé par un œil perforé à la tête de la tige, et soudé fermé. Les bords arrondis des yeux réduisaient les dommages au fur et à mesure que l'anneau se déplaçait. Un service de corde ou chaîne attachait le câble, de sorte que la section, le diamètre, la soudure et la liberté devaient tous satisfaire l'utilisation en aval. Chaîne de fer élargie au XIXe siècle; le câble de chanvre reste le bon défaut pour de nombreux réglages antérieurs.
Un stock de bois conventionnel comprenait deux poutres en chêne conique autour du tronc, fixées par des boulons, des arbres et quatre cerceaux de fer, transversales aux palmiers. Le forgeron d'ancrage a fourni des écrous, des cerceaux, des boulons et des dimensions pendant que les naufragés, les menuisiers ou les travailleurs spécialisés du bois préparaient du bois. Le stock roulait l'ancre atterrie pour qu'une flèche puisse mordre; ce n'était pas un barre transversale en fer moulé dans une seule coulée avec le corps.
Après le retrait de l'échelle, les inspecteurs ont vérifié la rectitude des jarrets, la forme et l'angle des bras correspondants, les paumes justes, les yeux ronds, les écrous et le poids prescrit, tout en cherchant des écharpes pour les ouvertures, les creux, les notes anormales et les fissures de refroidissement. La demande de l'acier que le travail soit lisse, équitable et même fonctionnel: surfaces régulières exposées déformation inégale et laid soudage fermeture.
Le régime de preuve légal de la fin du XIXe siècle ne peut être projeté sur chaque atelier de 1700. Les essais comparatifs, les machines d'épreuve, les tables de déformation et les certificats ont augmenté au XIXe siècle; vers 1830, les cartes commerciales dans les archives du Musée des sciences ont annoncé des poids d'ancrage et de chaîne et même des machines de test. Préalablement accepté spécifications mixtes, processus supervisé, poids, inspection visuelle ou sonore, échantillonnage et rétroaction de service.
Une forte explosion et un fort carburant ont conduit l'échelle et étincelles à travers la forge pendant que les traîneaux, les chaînes de levage, les poids de chute, les leviers et les tonnes de fer convergeaient sur une station. Les brûlures, les fumées, les dommages auditifs, les têtes de marteau détaché, les pannes de frappe, le roulement, l'écrasement et les mauvais goûts induits par la fatigue étaient des dangers courants. Les grands capstans de plancher enregistrés à Devonport montrent l'avantage mécanique fixe nécessaire pour plier et positionner le fer lourd.
Le risque de qualité s'est encore accru. Une chaleur omise, une imprégnation raccourcie avant la marée, ou un fer douteux ajouté pour atteindre le poids pourraient passer de la porte et casser dans un gouffre. Un atelier responsable a suivi le lot de fer, la séquence de chaleur, le marteau, le poids final et le retravail; le capitaine a protégé la main-d'oeuvre et a résisté à la pression exercée par le propriétaire, le chantier ou la flotte.
L'entrée peut être la travailleuse, le soufflet, le gréviste ou l'apprenti forgeron. Un travailleur a appris le rythme, la manipulation, la lecture du feu et le travail de petite écharpe avant les palmiers, les anneaux, les sections de bras et les petits kedges. Planification de la pile de barre, de l'ordre de soudure, des positions de marteau et de la disposition de levage, puis acceptation du résultat, contremaître marqué ou responsabilité principale.
Le soufflage à la vapeur, les marteaux basculants, le fer roulé et l'industrie des câbles à chaîne ont déplacé le commerce vers de grandes usines au XIXe siècle; les titres pourraient devenir contremaître forgeur, fabricant d'ancres ou forgeron lourd. Les connaissances plus anciennes persistaient : le centre d'une énorme section à la chaleur adéquate, la maîtrise de la déformation et la décision de fermer les soudures restaient des décisions lourdes.
career.anchor-smith
Un forgeron d'ancrage était un spécialiste en fer forgé lourd qui assemblait des barres, contrôlait les chaleurs et forgeait des soudures, dirigeait les équipes de levage et de marteaux, façonnait l'ancre et acceptait ou réparait les joints critiques.
Une ancre typique du XVIIIe siècle en fer forgé n'était pas. Les jarrets, les bras, les palmes et les anneaux ont été construits séparément des barres ou des plaques et joints par soudure de forge.
Un forgeron de navire a fait de larges gammes de boulons, sangles, cerceaux et charnières. Le forgeron d'ancrage spécialisé dans la proportion d'ancrage, la manutention massive, le soudage par gang et sa responsabilité en matière de sécurité, bien que les petites boutiques puissent combiner le travail.
Certaines entreprises exploitent les deux départements, mais la fabrication de câbles ou de chaînes de forge pourrait être un métier distinct. Le câble de fer s'est étendu principalement au XIXe siècle; les ancres plus anciennes étaient couramment utilisées pour le câble de chanvre.
Monté transversal sur les bras, il a roulé une ancre sur le fond pour qu'un fil pointé vers le bas et puisse pénétrer. Il s'agissait généralement de deux poutres en chêne, fixées par des boulons, des ongles et des cerceaux de fer.
Les risques comprenaient le soudage incomplet dans le fer empilé, la gorge et la couronne de la poignée, les articulations de la palme et la soudure à anneaux, combinés par le fer doux, fragile ou surchauffé et la géométrie asymétrique.