INDICE
→Habillez et pèsez
Séparer le chanvre long des shorts et établir la quantité de lot et de procédé.
Un véritable dossier de carrière de l'âge de la voile · 29
Ropemaker · Rope Maker · Cordwainer (historical contexts)
Le travailleur qui a enfermé des milliers de fibres dans un élément porteur traçable par des virages opposés.
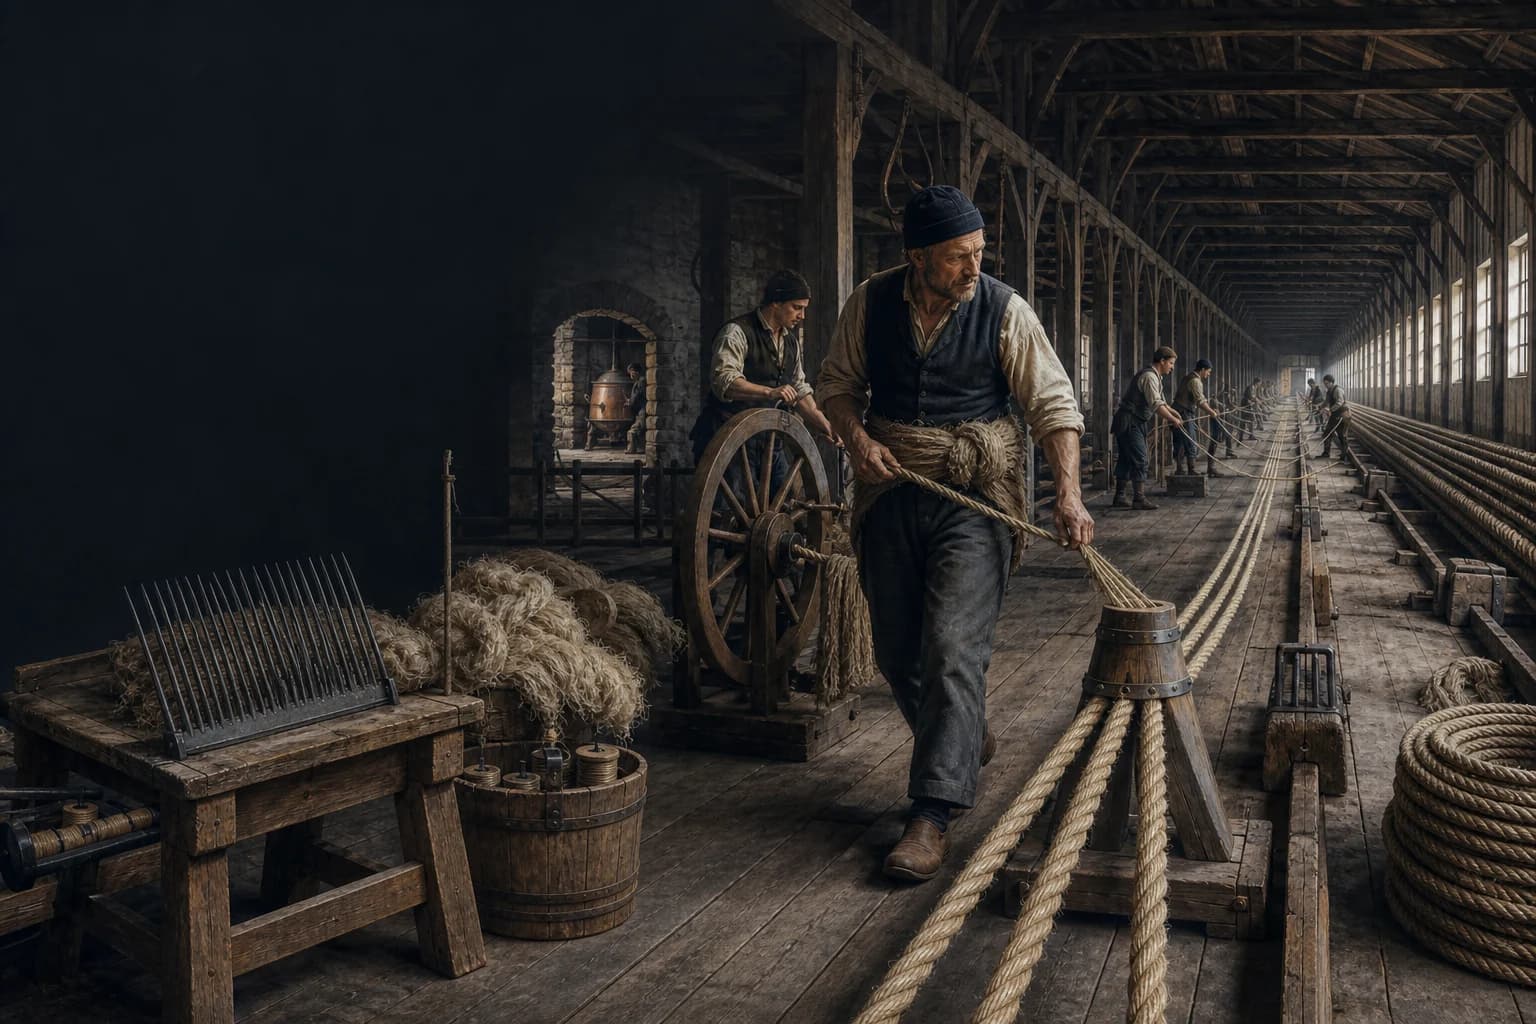
Un cordonnier travaillait dans une corderie ou une corderie, convertissant le chanvre et d'autres fibres longues en cordage spécifié. Les hachoirs peignaient, alignent et débarrassaient la fibre sur de longues dents de fer. Les spinners ont marché en arrière en alimentant le chanvre en un crochet tournant, contrôlant la taille du fil et la torsion. Les fils ont été déformés, des lots sélectionnés ont traversé une bouilloire de goudron et séchés, puis ont formé des bandes tordu de nombreux fils en fils et fermé ces fils dans la direction opposée en corde stable. Trois fils fermés directement faits de corde en hawser-laid; trois câbles déjà fermés encore fait de corde en hawser-laid. Un maître-capteur de matériaux, spécifications, sortie et qualité. Les rognons, les corbeilles et les équipages coupaient, éclaboussaient, servaient, installaient et maintenaient le produit à bord du navire. Fibre et mécanisation varient, de sorte que cette page utilise les cordages de la marine britannique et américaine du XVIIe au début du XIXe siècle comme principale vitrine de preuve.
L'information arrive, le jugement se forme et le travail passe par une surveillance complète.
Séparer le chanvre long des shorts et établir la quantité de lot et de procédé.
Nourrir en continu des fils standard, les vent et assembler les haies.
Assigner le tarring, former des brins, équilibrer la tension et se refermer dans le tour opposé.
Longueur, poids, circonférence et larguer, échantillonner en interne et marquer le lot.
Organise la production de masse par des tables, des lots, des marques de fabricant et des commandes de flotte.
Le transport maritime, la pêche, la construction et les marchés locaux ont été desservis, avec des tâches plus combinées.
Les machines ont changé la consistance, le sexe, l'âge, le rythme et l'exposition aux accidents plutôt que de simplement supprimer les compétences.
Longueur, humidité, fibres courtes, falsification et grades différents pour le cordonnage.
Gardez le flux, le diamètre et tournez même en marchant en arrière.
Faire correspondre la direction, raccourcir et la tension entre le fil, le fil et la fermeture finale.
Constituer des preuves de l'origine par le comptage des fils, le poids, la circonférence, la couche et l'entreposage.
Les institutions, l'expérience, le favoritisme et les occasions ont façonné chaque personne.
Apprenez le rythme de production par le chanvre, le fil, le nettoyage et le travail des roues.
Maintenir le fil ou contrôler la tension et le raccourcissement pendant la formation des fils et des cordes.
Spécifications de calendrier, gangs, équipement et cales de qualité.
Contrôler l'acceptation du matériel, la qualification, la commande de flotte, la responsabilité du produit et les précautions d'incendie.
Un grand chantier de corde se divise entre éclosiers, fileurs, pare-soleil, mains de goudron, fabricants de brins, couches, ouvriers, contremaîtres et maître-pompier. Le chantier naval de Chatham était une unité commerciale distincte de l'arsenal naval, sous ses propres comptes de commis et de personnel.
La cour a livré la corde par circonférence, longueur, laïque, fibre, goudron et utilisation. Les rigrigs mesuraient, coupaient, pliaient, versaient, carmaient, servaient et installaient des linceuls, des cales et des engins de course; les embarcations le géraient en service; les matelots cousaient la corde à boulon pour en faire des toiles. Les petites boutiques ont combiné les tâches, mais le transfert de produits définit mieux les professions que la connaissance partagée des noeuds.
Les marines européennes de navigation dépendaient fortement du chanvre. Chatham stockait des fibres cultivées dans le sud de la Russie et expédiées par les ports baltes comme Riga. Les noms de lieux historiques pourraient servir de grades commerciaux; une préférence de 1794 pour Riga ou le chanvre de Pétersbourg n'est pas une règle universelle pour chaque nation, siècle ou corde. Le bois, le lin et d'autres fibres ont servi à différents besoins.
Reçue la longueur vérifiée, la propreté, l'humidité, la pourriture, la contamination et le poids de lot avant que les commerçants délivrent d'abord le stock le plus ancien. Fournisseur, commis de ropeyard et maître ropemaker détenait des preuves commerciales, comptables et techniques. Sans séparation, les fibres humides, courtes ou falsifiées pourraient disparaître à l'intérieur d'une corde visuellement acceptable.
Une hache était une planche de longues épingles de fer denses. Les travailleurs ont tiré à plusieurs reprises le chanvre à travers successivement des dents plus fines pour l'aligner et enlever la matière ligneuse, les enchevêtrements et les fibres courtes, en utilisant un peu d'huile pour faciliter le passage. La Maison Hatchelling de Chatham, en 1787, a isolé cette lourde opération semi-qualifiée; dix-neuf éclosiers y ont travaillé en 1803.
Les garnitures, les remorquages et les fibres longues n'étaient pas une seule qualité. Le fil critique exigeait un rembourrage et un rembourrage approfondis. Le short pouvait faire des petites choses et du fil fil de fer, et les déchets cicatrisés devenaient du chêne calmant. L'utilisation de sous-produits n'autorisait pas la dissimulation de chanvre court dans un séjour ou un câble; les poids et les billets devaient préserver la destination.
Le chanvre habillé était assis autour de la taille du spinner. Son extrémité attachée à un crochet, et le travailleur marchait en arrière dans la salle de rotation tout en alimentant une alimentation continue; une roue tournait plusieurs crochets. L'acier exigeait la main près du point de formage et une vitesse de roue régulière, sinon le fil devenait inégal ou se jetait et se brisait pendant l'éventrage ou l'étirement.
Un fil pouvait s'étendre sur des centaines de mètres, exigeant un chevauchement continu, une sensation de main et un rythme de marche. Le fil fini est allé à un treuil à la longueur et au poids spécifiés. Les enfants et les jeunes travailleurs transportaient du fil le long de la promenade; les machines plus tard employaient beaucoup de femmes comme minders. Leur distance, leur poussière et leur risque d'enchevêtrement font partie des antécédents de l'occupation, et non sous le nom d'un maître.
Une promenade à cordes tenait les fils, les brins ou la corde droit alors qu'ils torsadaient sous tension. La corderie de Chatham dépasse 1 100 pieds, tandis qu'un navire de premier ordre pourrait nécessiter environ 31 milles de cordage. La longueur était la géométrie de production, pas le spectacle architectural. Des promenades en plein air ont servi des particuliers, mais ont offert moins de contrôle météorologique.
Le fil s'étendait du treuil le long des supports jusqu'à un luge lointain; le capstan, le crabe et le s'attaquent étirés tandis que les gangs vérifiaient le snag, le croisement et la tension. Former un brin et fermer la corde consumé longueur, de sorte qu'une commande finale ne pouvait pas commencer avec le fil coupé à la même mesure. La longueur, la torsion et le diamètre étaient un calcul.
Le fil sélectionné pour le traitement a été transformé en haies, puisé par du capstan dans une bouilloire de goudron de cuivre chaud et séché dans une maison de fil noir. Tar a amélioré la résistance aux intempéries pour le gréement debout et un peu de cordelage mais a modifié la flexibilité et la masse. Les lignes de course, la corde de labour, la corde de boulon et les petites choses peuvent nécessiter du fil blanc, moins de goudron ou un traitement ultérieur.
Le chanvre sec, les bâtiments en bois et le goudron chaud étaient une combinaison dangereuse. La séparation de la maison de goudron, de la maison de chanvre et des magasins de fils, la ventilation, la propreté et le refroidissement étaient des contrôles de production. Fibres endommagées par le goudron surchauffé; excès pressé lors de la ponte ultérieure et les criques promues. Plus de revêtement noir n'équivaut pas mieux à la corde.
Beaucoup de fils durcis en brins égaux sur crochets rotatifs. Un luge mobile, des tordeuses et un plateau de pose rainuré les guidaient ensemble à tension égale. La fermeture finale s'est opposée au virage du brin, en équilibrant le couple. La longueur inégale, le nombre de fils ou la tension produit tire-bouchon, des endroits mous et durs ou une corde non ronde.
Corde à hayons généralement fermée trois brins directement. La corde à câbles fermait généralement trois cordes à trois brins dans la direction opposée, donnant neuf brins de base. Les quatre-trandes restent peut-être un cœur. Câble, maintien, attelage, ligne de roulement, ligne de plomb et de petites choses exigeaient différentes flexibilité, usure, étirement et force; plus grand seul n'était pas la spécification.
Le maître-cabotier et les contremaîtres ont vérifié le lot de chanvre, division égale de fils, circonférence, longueur debout, poids unitaire, laïque, surface et joint. L'acier a conseillé d'ouvrir plusieurs pieds à l'extrémité de la corde, séparant les fils et les fils pour exposer les fibres courtes inférieures. L'apparence n'était pas une inspection finale; le câble critique pouvait aussi faire l'objet d'une preuve institutionnelle ou d'un échantillonnage.
Chatham a ensuite porté des marques gouvernementales colorées et piétinées à travers des brins pour identifier le chantier et dissuader la substitution. L'origine n'a pas été bonne. Les bobines ont besoin de ventilation, de support sec et de classification selon la taille et l'utilisation. Une défaillance de la charge ou de la charge en mer ne prouve pas en soi une fraude dans les cours de corde.
Un apprenti ou un ouvrier pourrait passer du nettoyage, du transport et du travail des roues à la filature, à la déformation, à la pose, à l'épissage et à l'inspection au compagnon, au contremaître ou au maître-pompier. Travaux de niveau supérieur, spécifications quotidiennes, matériel émis, gangs formés, chanvre certifié et cordage, et coordonné avec le maître-soignant, les magasins et la demande de gréage.
Huddart, Treadwell et les systèmes alimentés ont progressivement changé la cohérence et le travail après la fin du XVIIIe siècle sans remplacer toutes les pratiques manuelles à la fois. Les machines régularisaient certains risques de torsion et d'enchevêtrement amplifié; les femmes et les enfants qui changent de tâches n'enlevaient pas les compétences. Le véritable drame professionnel réside dans la qualité des lots, la longueur, l'urgence de la flotte, la séparation des feux et la livraison traçable, et non pas dans un fabricant de nœuds magique.
career.ropemaker
Un cordonnier habillé de chanvre ou d'autres fibres, filé, en option, goudronné, formé de fils et posé un cordon spécifié dans un cordon de corde.
Les fabricants de corde fabriqués en lots. Les rigs coupaient, s'épandaient, servaient et s'installaient comme gréement debout et en marche sur un navire particulier.
Le fil et les fils devaient s'étendre sous tension sur toute la longueur du produit prévu, et les former et les fermer les raccourcissaient. La longue marche a fourni un espace contrôlé.
La corde à haubans ferme généralement trois brins directement. La corde à câbles ferme généralement trois cordes à trois brins dans la direction opposée.
- Non, c'est pas vrai. Le gréement debout a souvent apprécié la résistance aux intempéries goudronnées; les lignes de roulement à travers les blocs, la corde de labour et une corde de boulon ont exigé une flexibilité ou un traitement différents.
Ils ont réconcilié fibres, nombre de fils, poids et circonférence, puis pourraient ouvrir corde, fils et fil à une extrémité d'échantillon. Certains systèmes utilisaient également des marques de preuve et de fabricant.