INDICE
→Reçoit et classe
Vérifiez la marque de bois, défaut, balayage, humidité et orientation sous charge future.
Un véritable dossier de carrière de l'âge de la voile · 28
Mastmaker · Mast Maker · Spar Maker
L'artisan qui a conservé l'axe, la bande et chaque interface chargée à travers un bois de dizaines de mètres de long.
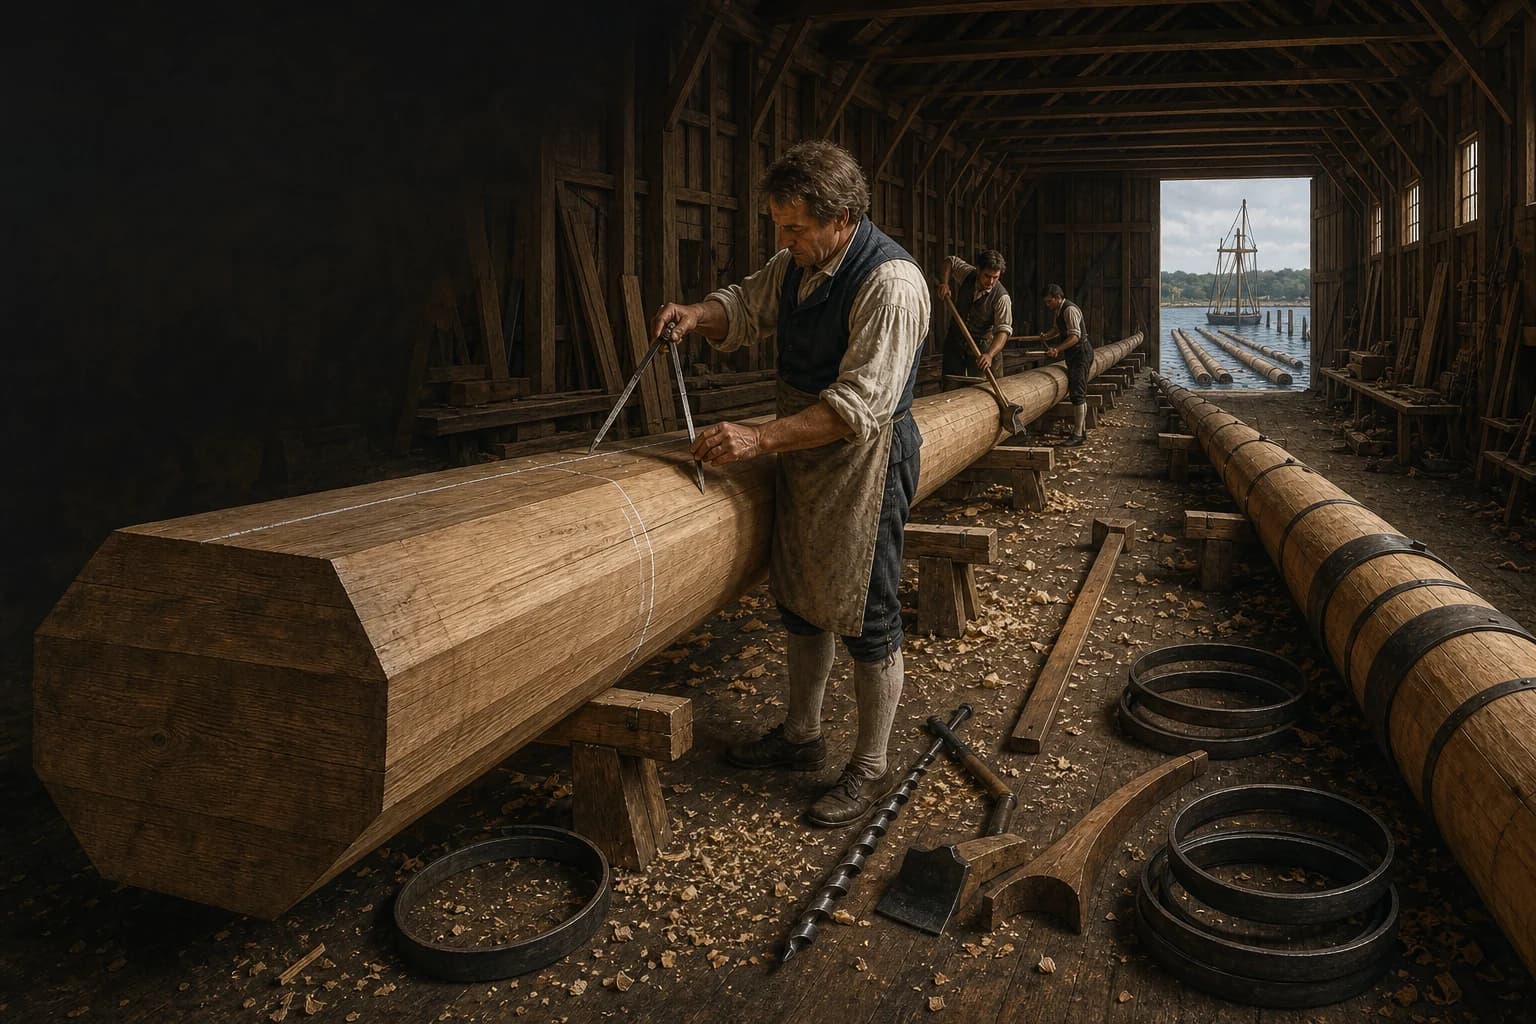
Un mastman était le spécialiste de l'arsenal qui fabriquait des mastelles et des espars. Il a choisi le sapin, le pin ou l'épinette approprié pour les dimensions et le gréement d'un navire, examiné le balayage, les noeuds, la décomposition et le grain, marqué talon, partenaires, quartiers, chiens et tête, puis a transformé le long bois de carré à huit et seize faces en un rond rond. Les mâts, les mâts et les chantiers plus petits peuvent être des mâts à poteaux ou des escarres à un arbre. De grands mâts inférieurs combinent généralement une broche, des arbres latéraux, des poissons, des joues et des garnitures avec des articulations, des boulons, des cerceaux de fer et des lainages pour former un mât fabriqué. Le mâtier a livré un produit qui s'adapte à l'étape du mât, aux partenaires, au capuchon et aux treillis. Des rigides ont installé des gréements debout et en marche; le charpentier du navire a inspecté et réparé des espars en mer. La pratique varie selon le pays, la période et le service naval ou marchand, de sorte que cette page utilise la cour de l'Atlantique à la fin du XVIIIe siècle comme principale vitrine de preuve.
L'information arrive, le jugement se forme et le travail passe par une surveillance complète.
Vérifiez la marque de bois, défaut, balayage, humidité et orientation sous charge future.
Marquer les stations et réduire progressivement le bois à la section et à la section spécifiées.
Monter les bois de composants et installer les boulons, les cerceaux de fer, les poissons et les lainages.
Vérification des interfaces, de l'équilibre et de la direction, et publication du produit et des dossiers pour les gangs de levage et de gréement.
Les mâts indépendants, les mâts maîtres, les dimensions standard et l'acceptation intersectorielle étaient les plus explicites.
Les commandes sont effectuées sur les navires et sur le marché; un mâtier peut aussi acheter du bois, du gréement ou effectuer une menuiserie générale.
Réinterprété les spécifications métropolitaines par des espèces locales, des bâtons importés, du fer rare et des compétences disponibles.
Lire la rectitude, le grain, le noeud, agiter, pourrir et balayer contre l'espar prévue.
Contrôlez une flèche continue de la place à la 8e et 16e faces des stations à la ronde.
Exécutez scarph, coak, frayeur, poisson, boulon, cerceau et laine comme un seul chemin de chargement.
Vérifier l'étape, les partenaires, le chapeau, le tréstèle, la cour et les dimensions de la plate-forme et remettre en toute sécurité.
Les institutions, l'expérience, le favoritisme et les occasions ont façonné chaque personne.
Apprenez à couper le grain, à entretenir les bords, à le supporter et à le manipuler en toute sécurité.
Forme par station, poissons et coopération dans le cerclage sans correction constante.
Classer les bâtons, coordonner le travail simultané et certifier les dimensions de transfert.
Contrôler les commandes, l'attribution, la qualité et les interfaces entre les ministères.
La fabrication des mâts du XVIIIe siècle comprend des mâts inférieurs, des mâts supérieurs, des mâts supérieurs, des étraves, des verges, des flèches, des gaffs, des hauts et des accessoires de bois associés. Un mât complet s'est levé en sections successives. Le mastastaker a produit ce système en bois mais n'a pas conçu ainsi toute la plate-forme, coudre les voiles ou contrôler tous les gréements.
Les expéditeurs se concentraient sur la quille, les cadres, le planage et les interfaces de coque; les mâts contrôlaient l'axe, la section, et la résistance combinée de bois d'une longueur exceptionnelle. Les riggers ont mis des mâts et des limonces, des restes, des verges et des gréements. En mer, le charpentier et le service de la garde-bateaux du navire ont inspecté, renforcé et entretenu les menuiseries et les gréements. Les petites chantiers privés pouvaient combiner des métiers; une grande chantier naval était plus susceptible d'entretenir un mât et un maître mastificateur.
Le sapin, le pin et l'épinette offrent une longueur inhabituelle, un poids gérable et une résilience utile. David Steel, en 1794, a traité le sapin comme le principal matériau de mastic et a classé les fournitures de Riga, Göteborg, Norvège, Nouvelle-Angleterre et Écosse par des estimations de la force. Ces classements appartiennent à un système historique, et non à un tableau d'essai universel moderne.
Un sélecteur de mât, un marchand de bois ou un entrepreneur cherchait de longues tiges droites dans la forêt et le port, mais le chantier a encore inspecté les tremblements, pourriture, grain croisé, grands nœuds, croissance excentrique et balayage. La courbure ne condamne pas toujours un bâton: l'acier dirigeait que le côté arrondi d'un mât courbé face vers l'avant, mais chaque défaut devait être lu contre la charge future. Un contrat de mât de l'Office de la Marine de 1806 à Riga révèle une chaîne internationale de sélection, de classement, de fret et d'acceptation plutôt qu'un mâtier qui a simplement abattu un arbre derrière la cour.
L'Angleterre historique définit un mastic comme un bassin où les poteaux étaient maintenus sous l'eau pour réduire le séchage et la division, et un mastic comme un bâtiment pour leur fabrication et leur stockage. La mâterie de Chatham, de 1753 à 1755, utilisait son rez-de-chaussée ouvert pour façonner et stocker les mâts; sa longueur donnait aux gangs l'accès à des bois de plusieurs dizaines de mètres de long, tandis que le loft de moisissures au-dessus servait à dessiner la coque en pleine grandeur.
Après le levage, un bâton avait besoin de dossiers d'identité, de nettoyage de surface, de supports stables et d'espace de mouvement clair. Un tréstelage ou une exposition inégale pourrait fausser la ligne de référence. La manipulation était elle-même une production : cabestans, crabes, rouleaux, s'attaquants, sheers et gangs de travail ont déplacé de lourdes espars, tandis qu'un mauvais point d'élingue pouvait plier le travail inachevé, le rouler de ses supports ou écraser un travailleur.
Le mâtier a pris la longueur totale et le diamètre de commande aux partenaires d'un plan ou d'une table, puis a marqué talon, partenaires, quartiers, chiens, stop et tête le long de l'axe. Les lignes droites, les bandes, les lignes de craie, les carrés et les compas ont relié chaque rayon de station à un mouvement plus équitable. Ce n'était pas un log en rondeur, mais la préservation d'un axe à travers une très longue pièce tridimensionnelle.
Axe et adze ont enlevé le stock, formant des stades carrés, huit et seize carrés avant que les plans n'entravaient les autres arrivages dans un cercle. Chaque canette nécessite un support stable et un autre contrôle de l'enroulement et de l'orientation. Le diamètre a délibérément varié : les partenaires ont rencontré des coins de pont, les chiens portaient des joues, des tréstilles et des dessus, et la tête de mât conservait des interfaces carrées. Une finition lisse ne pouvait pas racheter une erreur dans l'une de ces stations.
Un mât, façonné principalement à partir d'un arbre, était un mât à mât; les mâts supérieurs, les verges et de nombreux mâts marchands pouvaient utiliser cette méthode. Quand le mât inférieur d'un grand navire de guerre dépassait les bâtons simples fiables, un mât fait combine une broche centrale, des arbres latéraux, des poissons latéraux, des morceaux de talon et de tête, des joues, des poissons avant et des garnitures. Ce n'était pas un paquet de billes rondes : scarphes, coaks ou tables, grains et articulations décalées ont transféré la charge.
Les faces intérieures étaient rabotées, fayées et payées avec du goudron, puis verrouillées avec des boulons, des clous et des éléments ajustés. Après que l'extérieur ait atteint sa section conçue, des cerceaux de fer ont formé des dérives séparées entraînées de la tête et du talon. Les grandes sections de mât inférieur originales de USS Constitution ont combiné plusieurs morceaux de pin blanc tandis que les sections supérieures utilisaient des bâtons simples, de sorte qu'un navire pouvait incarner les deux systèmes.
Les cerceaux de fer d'acier ont été fabriqués à partir d'une circonférence prise à chaque station et raccourcis pour l'interférence, chauffés, conduits sur une surface en suif et refroidis avec de l'eau pour se rétrécir. Le mâtier a fourni des moules pour les postes supérieurs non circulaires au forgeron. Il s'agissait d'un contrat dimensionnel entre le menuisier et le ferronnier, et non d'une circonférence devinée indépendamment à la forge.
Laineage posé plusieurs tours de corde entre les cerceaux sur un roulement équitable faite par le poisson avant et les garnitures, avec du cuir sous les têtes de clous pour réduire la coupe. Un cerceau lâche permettait aux articulations de travailler; une interférence excessive ou un mouvement d'humidité ultérieur pouvaient écraser le bois. La pêche a ajouté un long bois de renforcement à l'extérieur d'un mât ou d'une cour endommagés, mais n'a pas magiquement restaurer la force originale. La position de la crique, la météo, la toile transportée et l'accès au remplacement gouvernaient encore la décision de naviguer.
L'inspection couvrait la longueur hors tout, chaque diamètre de la station, la rectitude, l'orientation de la tête et du talon, le ténon, les chiens, les joues, les bibbs, les tréstilles, les chapeaux, les trous de gaine et les stations de cerceau. Le mâtier suit le plan de mât approuvé; le naufragé fournit des interfaces réelles entre les mâts et les partenaires du pont; le forgeron livre des cerceaux et des boulons; le blockmaker, le gréement et le matelot dépend des bonnes crampons, des abeilles, des trous et des dimensions de la cour.
Une coque lancée n'était donc pas prête pour la mer. Après le lancement de la constitution américaine en 1797, ses trois mâts inférieurs massifs ne sont pas montés avant la fin décembre, des dizaines de mâts supérieurs, de chantiers et d'autres espars sont restés en activité, et des kilomètres de corde doivent encore arriver. Un talon qui n'entrerait pas dans l'étape, une allocation insuffisante pour partenaire ou un harnais de chantier loin de son point de balance a bloqué le navire, une installation de levage et plusieurs métiers à la fois.
Avant les grues portail, les mâts en bois A montés sur le rivage ou sur le navire ont abaissé un grand mât inférieur à travers les partenaires à son pas; les sections supérieures pourraient se lever en utilisant le mât inférieur debout. Le lifting exigeait un centre de gravité, une élingue et une orientation marqués, des cerceaux protégés et des faces travaillées, et des lignes d'étiquettes contre les balançoires. Un mastastaker pourrait résoudre l'ajustement sans devenir le commandant de tout le mouvement portuaire et l'évolution du gréement.
Les riggers ont ensuite installé des linceuls, des restes et des arrières et des casquettes, des sommets, des crosstrees et des chantiers. Une fois la tension entrée dans le système, un mastic ou un arpenteur a revérifié les travaux communs, les cerceaux, les sièges de ligne et de talon. Un registre approprié a joint marque de bois, feuille de dimension, défaut ou réparation, station de cerceau, navire assigné et date d'installation. Sans elle, une fissure ultérieure ne pouvait être séparée entre les matériaux, la fabrication, le transport, le pas et la surcharge en mer.
Le bois de mât était précieux, stratégiquement fragile et exposé à la guerre, au blocus, aux obligations, au transport maritime et à la politique forestière. Un marchand de bois finançait les contrats et les transports, un masticiste faisait des choix précoces, les officiers de magasin de triage recevaient et comptabilisaient, et le masticier contrôlait la conversion. Une personne pourrait combiner des rôles, mais l'intérêt commercial, le jugement technique et l'acceptation finale ont bénéficié d'une piste de preuves et de vérifications indépendantes.
Une carrière probablement commencée comme apprenti en menuiserie ou chantier naval, accumulant la pratique en étirage long, adze contrôle, faiing, cerclage et manutention lourde avant de diriger main, mastmaker ou maître mastmaker. Excellence signifiait attribuer un arbre rare au mât inférieur droit, au jardin ou à un spar plus petit et rejeter un bâton droit qui pourrait échouer en mer, et non pas simplement produire des puces rapidement. Patronage, faible salaire, accident, travail forcé et approvisionnement impérial ont également façonné la cour historique; le commerce ne devrait pas être réduit à l'artisanat romance.
career.mastmaker
Un mâtier fabriquait des mâts, des chantiers, des étraves et d'autres spars, contrôlant la sélection du bois, la disposition, la bande, la construction combinée, les cerceaux et les dimensions de livraison.
Un naufragé se concentrait sur le cadrage de la coque, le plantage et les interfaces structurelles. Un mâtier spécialisé dans l'axe, la section, la résistance combinée et les interfaces de gréement de longues escarres. Les petits chantiers pourraient combiner les travaux.
D'habitude pas. Le mâtier fabriquait des mâts et des espars en bois; les gréeurs les marchaient et installaient des lisières, des cales, des chantiers et des gréements de travail.
Un mât à mât était principalement façonné à partir d'un arbre. Un mât fait combine plusieurs bois avec des joints, boulons, cerceaux de fer et lainages pour atteindre la taille requise.
Les chantiers historiques stockaient sous l'eau de longs poteaux pour réduire le séchage et la division prématurés pendant qu'ils attendaient la conversion. Ils ont toujours besoin d'un soutien, d'une identité et d'une inspection corrects après le levage.
Un navire ne portait normalement aucun mâtier. Le charpentier, le débardeur et l'équipage du navire ont pêché des dommages, improvisé un espar de remplacement ou réduit la voile; le remplacement majeur attendait habituellement un chantier.