INDICE
→Motif réconcilié et métal
Réglez le calibre, le poids, les indemnités, les frais, les chaleurs et la main-d'oeuvre.
Un véritable dossier de carrière de l'âge de la voile · 32
Gun Founder · Cannon Founder · Master Founder
Le spécialiste qui a transformé un moule en fusion et un moule en canon à canon à pression.
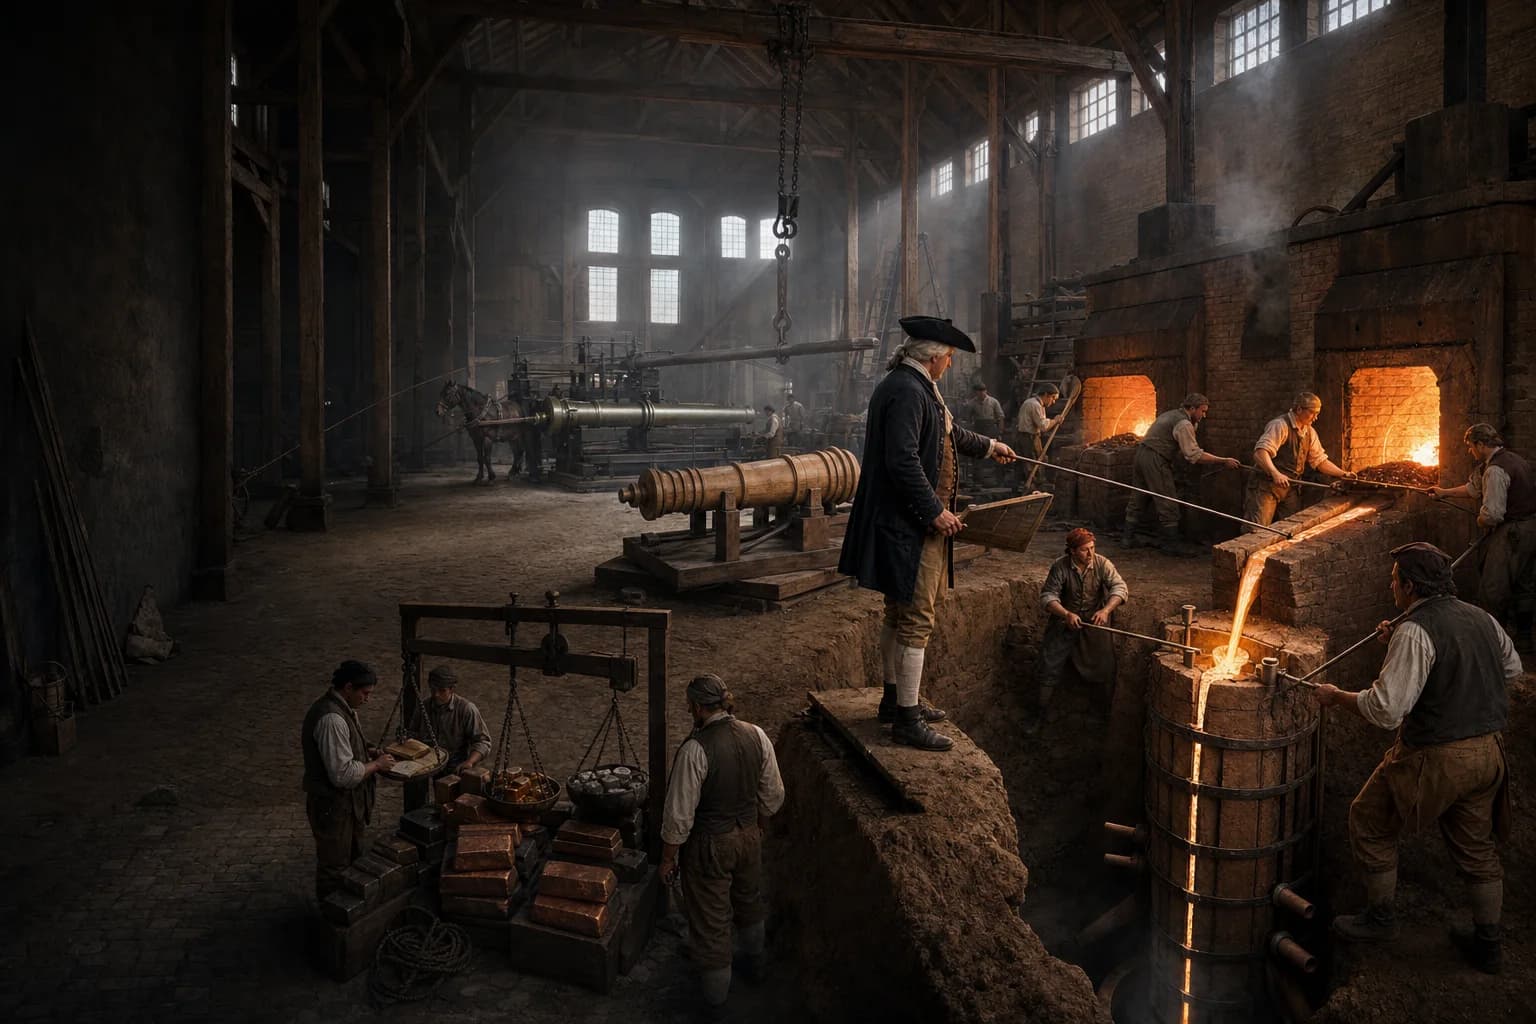
Un fondateur de canons navals a traduit un modèle de munitions, un calibre et un poids de cible en canon à canon à pression. Le Maître Fondateur a organisé des dessinateurs, des moyeux, des fournaises, des casteurs et des ouvriers. Un modèle à canon complet sur un cadre tournant a reçu des motifs de tornion, de cascabel et d'ornement; des couches de loam ont été appliquées, renforcées de lamelles de chanvre ou de bois, cuites, ouvertes et équipées d'évents et de coureurs. Le cuivre, l'étain, le métal à vieille arme ou la charge de fer ont été pesés, fondus et versés dans un moule sec enterré dans une fosse de coulée. Après refroidissement et rupture, la coulée a été nettoyée, pesée et examinée pour détecter les trous d'évent et le rétrécissement avant qu'un moulin à alésage n'ait usiné, évent et surfaces de référence. Le personnel de l'Ordnance a ensuite mesuré, inspecté en interne et mis à l'épreuve. Le fondateur n'était pas le capitaine de bord, le constructeur de chariots, le poudrier ou l'agent d'acceptation indépendant. Le bronze et la fonte ont impliqué différents matériaux et systèmes d'approvisionnement, tandis que la fonte creuse et le forage solide ont varié selon le temps et le lieu. Ce dossier est centré sur les preuves du XVIe au début du XIXe siècle, en particulier Woolwich du XVIIIe siècle.
L'information arrive, le jugement se forme et le travail passe par une surveillance complète.
Réglez le calibre, le poids, les indemnités, les frais, les chaleurs et la main-d'oeuvre.
Modèle complet, moule à loam, renfort, évents, alimentation et séchage.
Peser, fondre et contrôler les scories, puis terminer un trou coordonné verser.
Refroidir, nettoyer, peser et inspecter avant d'effectuer des épreuves ennuyeuses et indépendantes.
Des modèles standard centrés, du cuivre et de l'étain coûteux, des marques de fabricant, ennuyeux et la preuve formelle.
Fer à repasser utilisé pour les grandes commandes avec un rejet élevé et une exposition en lots.
Co-implantation de pièces de fonte, d'ennuis, de chariots, de munitions, de stockage et de preuves dans des gangs et des responsabilités distincts.
Abattement de commande, couches de loam, renfort, évents, alimentation et séchage.
Peser et gérer la charge en alliage ou en fer, la température du four, les scories, la fluidité et la fenêtre de taraudage.
Synchroniser l'ascenseur de moule, le ramming, les canaux, verser, retraiter et refroidir.
Raccordez le trou d'évent, le rétrécissement, la fermeture à froid, le déplacement du noyau et la défaillance de la preuve à un lot de coulée.
Les institutions, l'expérience, le favoritisme et les occasions ont façonné chaque personne.
Commencez par le loam, le carburant, la manipulation, le séchage, le nettoyage et la discipline d'évacuation.
Posséder un moule, une charge métallique ou une petite munition.
Relier le modèle, mouler, fondre, creuser et lancer le livre dans un lot responsable.
Processus de contrôle, contrat, usine, personnes, relation d'acceptation et responsabilité civile.
Une autorité de munitions ou un concepteur fixe, calibre, longueur, renforts, tornions et poids cible. Le maître fondateur les interpréta en moule, charge, chaleur et vers; les foreurs usinèrent le moulage; les officiers de la preuve et les artilleurs l'inspectèrent et le tirèrent; les carriers construisirent le montage en bois; le maître-gunner de bord contrôla l'inventaire, la poudre, l'entraînement et l'utilisation des combats.
Un arsenal pourrait placer toutes les étapes sous gestion commune et une forge privée pourrait passer plusieurs étapes, mais le « fabricant d'armes » ne devrait pas effacer la responsabilité. Demandez qui possédait la fonte et la défaillance de moule, la géométrie de l'ennui, l'autorité d'acceptation et l'exploitation de bord.
Les canons à canon lisse étaient généralement classés par poids nominal à la ronde, tandis que le canon pouvait peser des milliers de livres. Le motif gouvernait, chassait, renforçait, chassait, museau, cascabel et trunnions. Le service naval a en outre exigé que le canon passe les ports, recule, s'en va et se balance sur un chariot. Le fondateur a transformé un dessin ou une pièce standard en un modèle de taille complète avec des quotas de réduction et d'usinage.
Les images Woolwich d'environ 1776–1778 montrent des motifs de tornions en bois, des dauphins, un chiffre royal et des ornements appliqués à un motif complet de 24 livres. La décoration a exprimé son autorité et pourrait porter fabricant, année, poids ou propriété, mais chaque projection a compliqué le dégagement et l'aération de moisissures. L'alésage coaxial, la braise sonore et les trunnions correctement placées sont restés primaires.
Ce qu'on appelle les munitions en laiton était généralement du bronze d'étain de cuivre. Un grand faisceau contrôle le cuivre, l'étain et le métal réutilisable, tandis que le fondateur gère la ségrégation, l'oxydation et le laitier. Le bronze était coûteux mais facilement fondu, prenait des détails de surface et était moins sujet que la fonte fragile à la fragmentation soudaine; des canons royaux élaborés utilisaient ces qualités.
Les munitions en fonte dépendaient du haut fourneau, du minerai, du combustible et du fer de fonderie. Une unité plus faible coûte des flottes armées avec des canons plus lourds, mais le graphite, les scories, les trous de sable, les fermetures à froid, le rétrécissement et la défaillance fragile rendent le contrôle des processus critiques. Les pratiques locales en matière de minerai et de charbon de bois ou de coke ont changé les résultats. Aucune recette universelle en alliage ou hiérarchie bronze-bon/fer-mauvais ne correspond à toute la période.
Les moulliers ont façonné un modèle de canon sur une broche ou un cadre tournant, brossant des couches répétées d'argile réfractaire finement moulue et de sable comme un limon. Les images Woolwich enregistrent l'enroulement du chanvre, les chauves-souris en argile, les lattes de bois et les cerceaux de fer. Le moule a été cuit, la broche et le motif enlevé, et les cavités de trunnion, la fiche de cascabel et les détails intérieurs terminés.
Sprues, coureurs, têtes d'alimentation et ventilations de remplissage contrôlé. Le gaz piégé a fait des trous d'évent, un écoulement interrompu ou réfrigéré a fait des fermetures à froid et une alimentation inadéquate des cavités de rétrécissement gauche. La graphite a amélioré la surface de coulée mais n'a pas pu réparer la mauvaise structure. L'humidité résiduelle s'est répandue dans la vapeur contre le métal fondu et pourrait jeter du métal et du moule à travers la fonderie.
Le moule fini a été soulevé dans une fosse de coulée et a été entaché de terre en couches contre la pression de tonnes de métal. Le moule, le barillet, la tête d'alimentation et les canaux étaient alignés sur la direction de coulée. Les puits près des eaux souterraines ont besoin d'être drainés et pompés. Le levage, l'étanchéité, le ramage et la cuisson des canaux devaient se terminer avant que le four ne soit prêt.
Au moment de la mise en pression, le maître a synchronisé la libération de métal, les louches ou canaux, le contrôle des laitier, l'ordre de débit et les voies d'évacuation. Une fonte froide ne s'est pas remplie; l'excès de chaleur a favorisé l'érosion, le gaz ou la ségrégation; un flux violent a entraîné le laitier et l'air, un écoulement lent s'est gelé tôt. Une chasse à la crasse et à l'éclaircie épaisse a ensuite refroidi sous contrôle, car une cassure prématurée ou un extinction locale ont bloqué la contrainte thermique dans le pistolet.
Un noyau ou un newel recouvert d'argile pourrait jeter un creux approximatif pour un ranôme ultérieur. L'excentricité du noyau a laissé une paroi mince, tandis que les supports et les impuretés près du tronc ont créé des faiblesses. Au XVIIIe siècle, les Verbruggens de Woolwich et d'autres fabricants ont élargi la coulée solide suivie d'un ennui horizontal : la coulée tournait autour d'une barre d'arête fixe pour un ennui plus droit et plus répétable.
La coulée solide a réduit les perturbations directes du noyau à l'alésage, mais a exigé plus de puissance, de montage sûr, de temps et de métal enlevé; elle n'a pas éliminé le rétrécissement interne ou la ségrégation. Les mains ensanglantées ont également abordé le museau, le vent, les tornions ou les références et le centre de gravité déterminé. L'Angleterre historique identifie la tour de la Woolwich et les dessins RMG montrent l'usine, joignant deux étapes spécialisées distinctes.
Après avoir enlevé la moisissure, les sprues, la tête d'alimentation et le flash, les travailleurs ont examiné la surface, les trunnions, les cascabelles et les cavités visibles. L'ennui a été suivi de jauges pour le calibre, la rectitude, le mur et la position. Le disque de Woolwich montre un examen de bougie d'un alésage; les preuves britanniques du XVIIIe siècle nommaient l'instrument de Desaguliers pour la rectitude et les défauts internes. L'échelle de faisceau servait à la charge, le poids fini et le centre de gravité.
Les tirs de la dernière preuve appartenaient normalement à l'acceptation des munitions, et non à l'autocertification du fondateur. La pièce a été réexaminée pour la fissure, la distorsion, l'alésage et l'évent avant acceptation. David Tanner a enregistré des pièces de rupture, de mauvaises trunnions, des défauts intérieurs et des fiches cachées présumées, montrant pourquoi la marque et la surface ne pouvaient remplacer une preuve indépendante. Les règles de charge et d'échantillonnage ont changé, de sorte qu'aucun multiple de preuves fixes n'appartient à toute l'époque.
Les équipes de fournaises ont fait face à la chaleur radieuse, aux éclaboussures, au monoxyde de carbone, aux fumées et à la cassure; les mains des piteuses ont fait face à des explosions de vapeur, à des ramifications instables et à des sorties bloquées; les gréeurs ont déplacé des moules et des canons multitonnes; les foreurs ont travaillé à côté de masses tournantes, de puces et de disques. L'explosion mortelle de la fonderie de canon Moorfields en 1716 a contribué à la fonderie royale de laiton construite par l'État à Woolwich.
La recherche d'armes à feu était également une activité de guerre. La demande soudaine a sollicité l'offre de métal, rejeté la preuve détruit la valeur et la réputation des lots, et manque tenté de déchets douteux. Le maître a séparé les retours, enregistré les chaleurs et les coulées, gardé les motifs, programmé les longs cycles de four et empêché les réparations du calendrier de devenir des défauts cachés.
L'entrée pourrait se faire par la fondation de cloches, la fonte en bronze ou en fer, la moulure, le travail de fournaise ou le magasin de motifs. Les apprentis apprennent le loam, le renforcement, le séchage, la charge et le nettoyage avant les moules de petit canon ou de mortier et un four. Modèle intégré de responsabilité principale, moule, fosse, fonte, vers, refroidissement, ennuyeuse mainoff et dossier de preuve.
Jan et Pieter Verbruggen deviennent les maîtres fondateurs de Woolwich en 1770, et Pieter sert plus tard seul. Leurs carrières montrent la force de la conception de machines, le recrutement transnational et le patronage de l'État. Un fondateur pouvait devenir propriétaire d'ouvrages, entrepreneur en munitions ou surintendant, mais il n'entrait pas dans la succession de commandement d'un navire de guerre.
career.naval-cannon-founder
Le fondateur a organisé des modèles et des moules en barils, des charges métalliques, des fours, des coulées et des coulées à puits, des moulurières, des fournaises et du travail de coulée.
- Non, c'est pas vrai. Le fondateur a fait des barils à terre; le maître Gunner a gardé des canons et des poudres et a entraîné des équipages à bord. L'ennui, le travail de carrosse et la preuve indépendante pourraient être séparés à nouveau.
Les deux. Leur mélange a changé avec l'état, la date, le type d'arme, les ressources et les coûts. Le bronze était coûteux et recyclable; la fonte était moins chère, mais exigeait un contrôle strict des défauts internes.
Un ennui solide a évité un noyau déplacé créant directement des parois inégales et pourrait produire un ennui plus droit, plus régulier, au prix de la puissance, du temps et du métal enlevé.
L'eau contactant le bronze fondu ou le fer est entrée dans la vapeur à haute pression, provoquant de violentes éclaboussures ou une explosion de moisissure. Le séchage a également réduit les défauts de gaz.
Il a été nettoyé, pesé, évalué et examiné à l'intérieur, puis soumis à des tirs d'épreuves et à une autre inspection. Les frais, les prélèvements et les marques varient selon les pouvoirs et la date.