DANE WEJŚCIOWE
→Przeczytaj specyfikację i przydziel żelazo
Potwierdź typ, wagę docelową, wzór, jakość prętów i interfejs zapasowy.
Prawdziwe dossier kariery w Age of Sail · 31
Anchor Smith · Anchorsmith · Master Anchor Smith
Specjalista, który zmienił wiele żelaznych prętów i wiele ludzi uderzeń w jednej zaufanej kotwicy.
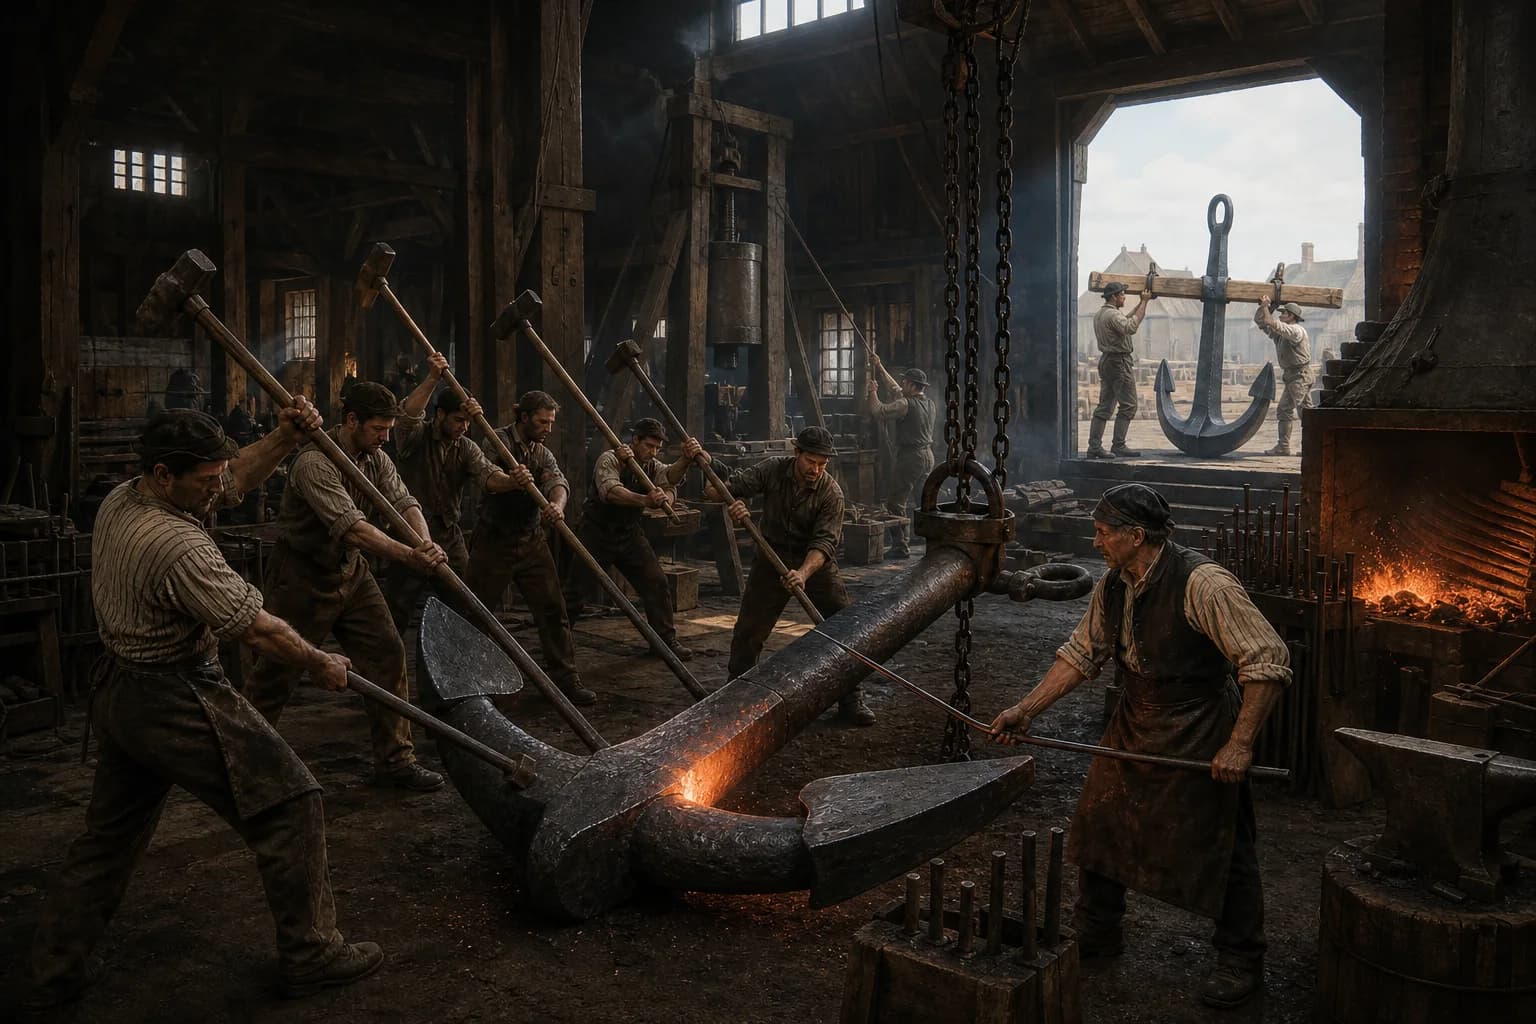
Michał kotwicowy był specjalistą od heavy-iron, który zorganizował kute gang, który stworzył i naprawił kotwice statków. Tradycyjna kotwica nie została wlana w całości do formy. Jego trzonek został zbudowany z wielu prętów twardego kutego żelaza ogrzewanego, spawanego w wiązkach i kutego; ramiona, dłonie lub fugi i pierścień zostały utworzone oddzielnie i połączone przy spawach szalikowych. Stos dwóch dębowych belek był wyposażony przez pracowników drewna ze śrubami, paznokciami drzew i żelaznymi obręczami poprzecznymi do ramion. Mistrz Anchor Smith przetłumaczył statek, typ kotwicy i przepisany ciężar do proporcji trendu, trzonu, ramion, gardła, rachunków i pierścienia, następnie kontrolowane ciepłownie, toczenia, podnoszenia, rytm młotka i kontroli. Ogólny kowal statku uczynił znacznie szerszy zakres mniejszych armatury, kowal kablowy specjalizujący się w łańcuchach żelaza, które rozszerzyły się w XIX wieku, a założyciel armaty stopił i odlewał ornancję. Organizacja była zróżnicowana, więc ta strona koncentruje się na europejskich i północnoamerykańskich dowodach od końca XVII do pierwszej połowy XIX wieku.
Informacje docierają, formularze osądów i praca przechodzi przez pełną wachtę.
Potwierdź typ, wagę docelową, wzór, jakość prętów i interfejs zapasowy.
Wykonać trzonek, ramiona, dłonie i pierścień oddzielnie, zachowując odpowiednie chusty.
Synchronizuj ognisko, chwytaj, obracaj i uderza, aby połączyć dłonie, ramiona, koronę i pierścień.
Usuwanie skali, ważenie, weryfikowanie geometrii i spawania oraz dopasowanie drewnianego interfejsu stojącego i kablowego.
Leczył na rytm sanek, łańcuchy, dźwignie i spadające ciężary, takie jak Herkules i Małpa dla wielkich spawów.
Używane silniki dmuchające, młotki pochyłe, podnośniki i podzielone stacje do ogrzewania, uderzenia i wyjścia.
Badany gardło, dłoń, pierścień i zginanie, następnie wybrał miejscową naprawę szalika, reforging lub potępienie.
Przynieść rdzeń stos prętów do spawania ciepła i skonsolidować go zanim ciepło użytkowe zniknął.
Przetłumacz masę i wzór na trend, drążek, ramiona, dłonie, pierścień i interfejsy.
Sekwencyjne piece, podnoszenie, obracanie, strajkujących i napędzany młot z bezpieczną pozycją.
Używać powierzchni, notatek, odkształceń, pęknięć chłodzących i uszkodzeń serwisowych do oceny spoin naprawczych i śmiertelnych.
Instytucje, doświadczenie, patronat i możliwość kształtowały trasę każdej osoby.
Ucz się pozycji, paliwa, obsługi, rytmu młota i czytania ognia.
Kompletne pierścienie, obręcze, małe chusty i elementy betonowe.
Własne ramię, palma i nóż grzeją i kierują gangiem młotków.
Wzorce kontroli, umowy materialne, gangi, maszyny, akceptacja i odpowiedzialność za wypadki.
Kotwica skupiła bezpieczeństwo statku w kilku ogromnych spawach. 1820 U.S. Navalyard zwrot liczone kowale kotwicy oddzielnie od kowalskich i od kabli i kowali caboose. Śmigłowce wykonane śruby, gwoździe, paski, obręcze, pintles, gudgeons i oprawy ogólne; założyciele wylewali stopiony metal; kowalskie kowale specjalizujące się w ogrzewaniu, układaniu, spawaniu fałd i ustawianiu wielkich mas żelaza.
Mały kowal, mistrz portu, może przyjąć kotwice i różne naprawy, podczas gdy jedna firma może posiadać kotwicę, kabel łańcuchowy i odlewnictwo działów. Znacząca granica polega na procesie, roślinie, organizacji gangów i odpowiedzialności, a nie na identycznym tytule pracy w każdym porcie.
Late- osiemdziesiąty stulecie brytyjskie źródła wyróżniają arkusze, najlepsze kotew altanek i małych kotew altanek, mniejsze kotły strumieniowe i kedge, i grapery łodzi. Nazwy, uzupełnienia i wagi zmieniono z marynarką, regułą handlową, tonażem i datą, ale mistrz potrzebował docelowej wagi i wzoru przed obliczeniem prętów, gorących, spawanych etapów i wielkości gangu.
Stal wykorzystała ten trend jako wymiar rządowy: długość ramienia od gardła do banknotu została przeniesiona do trzonu, z którego pochodziły pozycje trzpienia i pierścienia. Klank, kwadrat, oko, korona, gardło, ramię, palma lub fuks, bill, pierścień i zapas nie były antykwariatem słownictwo; były to interfejsy, za pomocą których kotwica podłączona do kabla, obróciła się i weszła w ziemię.
Stal określone wiele długich prętów z najlepszego twardego żelaza, dobrze wykonane razem. Sklep wybrany materiał ani zbyt miękki ani kruchy, czyszczone i montowane pręty, trzymał stos, a następnie podgrzewał i spawał go po sekcji. Zwiększenie masy ograniczyło ilość ciepła, którą można było równomiernie ogrzać i uderzyć przed chłodzeniem.
Suszarnia już przewoziła strugarki żużlowe, a w połączeniu z tym zamontowano trzonek do budowy, dodając świadome interfejsy spawalnicze. Zimno zamknięte lub niespawane rdzeń po niewystarczającym ciepła; przegrzanie spalił powierzchnię; ciosy, które skonsolidowane tylko skóra może ukryć słaby środek. Master odczyt koloru, iskry, przepływ powierzchni, młotkiem i deformacji, wspierany przez ciągłość między ogrzewaniem, a nie tylko kolor.
Żaden samotny kowal nie trzymał wielkiego noża w kowadle. Kołnierz i łańcuch przewodził pracę między kominkiem i kowadłem; portier, poprzeczki i żelazka do skręcania dał dźwignię skrętu; brygadzista nazwał pozycję i rytm podczas młoty naprzemiennie długo obsługiwane sanki. Niefortunny udar zagrożony narzędziami, łańcuchami i sąsiadami.
Stal zwana kotwicowisko, co najtrudniejszy do podjęcia pracy i opisał maszyny Herkules i Monkey: około 400 funtów spada waga do prostowania trzpienia i spawania palmy i ramiona, a około 200 funtów poziomego zawieszony baran do ustawiania ramion. Woolwich 1814- 16 kotwica kuźnia używać trzy parowy silnik dla dmuchanie i pięć przechylny młotek. Moc zwiększyła ciepło i uderzenie bez usuwania decyzji mistrza o sekwencji, rozmieszczeniu i stanie spawania.
Każda ręka została zbudowana z krótszych wysokiej jakości prętów i stopiona od gardła do Billa. Grube trójkątne dłonie były wykonane z kilku części i przymocowane do siedzeń w ramionach. Dwie chusty na ręce spotkały szalik wokół korony. Kąt ramienia, powierzchnia dłoni, bilonu i korony ustalił, jak kotwica obróciła się, przeniknęła do podłoża i zwróciła obciążenie kabla do trzonka.
Kołnierz z Kresy-1750 Admiralicji w Królewskich Muzeach Greenwich ma wyostrzoną koronę i ostry kąt pancerny związany z wczesną formą; muzeum zauważa, że takie kotwice często zawodziły w gardle i wróciły do naprawy. Później poprawa poszukiwała mocy i mniej destrukcyjnej transformacji, jak również nominalnej wagi. Geometria i jakość spawania mają zatem znaczenie więcej niż tylko prosta statystyka "cięższej kotwicy".
Pierścień został wykuty oddzielnie, przepuszczony przez przebite oko na głowę trzonka, i spawany zamknięty. Zaokrąglone krawędzie oczu zmniejszały uszkodzenia podczas przemieszczania pierścienia. Lina lub dział łańcucha przymocowany kabel, więc sekcja, średnica, spawanie i wolność wszystkie musiały zaspokoić dalszego użytkowania. Łańcuch żelaza rozbudowany w XIX wieku; kabel konopny pozostaje prawidłową domyślną dla wielu wcześniejszych ustawień.
Tradycyjne drewniane stado składa się z dwóch stożkowych belek dębowych wokół trzonu, zabezpieczonych śrubami, liniami drzew i czterema żelaznymi obręczami, poprzecznych do dłoni. Śmigacz kotwicowy dostarczał orzechy, obręcze, śruby i wymiary, podczas gdy stolarze lub specjaliści od drewna przygotowywali drewno. Stado toczyło kotwicę, aby jeden fuks mógł gryźć; nie był żelazny pręt poprzeczny wrzucony w jednym polewie z ciałem.
Po usunięciu skali inspektorzy sprawdzili prostotę trzpienia, dopasowanie kształtu i kąta ramienia, uczciwe dłonie, oko pierścieniowe, orzechy i przepisaną wagę, podczas wyszukiwania szalików na otwory, dziurki, nieprawidłowe dźwięki i pęknięcia chłodzące. Popyt stali, który działa jest gładki, sprawiedliwy, a nawet funkcjonalny: regularne powierzchnie narażone nierówne deformacje i brzydkie zamknięcia spawu.
Nie można przewidzieć ustawowego systemu dowodowego z późniejszego XIX wieku w każdym warsztacie z 1700 r. W XIX wieku rozwijały się próby porównawcze, maszyny proof, stoły szczepienne i certyfikaty; w archiwum Muzeum Nauki w pobliżu były karty handlowe Circa- 1830 reklamowane kotwice i obciążniki łańcuchowe, a nawet maszyny testowe. Wcześniejsza specyfikacja mieszana odbioru, nadzorowany proces, waga, kontrola wzrokowa lub dźwiękowa, pobieranie próbek i informacje zwrotne dotyczące obsługi.
Silny wybuch i paliwo napędzane skalę i iskry przez Smithery podczas sań, podnoszenia łańcuchów, obciążniki, dźwignie i tony żelaza zeskoczył na jednej stacji. Poparzenia, opary, uszkodzenia słuchu, odłączone głowy młotka, nieudany chwyt, praca toczenia, zgniatanie i zmęczenie spowodowane niewyczucie czasu były rutynowymi zagrożeniami. Duże kapstanty podłóg rejestrowane w Devonport pokazują stałą przewagę mechaniczną niezbędną do zginania i położenia ciężkiego żelaza.
Ryzyko jakości przeniosło się dalej. Jeden pominięty ciepło, skrócony moczenie przed falą, lub wątpliwe żelaza dodawane do osiągnięcia wagi może przejść przez bramę i złamać się w blasku. Odpowiedzialny sklep śledził żelazną partię, sekwencję ciepła, gang młotków, ostateczny ciężar i przeróbkę; mistrz chronił pracowników i stawiał opór presji planowej od właściciela, stoczni lub floty.
Wejście może być robotnikiem kowala, mieczem dłoni, napastnika lub ucznia kowala. Pracownik nauczył się rytmu, obsługi, czytania ognia i pracy na małym szalu przed dłońmi, pierścieniami, odcinkami ramion i małymi krawędziami. Planowanie stos prętów, sortowanie spawów, pozycje młota i schemat podnoszenia, a następnie przyjęcie wyniku, oznaczony brygadzista lub główna odpowiedzialność.
W XIX wieku przemysł produkujący kable łańcuchowe przesunął handel w kierunku dużych fabryk, a w XIX wieku tytuły mogły stać się fałszerzami, producentami kotwic lub ciężkimi kowalami. Wiedza o starszym wieku utrzymywała się: zapewnienie centrum ogromnej części do prawidłowego ciepła, kontrolowanie deformacji i ocenianie zamknięcia spawu pozostawało ciężkimi decyzjami.
career.anchor-smith
Michał kotwicowy był specjalistą od ciężkich wlought-żelaza, który montował pręty, sterowane ogrzewanie i kucia spawy, ukierunkowane podnoszenia i załogi młotka, kształtował kotwicę i przyjął lub naprawił krytyczne połączenia.
Typowa, ośmiowieczna, żelazna kotwica nie była. Kolanka, ramiona, dłonie i pierścień zostały zbudowane oddzielnie od prętów lub płyt i połączone przez spawanie kute.
Śmigacz statku wykonał szeroki zakres śrub, pasków, obręczy i zawiasów. Miłośnik kotwicy specjalizujący się w proporcji kotwicy, masywnej obsługi, spawania gangów i jego odpowiedzialności bezpieczeństwa, choć małe sklepy mogą łączyć pracę.
Niektóre firmy zarządzały obydwoma działami, ale uśpianie kabli lub łańcuchów mogłoby być odrębnym handlem. Kabel żelazny rozwinął się głównie w XIX wieku; wcześniej koparki powszechnie używane kabel konopny.
Zamontowany poprzeczny do ramion, on toczyłem kotwica na dół, tak że jeden fuks wycelowany w dół i móc przeniknąć. To było zwykle dwa dębowe belki zabezpieczone śrubami, rajami drzew i obręczy żelaza.
Zagrożenia obejmowały niepełne spawanie w staliwie, gardło i koronę, stawy palmowe i spawanie pierścieniowe, połączone miękkim, kruchym lub przegrzanym żelazem i asymetryczną geometrią.