DANE WEJŚCIOWE
→Sukienka i ważenie
Oddziel długie konopie od szortów i ustal ilość partii i procesu.
Prawdziwe dossier kariery w Age of Sail · 29
Ropemaker · Rope Maker · Cordwainer (historical contexts)
Pracownik, który zamknął tysiące włókien w wyśledzalnym członku nośnym poprzez przeciwne obroty.
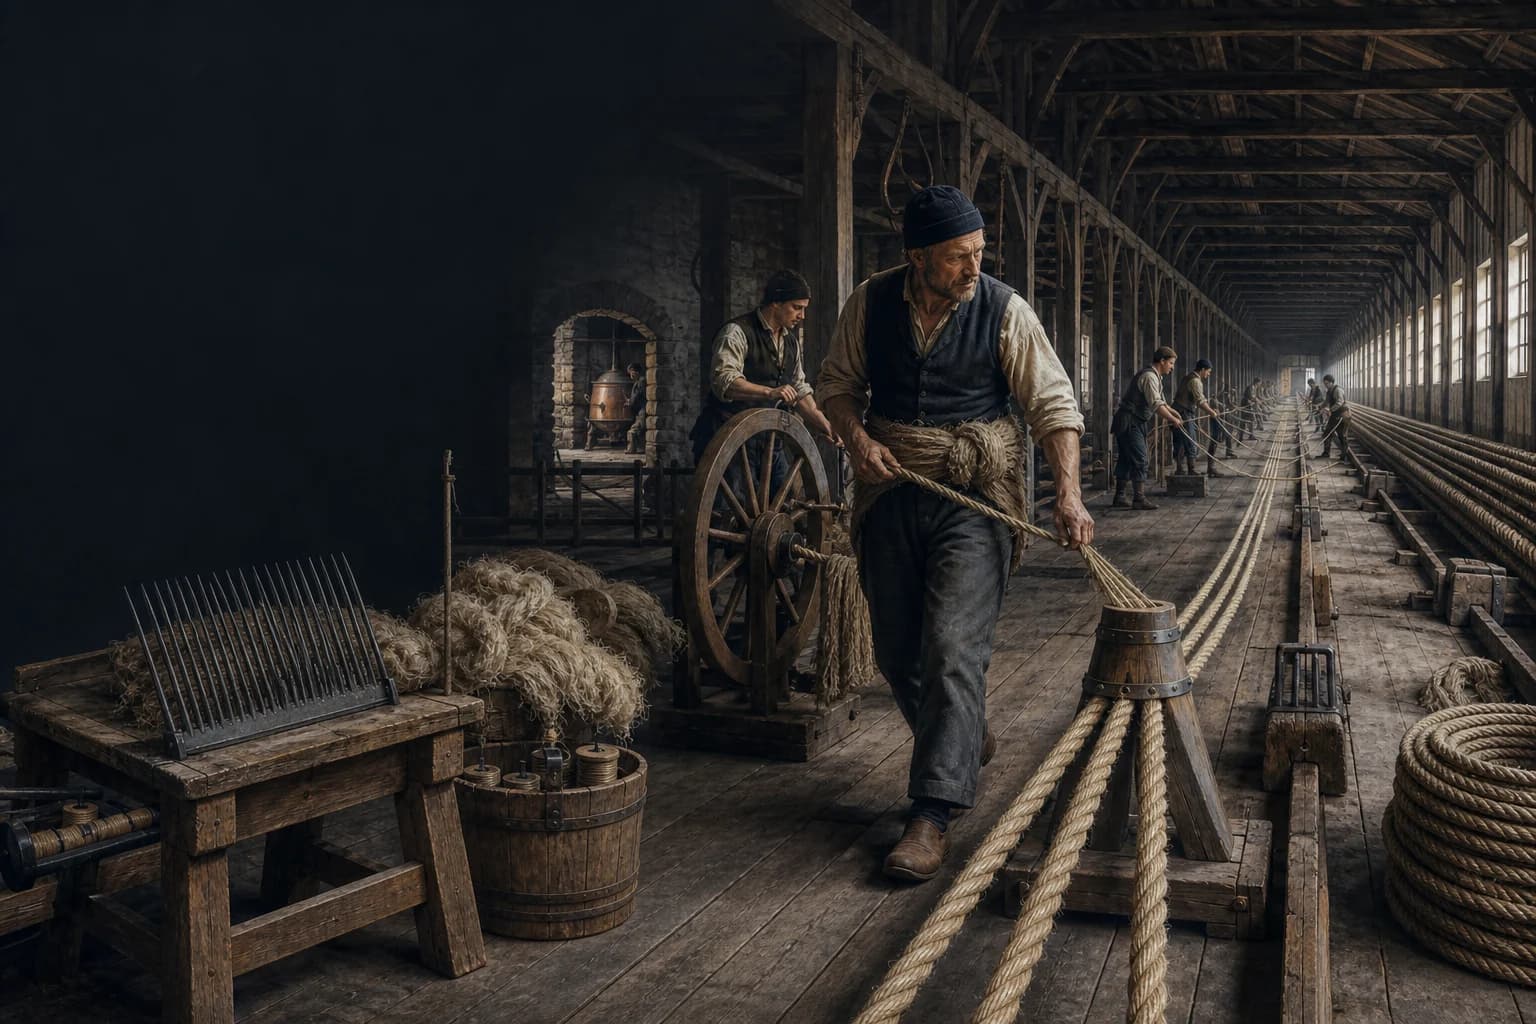
Maszyna do ropemazu pracowala w ropeyardzie lub ropewalk, przerobia konopie i inne dlugie włókno na określony szrot. Hatchelers czesane, wyrównane i oczyszczone włókna na długich zębach żelaznych. Spinners chodził do tyłu, karmiąc konopie hakiem toczenia, kontrolując rozmiar przędzy i skręt. Przędza została wypaczona, wybrane partie przeszły przez czajnik smołowy i wysuszone, a następnie formowały gangi skręcone wiele włóczek w nici i zamknęły te nici w przeciwnym kierunku w stabilną linę. Trzy nici zamknięte bezpośrednio powszechnie wykonane hawser- loid lina; trzy już load- loaded liny zamknięte ponownie wykonane liny kabinowe. Master Ropimaker sterowany materiałem, specyfikacją, wyjściem i jakością. Rygi, łodzie i załogi przecięły, połączyły, podały, zainstalowały i utrzymywały produkt na pokładzie statku. Włókno i mechanizacja zróżnicowana, więc ta strona wykorzystuje siedemdziesiąty - do stulecia -dziewięćdziesiątego - brytyjskich i amerykańskich stoczniach morskich jako główne okno dowodów.
Informacje docierają, formularze osądów i praca przechodzi przez pełną wachtę.
Oddziel długie konopie od szortów i ustal ilość partii i procesu.
Nakarm ciągłą przędzę standardową, nakręć ją i zmontuj hamuły.
Przypisz taring, formować nici, napięcie równowagi i zamknąć w odwrotnym zakręcie.
Odtwarzać długość, wagę, obwód i ułożenie, próbkę wewnętrznie i oznaczyć partię.
Zorganizowana produkcja masowa poprzez standardowe tabele, partie, znaki producenta i zamówienia flot.
Służył żegludze handlowej, rybołówstwu, budownictwie i lokalnym rynkom, a także zadaniom w większym stopniu połączonym.
Maszyny zmieniły spójność, płeć, wiek, tempo i narażenie na wypadek, a nie po prostu usuwały umiejętności.
Długość, wilgotność, krótkie włókno, cudzołóstwo i gatunki dla różnych szałasów.
Należy zachować pokarm, średnicę i obrócić się nawet podczas chodzenia do tyłu.
Kierunek dopasowania, skrócenie i napięcie między przędzą, nitką i końcówką.
Zbuduj dowody pochodzenia poprzez liczenie przędzy, jej wagę, obwód, łożysko i przechowywanie.
Instytucje, doświadczenie, patronat i możliwość kształtowały trasę każdej osoby.
Naucz się rytmu produkcyjnego poprzez konopie, przędzę, czyszczenie i pracę na kółkach.
Utrzymywać napięcie przędzy lub sterowania oraz skracać podczas formowania nitki i liny.
Specyfikacja graficzna, gangi, sprzęt i ładownie jakości.
Kontrola przyjęcia materiału, kwalifikacji, porządku floty, odpowiedzialności za produkt i środków ostrożności przeciwpożarowych.
Duży ropeyard podzielony praca wśród rzemieślnik, szpinak, obrońca, tarowy ręka, tkacz, warstwa, robotnik, freemen i mistrz ropemaker. Chatham 's Lope Yard działał jako odrębna jednostka biznesowa stocznia pod własnym urzędnikiem i pracownikami.
Stocznia dostarczyła linę przez obwód, długość, leżakowanie, włókno, smołę i zastosowanie. Sztywnice mierzone, cięte, splecione, kształtowane, montowane, obsługiwane i montowane na ścianach, stajniach i przekładniach; łodzie zarządzały nim w służbie; szybowce przyszywały linę śrubową do płótna. Małe sklepy połączone zadania, ale przekazanie produktu definiuje zawody lepiej niż wspólna znajomość węzłów.
Europejskie marynarki żaglowe zależały w dużym stopniu od konopi. Chatham przechowywał włókno uprawiane w południowej Rosji i przewożone przez porty bałtyckie, takie jak Ryga. Historyczne nazwy miejsc mogłyby działać jako klasy handlowe; jedna z 1794 preferencji dla Rygi lub Petersburg konopi nie jest powszechną zasadą dla każdego narodu, stulecia lub liny. Koir, len i inne włókna służyły różnym potrzebom.
Przed wydaniem przez magazynów najstarszych zapasów sprawdzona długość, czystość, wilgoć, zgnilizna, zanieczyszczenie i masa partii. Dostawca, Ropeyard Clerk i Master Ropemaker posiadali dowody handlowe, księgowe i techniczne. Bez separacji wilgotne, krótkie lub cudzołożne włókno mogłoby zniknąć wewnątrz niedozwolonej wizualnie liny.
Topór był deską gęstych, długich, żelaznych szpilek. Pracownicy wielokrotnie ciągnęli konopie przez kolejno drobniejsze zęby, aby je wyrównać i usunąć drewno, splątany i krótkie włókna, używając trochę oleju, aby ułatwić przejście. W 1787 roku w Chatham 's Hatchling House wyizolowano tę ciężką, średnio wykwalifikowaną operację; w 1803 roku pracowało tam dziewiętnastu wylęgarni.
Wykładziny, holownik i długie włókna nie były jedną klasą. Krytyczna przędza wymagała dokładnego obsadzenia i oględzin. Skróty mogą wytwarzać mniejsze drobne rzeczy i przędzę, a dalej zbierane odpady stały się urywane oakum. Stosowanie produktów By- nie zezwolił na ukrywanie krótkich konopi w pobyt lub kablówkę; wagi i bilety musiały zachować miejsce przeznaczenia.
Ubrane konopie siedziały wokół paski. Jego koniec przymocowany do haka, i pracownik szedłem do tyłu w dół wirujący pokój, karmiąc ciągły dostawa; koło obróciłem kilka haczyk. Stal wymagała ręki blisko punktu formowania i regularnej prędkości koła, w przeciwnym razie przędza stała się nierówna lub luźna i złamała się podczas wypaczania lub rozciągania.
Jedna przędza może rozciągać się o setki metrów, wymagając ciągłego nakładania się, odczuwania ręcznego i tempa chodzenia. Wykończona przędza pochodziła z wciągarki o określonej długości i wadze. Dzieci i młodzi robotnicy nosili włóczki na spacery; później maszyny zatrudniały wiele kobiet jako opiekunki. Ich odległość, pył i ryzyko splątania należą do akt okupacji, nie pod nazwiskiem jednego mistrza.
Ropewalk trzymany w pozycji prostej, nitki lub liny, podczas gdy skręcany pod napięciem. Przeżywa Ropery Chathama przekracza 1100 stóp, podczas gdy pierwszy statek może wymagać około 31 mil sztormu. Długość była geometrią produkcji, nie widowiskiem architektonicznym. Spacery na świeżym powietrzu obsługiwały prywatnych twórców, ale oferowały mniejszą kontrolę pogody.
Przędza biegła od wciągarki wzdłuż podpórki do odległego sandacza; kapstan, krab i pokonać rozciągnięty go podczas gangów sprawdzał ślimak, crossover i napięcie. Formowanie nici i końcówka spopielona długość, więc ostateczny porządek nie mógł rozpocząć się od przędzy ciętej do tego samego stopnia. Długość, skręt i średnica były jednym z obliczeń.
Przędza wybrana do obróbki została wypaczona na zawory, ciągnięta przez kapstan przez gorący miedziany czajnik smołowy i suszona w czarnym domu z przędzy. Tar poprawił odporność na warunki atmosferyczne do mocowania stojącego i niektórych urządzeń do transportu, ale zmienił elastyczność i masę. Linie biegowe, liny do toczenia, liny śrubowe i małe rzeczy mogą wymagać białej przędzy, mniej smoły lub później leczenia.
Suche konopie, budynki z drewna i gorąca smoła były niebezpieczną kombinacją. Rozdzielenie domów smołowych, domów konopii i magazynów przędzy, wentylacji, czystości i chłodzenia były kontrolą produkcji. Nadmiar nadgrzanego włókna, który został uszkodzony podczas późniejszego układania i promowany. Więcej czarnego lakierowania nie równa się lepszej liny.
Wiele przędz utwardzonych na równych nitkach na hakach obrotowych. Poruszające się sanie, wilki i żwawy, leżące na górze, prowadzą je razem przy równym napięciu. Końcowe zamknięcie przeciwstawiło się skrętowi nitki, równoważeniu momentu obrotowego. Nieprzeciętna długość, ilość przędzy lub naprężenie wytwarzały korkociąg, miękkie i twarde miejsca lub okrągłą linę.
Lina Hawser- laid powszechnie zamknięte trzy nici bezpośrednio. Lina z lin zazwyczaj zamykała trzy sznury z trzema nitkami w przeciwnym kierunku, dając dziewięć nici podstawowych. Czteropasmowa może obejmować serce. Kabel, pobyt, tack, linia bieżąca, linia wiodąca i małe rzeczy wymagały innej elastyczności, zużycia, rozciąganie i wytrzymałość; większe sam nie było specyfikacja.
Master Ropemaker i freemen sprawdzali partię konopi, równy podział przędzy, obwód, długość stojąca, waga jednostkowa, leżakowanie, powierzchnia i połączenia. Stal doradzała otwarcie kilku stóp na końcu liny, oddzielając nitki i przędzę, aby odsłonić niższe krótkie włókna. Wygląd nie był inspekcją końcową; kabel krytyczny mógł również stawić czoła instytucjonalnemu dowodowi lub pobieraniu próbek.
Chatham później nosił kolorowe, kształtowane znaki rządowe przez nici w celu identyfikacji stoczni i zniechęcić do zastępowania. Pochodzenie nie wykazało dobrego przechowywania. Koła wymagały wentylacji, suchy podpór i klasyfikacji według wielkości i zastosowania. Późniejszy wyciek lub przeciążenie niepowodzenie na morzu nie udowadniać ropeyard oszustwo.
Uczeń lub robotnik może przejść od czyszczenia, przenoszenia i pracy na kołach poprzez przędzenie, wypaczanie, formowanie nici, kładzenie, splicing i inspekcji do Journeyman, brygadzista lub Master Ropimaker. Praca seniora zaplanowana codziennie specyfikacje, wydane materiały, wyszkolone gangi, certyfikowane konopie i sztorm, i skoordynowane z Master Atendant, sklepy i rigging popytu.
Huddart, Treadwell i systemy zasilające stopniowo zmieniały spójność i pracę po końcu XVIII wieku, nie zastępując wszystkich praktyk ręcznych jednocześnie. Maszyny regulowały pewne zagrożenia związane z splątaniem i powiększeniem; kobiety i dzieci zmieniające zadania nie usuwały umiejętności. Prawdziwy dramat zawodowy polega na jakości partii, długości, pilności floty, separacji ognia i identyfikowalnej dostawy - nie magicznego knutmaker.
career.ropemaker
Koszyk ubrany na konopie lub inne włókna, przędza, opcjonalnie wyczeskowa, formowane nici i układane określone wyroby powroźnicze w ropeyard.
Rupkerzy produkowali liny w partiach. Sztywnice przecięte, złączone, obsługiwane i montowane jako stojące i działające na danym statku.
Przędza i nici musiały rozciągać się w napięciu na planowanej długości produktu, a ich tworzenie i zamykanie skróciło. Długi spacer dostarcza kontrolowanej przestrzeni.
Lina Hawser- laid często zamyka trzy nici bezpośrednio. Lina z lin często zamyka trzy sznury z trzema nitkami w przeciwnym kierunku.
Nie. Okręt stojący często ceniony oporność na warunki atmosferyczne; linie biegowe przez bloki, liny do przechylania i niektóre liny śrubowe wymagały innej elastyczności lub obróbki.
Pojednali włókna, ilość przędzy, wagę i obwód, a następnie mogli otworzyć linę, nici i przędzę na końcu próbki. Niektóre systemy również używały dowodów i znaków producenta.