INFERMA
→Leggi le specifiche e allocate ferro
Confermare il tipo, il peso di destinazione, il modello, la qualità della barra e l'interfaccia di stock.
Un vero dossier di carriera di Age of Sail · 31
Anchor Smith · Anchorsmith · Master Anchor Smith
Lo specialista che ha trasformato molti bar in ferro battuto e molti colpi di persone in un'ancora fidata.
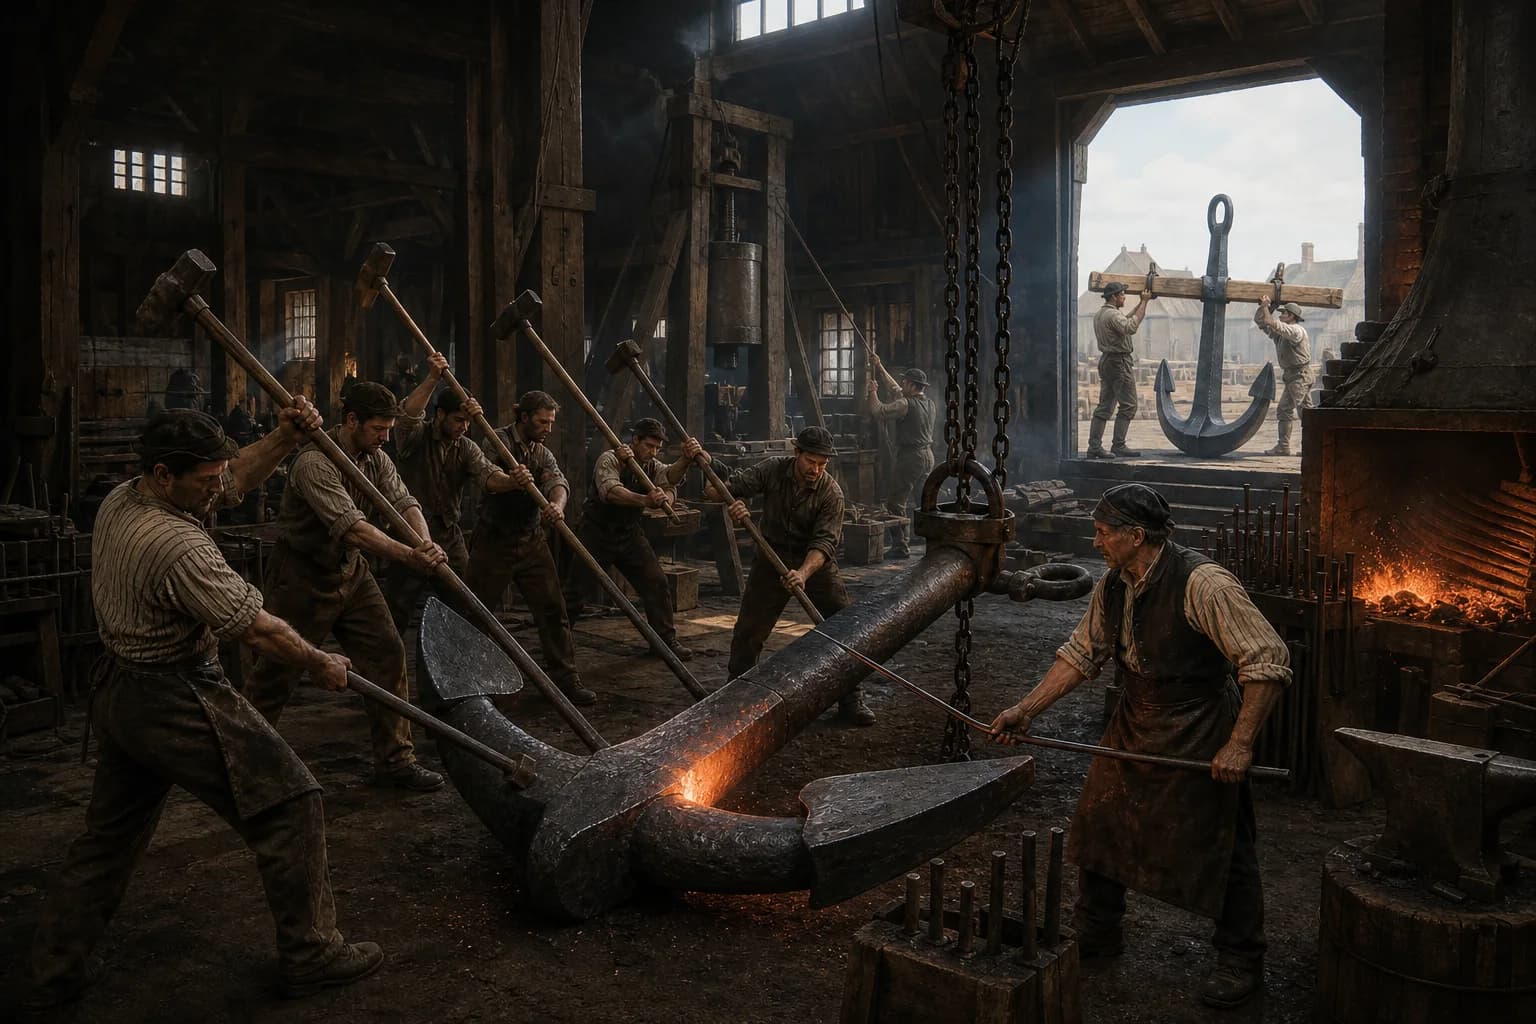
Un ancoratore fabbro era uno specialista in ferro pesante che ha organizzato la banda di forgiatura che ha fatto e riparato ancoraggi delle navi. Un'ancora di scorta tradizionale non è stata versata in uno stampo. Il suo gambo è stato costruito da molte barre di ferro battuto duro riscaldato, in bundle e saldato forge; braccia, palme o bocchette e anello sono stati formati separatamente e uniti a saldature sciarpa. Una serie di due travi in rovere è stata montata da legno con bulloni, arbusti e cerchi in ferro trasversalmente alle braccia. Il Master Anchor Smith tradusse il vaso, il tipo di ancora e prescrisse il peso nelle proporzioni di tendenza, stinco, braccia, gola, bollette e anello, poi manchette controllate, tornitura, sollevamento, ritmo martello e ispezione. Un smith navale generale ha fatto una gamma molto più ampia di raccordi più piccoli, un fabbro di cavi specializzato nelle catene di ferro che si espanse durante il XIX secolo, e un fondatore di cannoni fuso e fuso ordnance. L'organizzazione varia, quindi questa pagina si concentra sulle prove europee e nordamericane dalla fine del XVII alla prima metà del XIX secolo.
Le informazioni arrivano, le forme di giudizio e il lavoro passa attraverso un orologio completo.
Confermare il tipo, il peso di destinazione, il modello, la qualità della barra e l'interfaccia di stock.
Fai pila di gambo, braccia, palme e anello separatamente, mantenendo le sciarpe corrette.
Sincronizza il cuore, affronta, gira e soffia per unire palme, braccia, corona e anello.
Rimuovere la scala, pesare, verificare la geometria e saldature, e abbinare stock e interfaccia cavo in legno.
Ripiegato su ritmo slitta, catene, leve e pesi in caduta come Ercole e Scimmia per grandi saldature.
Motori di soffiaggio usati, martelli inclinabili, impianti di sollevamento e stazioni divise per calore, impatto e uscita.
Gola, palma, anello e piegatura, poi ha scelto la riparazione sciarpa locale, riforgiando o condannando.
Portare il nucleo di un pozzo di barra per saldare il calore e consolidarlo prima che il calore utile svanisse.
Traduci peso e modello in trend, shank, braccia, palme, ring e interfacce stock.
Sequenza cuore, sollevamento, tornitura, attaccanti e martello alimentato con posizioni sicure.
Utilizzare superficie, nota, deformazione, crepe di raffreddamento e danni di servizio per giudicare saldature riparabili e fatali.
Istituzioni, esperienza, patronato e opportunità hanno plasmato il percorso di ogni persona.
Impara la posizione, il carburante, la movimentazione, il ritmo di martello e la lettura del fuoco.
Anelli completi, cerchi, piccole sciarpe e componenti di kedge.
Braccio, palma e calore a forma di gambo e dirigere una banda di martello.
Modello di controllo, contratto materiale, bande, macchine, accettazione e responsabilità di perdite.
Un'ancora concentrava la sicurezza di una nave in alcune saldature di massa. Un ritorno del 1820 nel cantiere navale contava ancoratori separatamente dai fabbri e dai fabbri del cavo e del caboose. Nave fabbri fatti bulloni, unghie, cinghie, cerchi, pintles, gudgeons e raccordi generali; fondatori versato metallo fuso; ancoratori specializzati in riscaldamento, piling, forge-welding e regolazione grandi masse ferro battuto.
Un piccolo fabbro del porto potrebbe accettare ancoraggi e riparazioni varie, mentre una società potrebbe possedere ancora, catene-cavo e reparti di fonderia. Il confine significativo sta nel processo, nell'organizzazione di gruppi e nella responsabilità, non in un titolo di lavoro identico in ogni porto.
Fonti britanniche del tardo-eighteenth-century distinguevano il foglio, il miglior inchino e le piccole ancoraggi di prua, i più piccoli ancoraggi di ruscello e kedge e le gomme di imbarcazione. Nomi, complementi e pesi cambiati con la marina, la regola mercantile, la stazza e la data, ma il padrone ha bisogno di un peso e un modello di destinazione prima di calcolare barre, riscaldamenti, stadi di saldatura e dimensioni della banda.
L'acciaio ha usato la tendenza come dimensione di governo: la lunghezza del braccio dalla gola al disegno di legge è stata trasferita al gambo, da cui sono seguite le posizioni dello stinco e dell'anello. Scamone, quadrato, occhio, corona, gola, braccio, palma o flauto, disegno di legge, anello e stock non erano vocabolario antiquario; erano le interfacce con cui l'ancora collegata al cavo, girato e entrato a terra.
Acciaio specificato molte barre lunghe del ferro più duro, ben battuto insieme. Il negozio ha selezionato il materiale né troppo morbido né fragili, le barre pulite e assemblate, ha tenuto il pila, poi riscaldato e saldato sezione per sezione. Aumentare la massa ha limitato quanto potrebbe essere riscaldato uniformemente e colpito prima di raffreddamento.
Il ferro battuto ha già portato i cordicellatori di scorie, e un gambo di copertura incorporato ha aggiunto le interfacce di saldatura deliberate. Un nucleo chiuso o non saldato a freddo ha seguito il calore insufficiente; il surriscaldamento ha bruciato la superficie; i colpi che consolidavano solo la pelle potevano nascondere un centro debole. Il master legge colore, scintille, flusso superficiale, nota martello e deformazione, supportato dalla continuità tra i riscaldamenti piuttosto che il colore da solo.
Nessun fabbro solitario ha tenuto un grande pugnale in un cottage incubo. Collare e catena portarono lavoro tra focolare e incubo; portava, traversa e bifore diedero una leva di rotazione; il capo chiamò posizione e ritmo mentre i martelli alternavano le fessure a lunga mano. Un colpo mistimed in pericolo strumenti, catene e vicini.
Acciaio chiamato ancora-fare un lavoro più laborioso e descritto Ercole e Scimmie macchine: un peso di caduta di circa 400-pound per raddrizzare gli stinchi e saldare palme e braccia, e un ram orizzontale di circa 200-pound per la regolazione delle braccia. La forgia di ancoraggio 1814-16 di Woolwich ha usato tre motori a vapore per soffiare e cinque martelli inclinabili. Potenza aumentata calore e impatto senza rimuovere le decisioni del maestro su sequenza, posizionamento e stato saldato.
Ogni braccio è stato costruito da barre di alta qualità più corte e affusolato dalla gola verso il disegno di legge. Le palme triangolari spesse erano stesse fatte da diversi pezzi e chiuse sui sedili nelle braccia. Le due sciarpe del braccio poi incontrarono la sciarpa del gambo intorno alla corona. Angolo braccio, area palma, fattura e corona determinano come l'ancora girata, penetrata terra e restituita carico del cavo al gambo.
Un ancoraggio del modello dell'ammiragliato di circa 1750 presso i musei reali Greenwich ha una corona a punta e un angolo a braccio affilato associato alla forma iniziale; il museo nota che tali ancoraggi spesso non sono riusciti alla gola e ritornato per la riparazione. Più tardi il miglioramento ha cercato la potenza di tenuta e una transizione meno distruttiva così come il peso nominale. La geometria e la qualità della saldatura quindi sono più importanti di una semplice statistica "ancoraggio più pesante".
L'anello è stato forgiato separatamente, passato attraverso un occhio perforato alla testa di gambo, e saldato chiuso. Bordi arrotondate ridotto danno come l'anello si è mosso. Un reparto di corda o catena ha attaccato il cavo, quindi sezione, diametro, saldatura e libertà tutto ha dovuto soddisfare l'uso a valle. La catena di ferro si espanse nel XIX secolo; il cavo di canapa rimane il corretto default per molte impostazioni precedenti.
Un magazzino in legno convenzionale comprendeva due travi in rovere affusolato intorno al gambo, fissati da bulloni, arbusti e quattro cerchi in ferro, trasversali alle palme. Il fabbro ha fornito noci, cerchi, bulloni e dimensioni mentre i naufraghi, carpentieri o i lavoratori specializzati hanno preparato legname. Il brodo ha rotolato l'ancora atterrato in modo che un flauto poteva mordere; non era un crossbar di ferro gettato in una versa con il corpo.
Dopo la rimozione della scala, gli ispettori controllano la rettilineità dello shank, la forma del braccio e l'angolo di corrispondenza, le palme eque, l'occhio dell'anello, le noci di scorta e il peso prescritto, mentre la ricerca delle sciarpe per aperture, cavi, note anormali e fessure di raffreddamento. La domanda d'acciaio che funziona sia liscia, giusta e anche funzionale: superfici regolari esposte deformazione irregolare e chiusura a saldare brutto.
Il regime di prova legale del tardo XIX secolo non può essere proiettato su ogni workshop del 1700. Studi comparativi, macchine a prova, tavoli e certificati sono cresciuti durante il XIX secolo; circa-1830 carte commerciali nell'archivio Science Museum pubblicizza ancora e pesi a catena e persino macchine di prova. Prima accettazione delle specifiche miste, controllo del processo supervisionato, controllo del peso, ispezione visiva o audio, campionamento e feedback dei servizi.
Forte scoppio e combustibile ha guidato la scala e scintille attraverso la fabbriera mentre le fessure, le catene di sollevamento, i pesi di goccia, leve e tonnellate di ferro confluirono su una stazione. Bruciazioni, fumi, danni all'udito, teste di martello staccate, placcaggio fallito, lavoro di laminazione, frantumazione e malessere indotti sono stati rischi di routine. I grandi mantelli a pavimento registrati a Devonport mostrano il vantaggio meccanico fisso necessario per piegare e posizionare il ferro pesante.
Il rischio di qualità è andato più lontano. Un calore omesso, un ammollo accorciato prima della marea, o ferro dubbioso aggiunto per raggiungere il peso potrebbe svenire dal cancello e rompere in una gale. Un negozio responsabile ha rintracciato lotto di ferro, sequenza di calore, banda di martello, peso finale e rilavoro; il padrone ha protetto la forza lavoro e resistito alla pressione di programma dal proprietario, cantiere o flotta.
L'ingresso potrebbe essere il lavoratore del fabbro, mano del soffietto, apprendista dello sciopero o del fabbro. Un lavoratore ha imparato il ritmo, la manipolazione, la lettura del fuoco e il piccolo lavoro di sciarpa prima di palme, anelli, sezioni del braccio e piccoli kedges. Pianificare il palo della barra, ordine della saldatura, posizioni di martello e sistema di sollevamento, quindi accettare il risultato, marcato capo o responsabilità principale.
Il soffiaggio a vapore, i martelli inclinabili, il ferro laminato e l'industria a catena mossero il commercio verso grandi fabbriche nel XIX secolo; i titoli potevano diventare foreman forger, ancora produttore o pesante fabbro. Le conoscenze più antiche persero: ottenere il centro di una sezione enorme a un calore adeguato, controllare la deformazione e giudicare la saldatura di chiusura rimasero decisioni di forgiatura pesante.
career.anchor-smith
Un ancoratore era uno specialista in ferro battuto pesante che assemblava barre, manche e saldature di forge, sollevamento diretto e equipaggiamenti di martelli, modellava l'ancoraggio e accettava o riparava le articolazioni critiche.
Un tipico ancoraggio di ferro battuto del XVIII secolo non era. Shank, braccia, palme e anello sono stati costruiti separatamente da barre o piastre e uniti da saldatura forgia.
Un fabbro di nave ha fatto ampie gamme di bulloni, cinghie, cerchi e cerniere. Il fabbro di ancoraggio specializzato in percentuale di ancoraggio, manipolazione massiccia, saldatura di banda e la sua responsabilità di sicurezza, anche se piccoli negozi potrebbero combinare lavoro.
Alcune aziende operavano entrambi i dipartimenti, ma la lavorazione di cavi o catene potrebbe essere un commercio separato. Cavo di ferro espanso principalmente nel XIX secolo; ancoraggi precedenti comunemente usato cavo di canapa.
Montato trasversale alle braccia, ha rotolato un'ancora sul fondo in modo da un flauto appuntito giù e potrebbe penetrare. Era comunemente due travi in rovere fissate da bulloni, lumache e cerchi in ferro.
I rischi includono la saldatura incompleta all'interno del ferro accatastato, la gola e la corona a braccio, le articolazioni di palma e la saldatura ad anello, mescolate con ferro morbido, fragile o surriscaldato e geometria asimmetrica.