INFERMA
→Modello e metallo riconcile
Impostare il calibro, il peso, le indennità, la carica, le heats e il lavoro.
Un vero dossier di carriera di Age of Sail · 32
Gun Founder · Cannon Founder · Master Founder
Lo specialista che ha trasformato uno sciolto, uno stampo e uno irreversibile versare in un barile di pistola portante pressione.
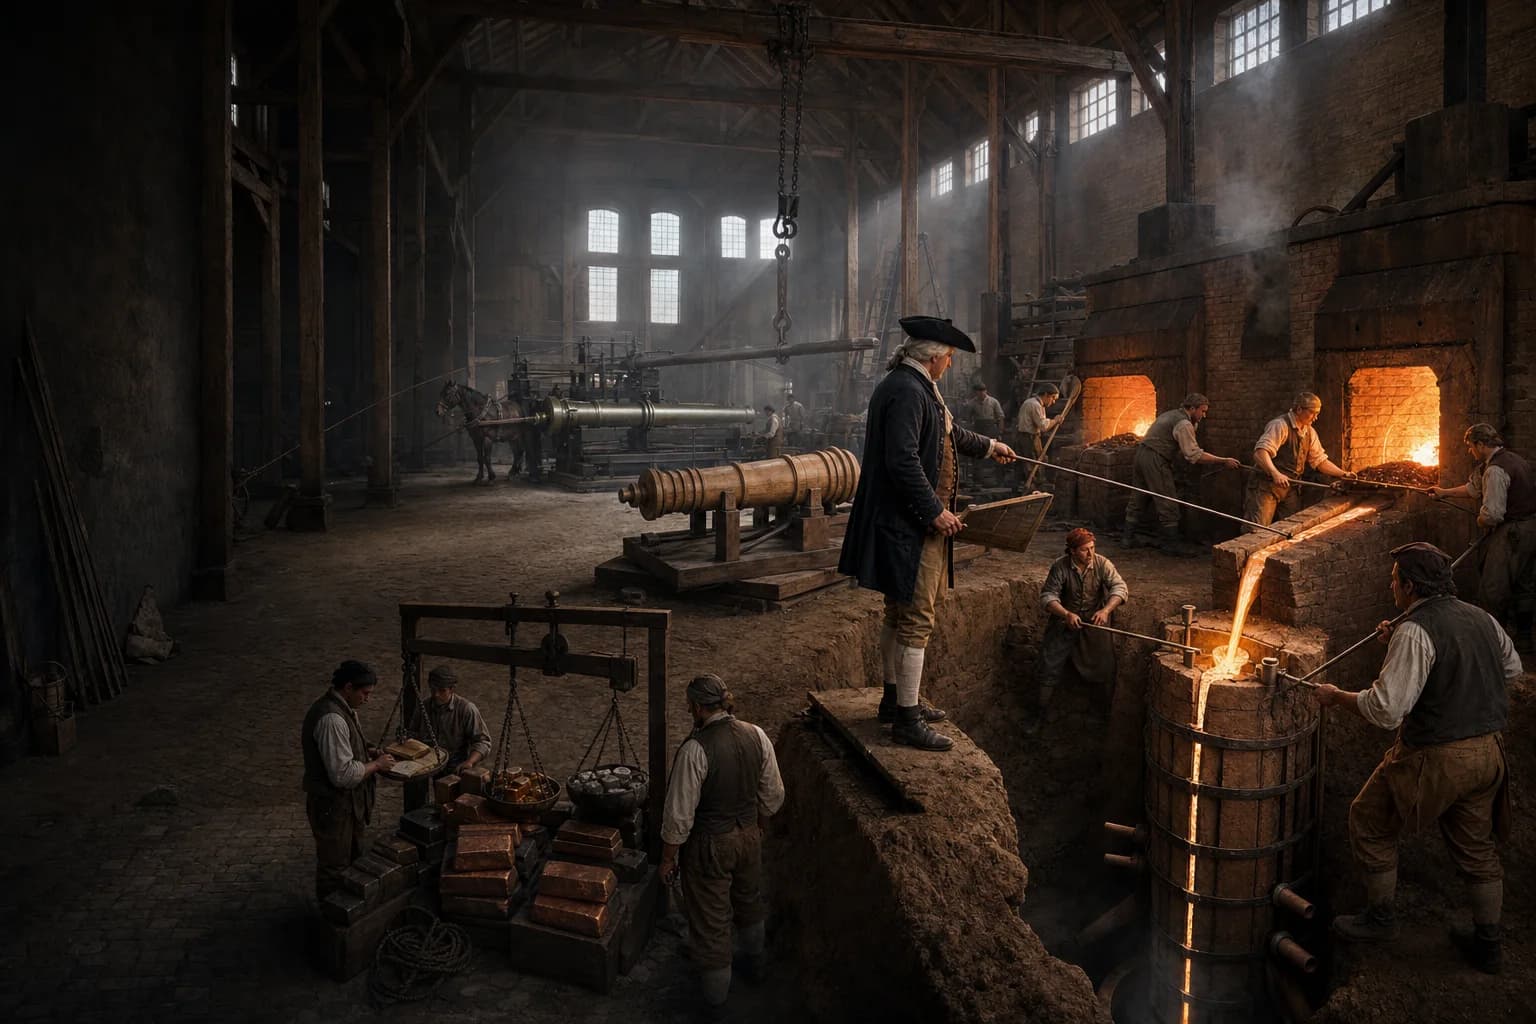
Un fondatore del cannone navale tradusse un modello di ordnance, un calibro e un peso di destinazione in un cannone portante a pressione. Il Master Founder ha organizzato modellisti, stampatori, fornaci, caster e lavoratori. Un modello completo di pistola su un telaio girevole ha ricevuto trunnion, cascabel e ornamenti; strati di terriccio sono stati applicati, rinforzati con canapa o slitte di legno, cotte, aperte e dotate di prese di mira e runner. La carica di rame, stagno, metallo o ferro antico fu pesata, fusa e versata in uno stampo secco sepolto in una fossa di colata. Dopo il raffreddamento e l'interruzione, il getto è stato pulito, pesato e esaminato per i pozzetti e il restringimento prima di un fresatore noioso lavorato forare, sfiato e superfici di riferimento. Il personale di Ordnance poi ha misurato, ispezionato internamente e ha sparato a prova. Il fondatore non era il Maestro di bordo Gunner, carrozziere, operaio della polvere o ufficiale indipendente di accettazione. Il bronzo e il ghisa hanno coinvolto diversi materiali e sistemi di approvvigionamento, mentre il getto cavo e il solido noioso variano di volta in volta e di luogo. Questo dossier è caratterizzato da una prova del XVI-XI secolo, in particolare da Woolwich del XVIII secolo.
Le informazioni arrivano, le forme di giudizio e il lavoro passa attraverso un orologio completo.
Impostare il calibro, il peso, le indennità, la carica, le heats e il lavoro.
Modello completo, stampo per lombare, rinforzo, sfiati, alimentazione e asciugatura.
Pesare, sciogliere e controllare scorie, quindi completare un pozzo coordinato versare.
Raffreddare, pulire, pesare e ispezionare prima di prova noiosa e indipendente.
Modelli standard centrati, rame costoso e stagno, marcatori, prova noiosa e formale.
Usato ferro da stiro a graniglia per grandi ordini con alto rifiuto e esposizione a in batch.
Fusione co-locata, noiosa, carrozze, munizioni, stoccaggio e prova in bande e passivi distinti.
Indennità di controllo, strati di loam, rinforzo, sfiati, alimentazione e asciugatura.
Pesare e gestire la carica di lega o ferro, temperatura del forno, scorie, fluidità e finestra di tapping.
Sincronizza l'ascensore dello stampo, ramming, canali, versare, ritirare e raffreddamento controllato.
Collegare il pozzetto, il restringimento, la chiusura a freddo, il cambio del nucleo e la prova di fallimento di un gruppo di getto.
Istituzioni, esperienza, patronato e opportunità hanno plasmato il percorso di ogni persona.
Iniziare con loam, carburante, gestione, asciugatura, pulizia e disciplina di fuga.
Possedere una fase di stampo, una carica metallica o un piccolo ornamento.
Collegare il modello, lo stampo, lo scioglimento, la buca e il libro di fusione in un lotto responsabile.
Processo di controllo, contratto, impianto, persone, rapporto di accettazione e responsabilità di perdite.
Un'autorità di ordigno o un modello fisso di design, calibro, lunghezza, rinforza, tronche e peso di destinazione. Il Master Founder ha interpretato questi in stampo, carica, riscalda e versa; fori ha lavorato il getto; ufficiali di prova e pistoleri ispezionati e licenziati; carrozzieri costruito il montaggio in legno; il Master Gunner ha controllato l'inventario, la polvere, la formazione e l'uso di combattimento.
Un arsenale potrebbe mettere tutte le fasi sotto gestione comune e una ferriera privata potrebbe contrarre diversi passi, ma 'creatore di gun' non dovrebbe cancellare la responsabilità. Chiedi a chi possedeva guasti di fuso e stampo, geometria del foro, autorità di accettazione e funzionamento del bordo.
Le pistole Smoothbore sono state comunemente classificate con peso nominale a colpo tondo, mentre il barile potrebbe pesare migliaia di sterline. Modello governato cinghia, inseguimento, rinforza, bresciana, museruola, cascabel e tronche. Il servizio navale ha inoltre richiesto la pistola per passare porti, rinculo, correre e bilanciare su una carrozza. Il fondatore ha trasformato un disegno o un pezzo standard in un modello a grandezza naturale con sgravi e assegni di lavorazione.
Immagini Woolwich di circa 1776–78 mostrano i modelli di trunnion in legno, i delfini, il cifrario reale e l'ornamento applicato a un modello completo 24 pounder. Decorazione ha espresso autorità e potrebbe portare produttore, anno, peso o proprietà, ma ogni proiezione complicato rilascio di stampi e sfiato. Il boro coassiale, l'abraico sonoro e le tronche correttamente poste sono rimaste primarie.
L'ordnance in ottone era comunemente bronzo-tin rame. Una grande scala a raggi controllava rame, stagno e metallo vecchio-gun riutilizzabile, mentre il fondatore gestiva la segregazione, l'ossidazione e la scoria. Il bronzo fu costoso ma facilmente rifinito, prese i dettagli superficiali e fu meno incline di quello del ghisa fragile alla frammentazione improvvisa; elaborarono pistole reali che usavano quelle qualità.
L'ordanza di ghisa dipendeva da altoforno, minerale, combustibile e ferro da fonderia. L'unità più bassa costa flotte armate con pistole più pesanti, ma la grafite, la scoria, i buchi di sabbia, le chiusure fredde, il restringimento e l'insufficienza fragili hanno reso il controllo di processo critico. La pratica locale di minerali e carbone o coke ha cambiato i risultati. Nessuna ricetta lega universale o gerarchia di bronzo-buono/rono-cattivo si adatta all'intero periodo.
Le bocche hanno modellato un modello di pistola su un mandrino o un telaio girevole, spazzolando strati ripetuti di argilla refrattaria finemente macinata e sabbia come loam. Le immagini Woolwich registrano avvolgimento canapa, pipistrelli in argilla, slitte in legno esterne e cerchi in ferro. Lo stampo è stato cotto, mandrino e modello rimosso, e cavità tronchesi, tappo di cascabel e dettagli interni rifiniti.
Abeti, runner, testa di alimentazione e prese d'aria controllate di riempimento. Il gas intrappolato ha fatto dei pozzetti, ha interrotto o raffreddato il flusso, ha fatto delle chiuse fredde e delle cavità di ridimensionamento sinistra di alimentazione insufficiente. Grafite ha migliorato la superficie del cast ma non ha potuto riparare la struttura cattiva. L'umidità residua si è infiammata in vapore contro il metallo fuso e potrebbe gettare metallo e stampo attraverso la fonderia.
Lo stampo finito è stato sollevato in una fossa di colata e rammed con terra in strati contro la pressione di tonnellate di metallo. Lo stampo Cascabel, il barile, la testa di alimentazione e i canali sono stati allineati con la direzione del getto. Le fessure vicino a falda hanno bisogno di drenaggio e pompaggio. Sollevamento, sigillatura, ramming e cottura del canale doveva finire prima che il forno fosse pronto.
Al tapping, il master sincronizzato metallo rilascio, ladles o canali, controllo scorie, ordine di flusso e corsie di fuga. Un freddo fuso non si riempiva; il calore in eccesso incoraggiava l'erosione, il gas o la segregazione; il flusso violento intrappolava scorie e aria, il flusso lento si congelava presto. La corsa più sottile e più sottile poi raffreddato sotto controllo, perché rottura prematura o quenching locale bloccato lo stress termico nella pistola.
Un nucleo o un novo in terracotta potrebbe lanciare un cavo approssimativo per il successivo rimescolamento. L'eccentricità del nucleo ha lasciato una parete sottile, mentre i supporti e le impurità quasi-bore hanno creato debolezze. Nel tardo Settecento i Verbruggens a Woolwich e altri produttori ampliarono la colata solida seguita da noia orizzontale: il getto ruotava intorno ad una barra fissa-asse per un foro più rettilineo e ripetibile.
La fusione solida ha ridotto il disturbo del nucleo diretto al foro ma ha richiesto più potenza, il montaggio sicuro, il tempo e il metallo rimosso; non ha eliminato il restringimento interno o la segregazione. Le mani di taglio hanno anche affrontato museruola, sfiato, trononi o riferimenti e centro di gravità determinato. L'Inghilterra storica identifica la torre noiosa di Woolwich e i disegni RMG mostrano il mulino, unendo due distinte fasi specialistiche.
Dopo aver rimosso lo stampo, abeti, testa di alimentazione e flash, i lavoratori hanno esaminato la superficie, tronche, cascabel e cavità visibili. Il bordo è stato seguito da manometri per calibro, rettilineità, parete e posizione. Il disco Woolwich mostra l'esame di candela di un foro; le prove del Settecento britannico nominano lo strumento di Desaguliers per la rettilineità e i difetti interni. La scala del fascio ha servito carica, peso finito e centro di gravità.
Il licenziamento finale di prova normalmente apparteneva all'accettazione di un'ordnance, non all'autocertificazione da parte del fondatore. Il pezzo è stato riesaminato per crepa, distorsione, foro e sfiato prima dell'accettazione. I dischi di David Tanner includono pezzi di scoppio, pessime tronche, difetti interni e presunti spine nascoste, mostrando perché il segno e la superficie non potevano sostituire la prova indipendente. Le regole di prelievo e di campionamento sono cambiate, quindi nessuna prova fissa multipla appartiene all'intera era.
Gli equipaggi di Furnace affrontarono il calore radiante, lo spatter, il monossido di carbonio, i fumi e l'effrazione; le mani dei pozzi affrontarono le esplosioni di vapore, le uscite di ramming instabile e bloccate; i rigger si muovevano a più toni e le pistole; i borratori lavoravano accanto a masse rotanti, chip e azionamenti. L'esplosione di armi di Moorfields letale del 1716 contribuì a far scattare la Fonderia Reale di Brass a Woolwich.
Anche Gunfounding era contraente a tempo di guerra. Improvvisamente la domanda di approvvigionamento di metallo teso, la prova rifiutata ha distrutto il valore e la reputazione del lotto, e la carenza ha tentato il rottame dubbioso. Il master ha separato i ritorni, ha registrato i riscaldamenti e le colate, i modelli custoditi, i cicli di forno lunghi programmati e ha impedito le riparazioni di programma di diventare difetti nascosti.
L'ingresso potrebbe passare attraverso la fondazione campana, bronzo o fusione di ferro, stampaggio, lavori di forno o il negozio di modelli. Apprentices ha imparato loam, rinforzo, essiccazione, carica e pulizia prima di piccole armi o muffe di mortaio e un forno. Modello integrato di responsabilità master, stampo, pozzo, fusione, versare, raffreddamento, consegna noiosa e record di prova.
Jan e Pieter Verbruggen divennero fondatori di Master in collaborazione con Woolwich nel 1770, e Pieter in seguito servirono da soli. La loro carriera mostra la forza della progettazione di macchine, il reclutamento transnazionale e il patrocinio di stato. Un fondatore potrebbe diventare proprietario di opere, appaltatore di ordigni o sovrintendente, ma non ha così entrare in successione di comando di una nave da guerra.
career.naval-cannon-founder
Il fondatore ha organizzato modelli di barili e stampi, carica metallica, forni, colata-pit per la qualità e colata, dirigendo stampi, forni e colata di lavoro.
No. Il fondatore fece a terra barili; il Maestro Gunner mantenne armi e polvere e equipaggi addestrati a bordo. Il lavoro di trasporto, il lavoro di trasporto e la prova indipendente potrebbero essere separati di nuovo.
Entrambi. Il loro mix è cambiato con stato, data, tipo di pistola, risorse e costi. Il bronzo era costoso e riciclabile; il ghisa era più economico ma richiedeva un controllo rigoroso dei difetti interni.
Solido noioso evitato un nucleo sfollato direttamente creando pareti irregolari e potrebbe produrre un tubo più dritto, più regolare, al costo di potenza, tempo e metallo rimosso.
L'acqua che contatta il bronzo fuso o il ferro infiammato in vapore ad alta pressione, causando violente spatter o un'esplosione di stampo. Asciugatura anche difetti di gas ridotti.
È stato pulito, pesato, misurato e esaminato internamente, quindi sottoposto a prova di ordnance fuoco e un'altra ispezione. Carico, campionamento e marcature variate da autorità e data.