DANE WEJŚCIOWE
→Wzór rekonekcyjny i metal
Zestaw kaliber, waga, dodatki, opłaty, ogrzewanie i pracy.
Prawdziwe dossier kariery w Age of Sail · 32
Gun Founder · Cannon Founder · Master Founder
Specjalista, który zmienił jedną formę, jedną formę i jedną nieodwracalną wlać do lufy z pistoletem.
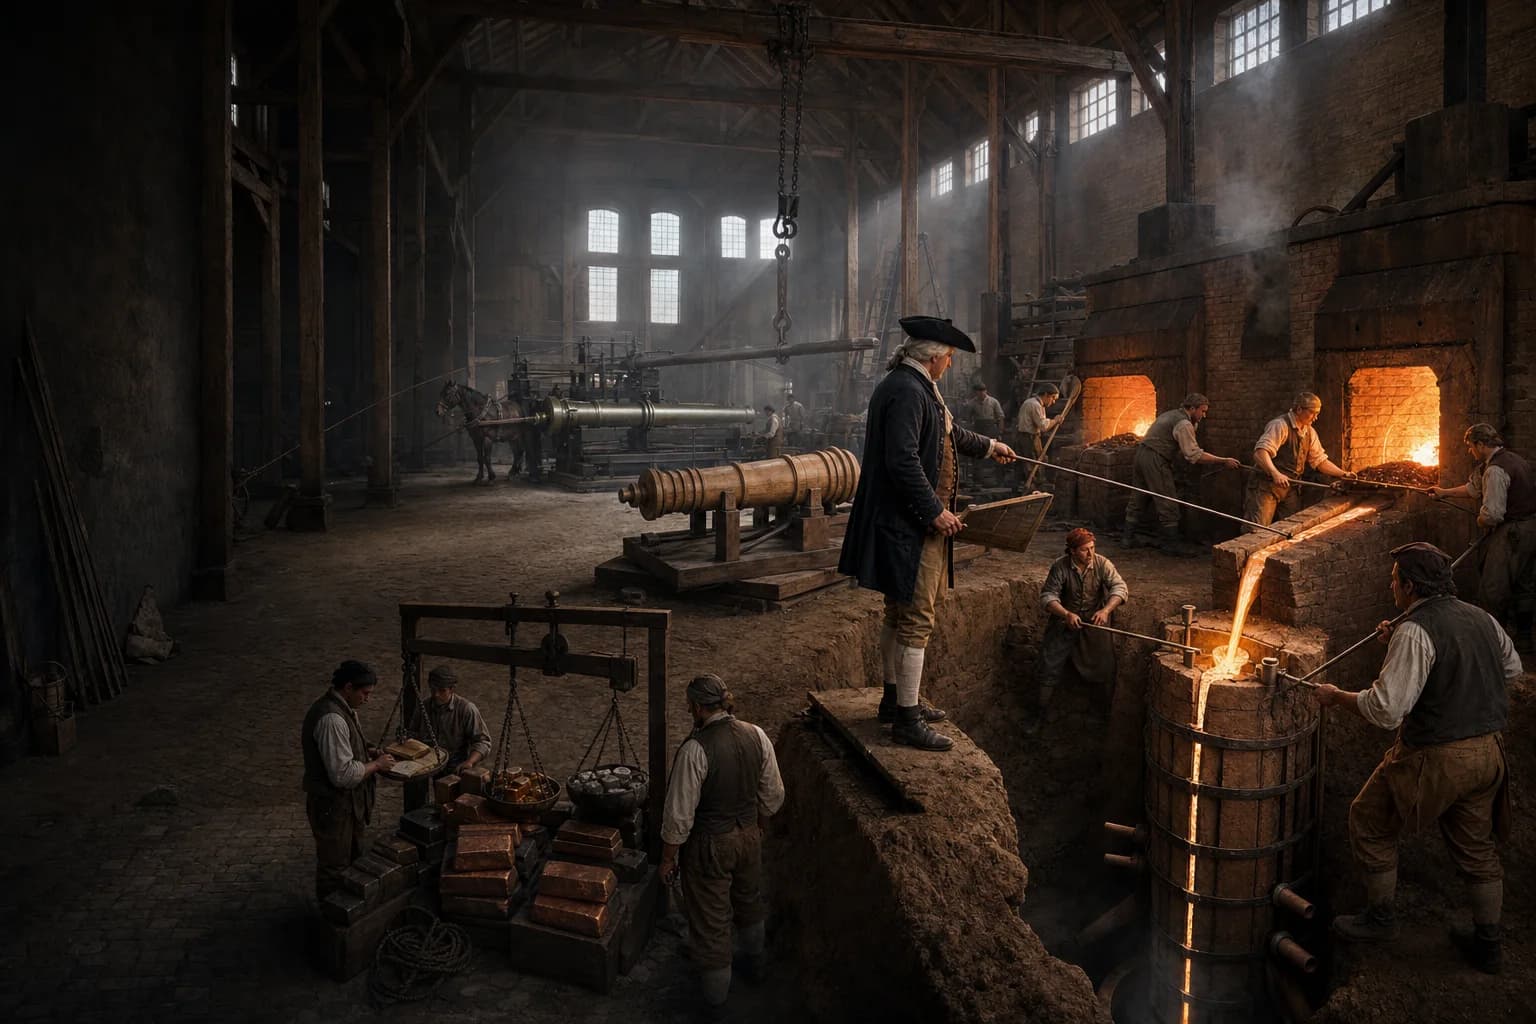
Założyciel armaty przetłumaczył wzór broni, kaliber i wagę celowniczą na lufę z bronią. Założyciel Master zorganizował projektantów wzorów, formierów, pieców, koparek i robotników. Na ramie obrotowej zastosowano model broni pełnej, z której wykonano trójkąty, kaskabel i wzory ozdobne; zastosowano warstwy polędwicy, wzmocnione konopiami lub drewnianymi listwami, pieczone, otwierane i wyposażone w otwory wentylacyjne i biegacze. Miedź, cyna, stary metal lub żelazny ładunek został zważony, stopiony i wlany do suchej formy zakopanej w odlewniach. Po ochłodzeniu i wylocie odlew został oczyszczony, zważony i zbadany pod kątem mułów i skurczu przed wywierceniem, wywierceniem i powierzchniami odniesienia. Potem personel uzbrojenia zbadał, zbadał i wypalił. Założycielem nie był mistrz okrętu Gunner, producent powozu, pracownik prochu lub niezależny oficer przyjmujący. Brąz i żeliwo wiązały się z różnymi materiałami i systemami dostaw, podczas gdy odlewanie puste i stałe zanurzanie wahały się w czasie i miejscu. Dokumentacja ta skupia się na sześćdziesiątym, dziewiętnastowiecznym dowodach, szczególnie na osiemdziesiątym, osiemdziesiątym, Woolwich.
Informacje docierają, formularze osądów i praca przechodzi przez pełną wachtę.
Zestaw kaliber, waga, dodatki, opłaty, ogrzewanie i pracy.
Kompletny model, formy do płukania, zbrojenia, otworów wentylacyjnych, karmienia i suszenia.
Ważyć, topić i kontrolować żużla, a następnie zakończyć jeden skoordynowany pour pit.
Chłodny, czysty, waży i sprawdza przed nudne i niezależne dowody.
Złożone wzorce standardowe, kosztowne miedź i cyna, znaki producenta, nudne i formalne dowody.
Używane do dużych zamówień żelazo do pieca blastycznego o wysokim stopniu odrzucenia i niesprawności worka.
Współlokalizowane odlewanie, nudy, wagony, amunicja, przechowywanie i dowód pod odrębnymi gangami i pasywami.
Dodatek kontrolny, warstwy polędwicowe, wzmocnienie, otwory wentylacyjne, karmienie i suszenie.
Ważyć i zarządzać tankowania stopu lub żelaza, temperatura pieca, żużla, płynność i okna stukania.
Synchronizuj podnoszenie formy, nabijanie, kanały, wylewanie, odwrócenie i chłodzenie kontrolowane.
Połącz blowhole, skurcz, zimny zamek, rdzeń przesunięcia i niepowodzenie partii odlewu.
Instytucje, doświadczenie, patronat i możliwość kształtowały trasę każdej osoby.
Zacznij od polędwictwa, paliwa, obchodzenia się z nim, suszenia, czyszczenia i ucieczki z dyscypliny.
Posiadanie formy, metalowy ładunek lub małe uzbrojenie.
Podłącz wzór, formę, stopienie, pit i odlew do odpowiedzialnej partii.
Proces kontroli, kontrakt, zakład, ludzie, związek akceptacji i odpowiedzialność za wypadki.
Władza zbrojeniowa lub projektant stały wzór, kaliber, długość, wzmacnia, trąbki i docelowa waga. Założyciel Główny interpretował je w formie, ładunki, podgrzewania i polewania; organizatorzy obrobili odlew; oficerowie i strzelcy sprawdzali i wystrzelili go; producenci powozów zbudowali drewniany montaż; sterowiec Master Gunner kontrolował inwentarz, proszek, szkolenie i użycie bojowe.
Jeden arsenał może objąć wszystkie etapy wspólnym zarządzaniem, a prywatne huty żelaza mogą zawierać kilka etapów, ale "producent broni" nie powinien usuwać odpowiedzialności. Zapytaj, kto posiadał awarię topnienia i formy, geometrię, autorytet akceptacji i operacje na pokładzie statku.
Broń gładkolufowa była powszechnie klasyfikowana według nominalnej masy okrągłego strzału, podczas gdy beczka mogła ważyć tysiące funtów. Wzór regulowany nudy, pościg, wzmacnia, breech, kaganiec, kaskadera i trąbki. Służba marynarki wymagała również, aby broń przeszła przez porty, odrzuciła, wbiegła i balansowała na wózku. Założyciel zamienił rysunek lub standardowy kawałek w model o pełnym rozmiarze z dodatkiem do kurczenia i obróbki.
Woolwich obrazy o 1776- 78 pokazać drewniane wzory tranunnion, delfiny, królewski szyfr i ozdoba zastosowana do kompletnego wzoru 24- punder. Ozdoba wyrażała autorytet i mogła nosić twórcę, rok, wagę lub własność, ale każda projekcja skomplikowane formy uwalniania i wentylacji. Zwierciadła koncentryczne, briech dźwiękowy i prawidłowo umieszczone trąby pozostały pierwszorzędnymi.
Tak zwane mosiężne ordandry były często z brązu z blachy. Duży bańka kontrolowany miedź, cyna i wielokrotnego użytku stary-pistolet metal, podczas gdy założyciel zarządzał segregacją, utlenianie i żużla. Brąz był kosztowny, ale łatwo remeltowany, wziął szczegóły powierzchni i był mniej podatny niż kruche żeliwa do nagłej fragmentacji; wyszukane królewskie działa skorzystały z tych cech.
Ogniwo kastowe zależało od wielkich pieców, rud, paliwa i odlewni żelaza. Niższy koszt jednostki uzbrojonych flot z więcej ciężkich broni, ale grafit, żużel, otwory piaskowe, zimne zamknięcia, skurcze i kruche awarii sprawiają, że kontrola procesu krytyczne. Lokalne rudy i węgiel drzewny lub cola praktyka zmieniła wyniki. Żaden uniwersalny przepis stopu lub bronze- dobry / żelazny-zła hierarchia pasuje do całego okresu.
Formy kształtowały model pistoletu na wrzecionie lub ramy obrotowej, szczotkując wielokrotne warstwy drobno mielonej, ogniotrwałej gliny i piasku jako płata. Woolwich obrazy rejestrują uzwojenia konopi, nietoperze gliny, zewnętrzne drewniane listwy i obręcze żelaza. Forma została wypieczona, wycięta wrzeciono i wzór, a także wykończona ubytkami, wtyczką do kaskadła i detalami wewnętrznymi.
Wyciągi, biegacze, głowica podająca i wentylatory powietrzne sterowane napełnianiem. Gaz w pułapce tworzy przekwity, przerywany lub chłodzony przepływ powoduje zamknięcie się zimnego powietrza i nieodpowiednie spożycie ubytków kurczących się w lewo. Grafit poprawił powierzchnię odlewu, ale nie mógł naprawić złej struktury. Pozostałość wilgoci przeniknęła do pary przeciw stopionemu metalowi i mogła rzucić metalem i pleśnią przez odlewnię.
Ukończona forma została podniesiona do otworu odlewniczego i uderzona ziemią w warstwach pod ciśnieniem ton metalu. Forma Cascabel, beczka, głowica karmąca i kanały były dostosowane do kierunku odlewania. Pustki w pobliżu wód gruntowych wymagały drenażu i pompowania. Przed przygotowaniem pieca trzeba było zakończyć podnoszenie, uszczelnienie, nabijanie i pieczenie kanałowe.
Przy stukaniu, mistrz zsynchronizowany uwalnianie metalu, kadzie lub kanały, kontroli żużla, porządku przepływu i pasów ucieczki. Zimny topniejący nie wypełnił się; nadmiar ciepła zachęcał do erozji, gazu lub segregacji; gwałtowny przepływ przeszkoleny żużel i powietrze, powolne przepływ zamarzł wcześnie. Gruby breech i cieńsze pościg następnie chłodzony pod kontrolą, ponieważ przedwczesne pęknięcie lub lokalne tłumienie zablokowane naprężenia termiczne w broni.
Rdzeń pokryty warstwą lub newela może rzucić okołodziobową dziurę do późniejszego rozdrabniania. Podstawowa ekscentryczność pozostawiła jedną ściankę cienką, a podpory i otwory nieprzezroczyste stworzyły słabości. W późniejszym XVIII wieku Verbruggens w Woolwich i inni producenci rozszerzyli odlew stały, a następnie poziome zanurzenie: odlewanie obraca się wokół pręta wiercącego osi mocowanej dla prostszego, bardziej powtarzalnego otworu.
Odlewanie stałe zmniejszyło bezpośrednie zakłócenia rdzenia przy otworu, ale wymagało większej mocy, bezpiecznego montażu, czasu i usuniętego metalu; nie wyeliminował wewnętrznego skurczu lub segregacji. Nudne ręce również zaadresowane do lufy, wentylacji, trąbki lub odniesienia i określone środek ciężkości. Historyczna Anglia identyfikuje nudną wieżę Woolwich, a rysunki RMG pokazują młyn, łącząc dwa odrębne etapy specjalistyczne.
Po usunięciu pleśni, pryzmat, głowicy podającej i błysku pracownicy badali powierzchnię, trąbki, kaskabel i widoczną ubytek. Po zanurzeniu były mierniki kalibru, prostoty, ściany i pozycji. W aktach Woolwich pokazano badanie świec z nudy; brytyjski osiemdziesiąty stulecie dowód nazwy Desaguliers 'instrument dla prostoty i wewnętrznych wad. Skala belki służyła jako ładunek, wykończona waga i środek ciężkości.
Ostateczny dowód, że ogień należał zwykle do przyjęcia broni, a nie samocertyfikacji przez założyciela. Przedstawienie zostało ponownie zbadane pod kątem pęknięcia, zniekształceń, otworu i otworu wentylacyjnego przed przyjęciem. Zapisy Davida Tannera zawierają kawałki pęknięcia, złe trąby, wady wewnętrzne i rzekome ukryte wtyczki, pokazujące, dlaczego znak i powierzchnia nie mogły zastąpić niezależnego dowodu. Zmieniono zasady pobierania opłat i pobierania próbek, więc żaden stały dowód wielokrotności nie należy do całej ery.
Furnace stawiały czoła promieniowemu ciepłu, rozprysku, tlenku węgla, oparów i wylotowi; wybuchy pary w rękach pit, niestabilne wyładowania i zablokowane wyjścia; grabieżcy przesunęli wielotonowe formy i działa; drążki pracowały obok masy obrotowej, chipów i napędów. Zabójcza eksplozja Moorfields z 1716 roku pomogła w przyspieszeniu budowy Królewskiej Odlewni Brass w Woolwich.
Gundedukcja była również zawieraniem kontraktów wojennych. Nagłe zapotrzebowanie na napięty metal dostaw, odrzucony dowód zniszczone wartości partii i reputacji, i niedobór kuszony wątpliwe złom. Mistrz oddzielił zwroty, nagrane upały i odlewy, strzeżone wzory, zaplanowane długie cykle pieca i uniemożliwiał naprawy harmonogramu z ukrytymi wadami.
Wejście może być wykonane poprzez odlewanie dzwonków, odlewanie brązu lub żelaza, formowanie, piec lub sklep wzorcowy. Uczę się pielęgnacji, wzmacniania, suszenia, ładowania i czyszczenia przed małymi pistoletami lub zaprawy i piecem. Główny model odpowiedzialności, forma, pit, topnienie, polewanie, chłodzenie, nudne przekazanie i rekord dowodów.
Jan i Pieter Verbruggen zostali wspólnymi założycielami Master Founders w Woolwich w 1770 roku, a Pieter służył później sam. Ich kariery pokazują siłę projektowania maszyn, ponadnarodowej rekrutacji i patronatu państwa. Założyciel mógłby zostać właścicielem robót budowlanych, wykonawcą lub nadzorcą, ale tym samym nie wszedł w sukcesję okrętu wojennego.
career.naval-cannon-founder
Założyciel zorganizował modele i formy beczek, ładunki metalowe, piece, odlewy i odlewy, sterowanie formierki, piecyków i pracy odlewniczej.
Nie. Założyciel zrobił beczki na brzeg; mistrz Gunner trzymał broń i proch i wyszkolonych załogi na pokładzie. Nudność, praca w powozie i niezależny dowód może być ponownie oddzielony.
I to i to. Ich mieszanka zmieniła się ze stanem, datą, rodzajem broni, zasobami i kosztami. Brąz był kosztowny i nadawał się do recyklingu; żeliwo było tańsze, ale wymagało ścisłej kontroli wad wewnętrznych.
Solidne nudne uniknął wyparcia rdzenia bezpośrednio tworząc nierówne ściany i mógł produkować prostsze, bardziej regularne otwory, kosztem energii, czasu i usunięte metal.
Woda kontaktująca się ze stopionym brązem lub żelazem przeniknęła do pary wysokociśnieniowej, powodując gwałtowny rozprysk lub eksplozję formy. Suszenie również zmniejszyło wady gazowe.
Został oczyszczony, zważony, zbadana wewnętrznie, a następnie poddany odpalaniu i innej inspekcji. Ładunek, pobieranie próbek i znaki różnią się według uprawnień i daty.