EINGABE
→Spezifikation lesen und Eisen zuweisen
Bestätigen Sie Typ, Zielgewicht, Muster, Balkenqualität und Lagerschnittstelle.
Ein echtes Age of Sail Karriere-Dossier · 31
Anchor Smith · Anchorsmith · Master Anchor Smith
Der Spezialist, der viele Schmiedeeisenstangen und viele Menschen in einen vertrauenswürdigen Anker verwandelt hat.
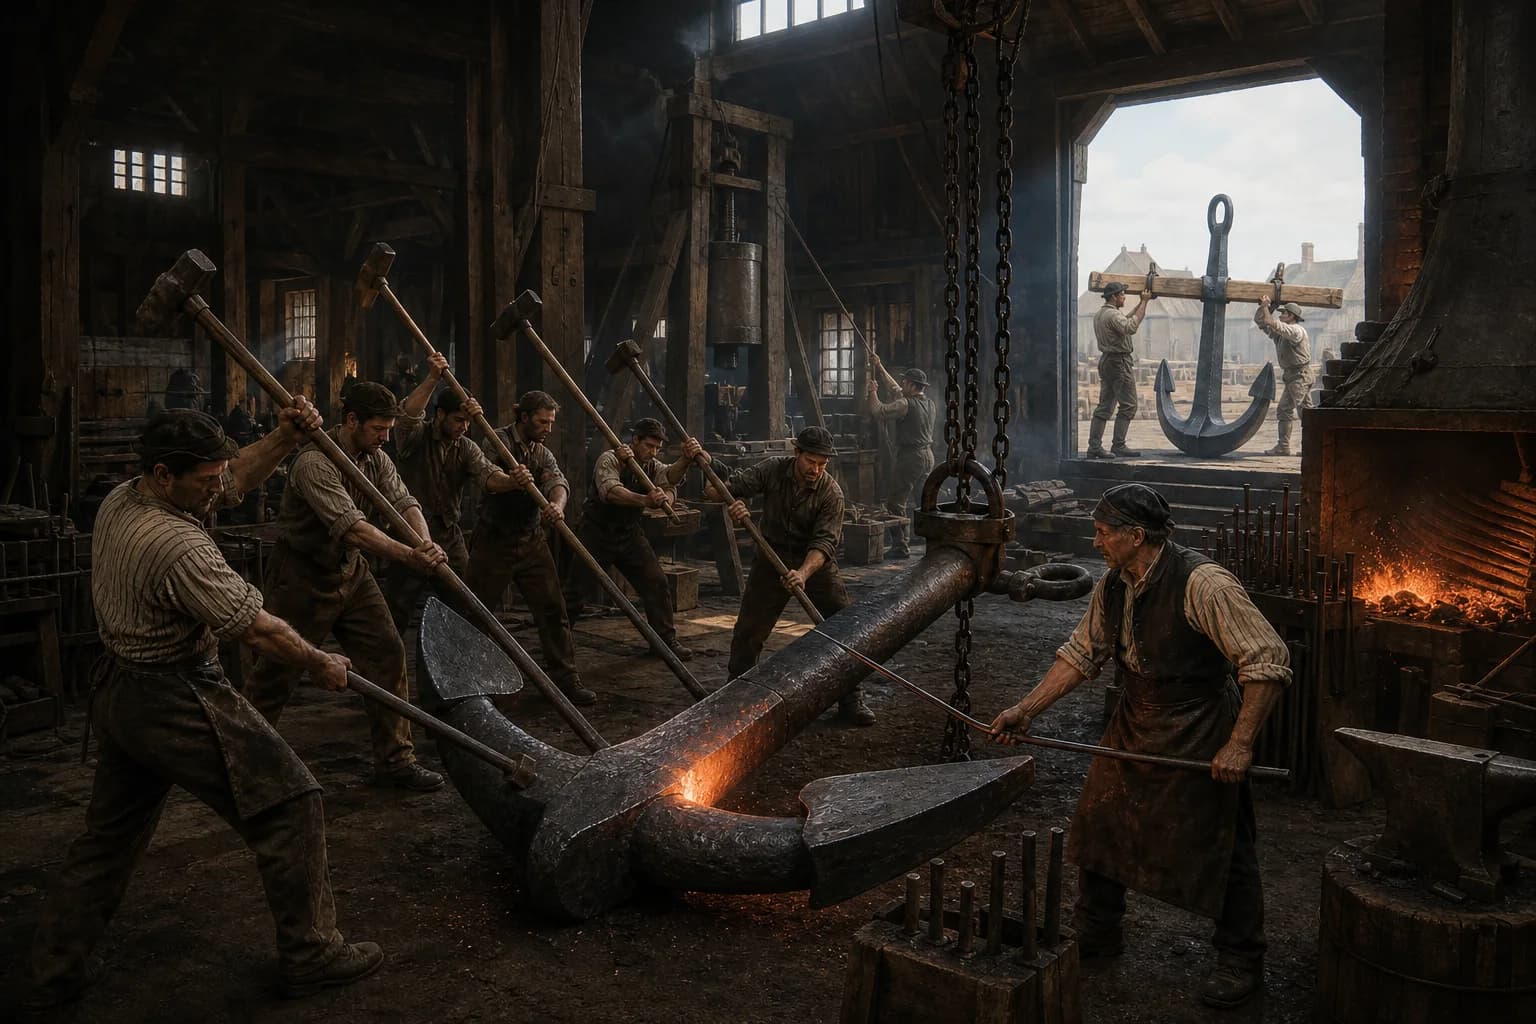
Ein Ankerschmied war ein Schwereisenspezialist, der die Schmiedebande organisierte, die die Anker der Schiffe herstellte und reparierte. Ein traditioneller Stockanker wurde nicht ganz in eine Form gegossen. Sein Schaft wurde aus vielen Stangen aus zähem Schmiedeeisen erhitzt, gebündelt und geschmiedet gebaut; Arme, Palmen oder Egel und Ring wurden separat gebildet und an Schalschweißnähten verbunden. Ein Bestand von zwei Eichenbalken wurde von Holzarbeitern mit Bolzen, Baumnägeln und Eisenreifen quer zu den Armen versehen. Der Meister Anchor Smith übersetzte Gefäß, Ankertyp und vorgeschriebenes Gewicht in die Proportionen von Trend, Schaft, Armen, Hals, Rechnungen und Ring, dann kontrollierte Hitze, Drehen, Heben, Hammerrhythmus und Inspektion. Ein allgemeiner Schiffsschmied machte eine viel breitere Palette von kleineren Beschlägen, ein Kabelschmied, der auf die Eisenketten spezialisiert war, die sich im 19. Jahrhundert ausdehnten, und ein Kanonengründer geschmolzen und gegossen. Die Organisation variierte, so dass sich diese Seite auf europäische und nordamerikanische Beweise aus dem späten siebzehnten bis zur ersten Hälfte des neunzehnten Jahrhunderts konzentriert.
Informationen kommen, Urteilsformen und die Arbeit geht durch eine vollständige Uhr weiter.
Bestätigen Sie Typ, Zielgewicht, Muster, Balkenqualität und Lagerschnittstelle.
Machen Sie Schaftstapel, Arme, Handflächen und Ring separat, während Sie die richtigen Schals erhalten.
Synchronisieren Herd, Tackle, Drehen und Schläge, um Palmen, Arme, Krone und Ring zu verbinden.
Skalierung entfernen, wiegen, Geometrie und Schweißnähte überprüfen und Holzbestand und Kabelschnittstelle anpassen.
Verlassen Sie sich auf Schlittenrhythmus, Ketten, Hebel und fallende Gewichte wie Herkules und Affe für großartige Schweißnähte.
Gebrauchte Blasmaschinen, Kipphämmer, Hebewerk und geteilte Stationen für Wärme, Stoß und Leistung.
Untersuchte Hals, Handfläche, Ring und Biegen, wählte dann lokale Schal Reparatur, Wiederauffälschen oder Verurteilung.
Bringen Sie den Kern eines Stangenstapels zur Schweißwärme und konsolidieren Sie ihn, bevor die Nutzwärme verschwindet.
Übersetzen Sie Gewicht und Muster in Trend, Schaft, Arme, Handflächen, Ring und Lager Schnittstellen.
Sequenzherd, Heben, Drehen, Stürmer und angetriebener Hammer mit sicheren Positionen.
Verwenden Sie Oberfläche, Notiz, Verformung, Kühlrisse und Serviceschäden, um reparierbare und tödliche Schweißnähte zu beurteilen.
Institutionen, Erfahrung, Schirmherrschaft und Möglichkeiten prägten die Route jeder Person.
Lernen Sie Position, Kraftstoff, Handhabung, Hammerrhythmus und Feuerlesen.
Komplette Ringe, Bügel, kleine Schals und Kedge-Komponenten.
Eigener Arm, Palme und Schaft heizt und leiten eine Hammerbande.
Kontrollmuster, Materialvertrag, Banden, Maschinen, Akzeptanz und Unfallhaftung.
Ein Anker konzentrierte die Sicherheit eines Schiffes in ein paar massive Schweißnähte. Eine 1820 US-Marine-Yard Rückkehr zählte Ankerschmiede getrennt von Schmieden und von Kabel- und Cabo-Schmied. Schiffsschmiede machten Bolzen, Nägel, Riemen, Reifen, Stecknadeln, Zäune und allgemeine Armaturen; Gründer gossen geschmolzenes Metall; Ankerschmiede spezialisiert auf Heizung, Stapeln, Schmiedeschweißen und Setzen großer Schmiedeeisenmassen.
Ein kleiner Hafenmeister-Schmied konnte Anker und verschiedene Reparaturen akzeptieren, während ein Unternehmen Anker-, Kettenkabel- und Gießereiabteilungen besitzen konnte. Die sinnvolle Grenze liegt in Prozess, Werk, Bandenorganisation und Haftung, nicht in jedem Hafen eine identische Berufsbezeichnung.
Ende des 18. Jahrhunderts unterschieden sich britische Quellen von Blättern, besten Bower- und kleinen Bowerankern, kleineren Bach- und Kedgeankern und Bootsrapnellen. Namen, Ergänzungen und Gewichte änderten sich mit Marine, Handelsregel, Tonnage und Datum, aber der Meister benötigte ein Zielgewicht und Muster, bevor er Bars, Hitzen, Schweißstufen und Ganggröße berechnete.
Stahl nutzte den Trend als eine regierende Dimension: Armlänge von Hals bis Schnabel wurde auf den Schaft übertragen, von dem Schaft- und Ringpositionen folgten. Shank, Quadrat, Auge, Krone, Hals, Arm, Palme oder Fluke, Bill, Ring und Stock waren nicht antiquarische Vokabular; sie waren die Schnittstellen, durch die der Anker mit Kabel verbunden, drehte sich und in den Boden.
Stahl spezifiziert viele lange Stangen des besten zähen Eisens, gut zusammengeschmiedet. Die Werkstatt wählte Material weder zu weich noch spröde, reinigte und montierte Stangen, hielt den Stapel, erhitzte ihn dann und schweißte ihn Abschnitt für Abschnitt. Zunehmende Masse beschränkte, wie viel gleichmäßig erhitzt und vor dem Abkühlen geschlagen werden konnte.
Schmiedeeisen trug bereits Schlackenstringer, und ein aufgebauter Schaft fügte absichtliche Schweißschnittstellen hinzu. Ein kalter oder ungeschweißter Kern folgte unzureichender Hitze; Überhitzung verbrannte die Oberfläche; Schläge, die nur die Haut konsolidierten, konnten ein schwaches Zentrum verbergen. Der Master las Farbe, Funken, Oberflächenfluss, Hammernote und Verformung, unterstützt durch Kontinuität zwischen den Hitzen und nicht nur Farbe.
Kein einsamer Schmied hielt einen großen Schaft an einem Häuschenboss. Kragen und Kette trugen Arbeit zwischen Herd und Amboss; Portier, Querstäbe und Bindeeisen gaben Drehhebel; der Vorarbeiter nannte Position und Rhythmus, während Hammermänner langbehandelte Schlitten abwechselten. Ein falscher Schlaganfall gefährdete Werkzeuge, Ketten und Nachbarn.
Stahl nannte Anker machen eine sehr mühsame Beschäftigung und beschrieb Herkules und Affen Maschinen: ein etwa 400 Pfund fallendes Gewicht für das Begradigen von Schäften und Schweißen von Handflächen und Armen, und ein etwa 200 Pfund horizontal hängenden Ramm für das Setzen von Armen. Woolwichs Ankerschmiede von 1814 bis 1816 verwendete drei Dampfmaschinen zum Blasen und fünf Kipphämmer. Die Leistung erhöhte die Hitze und den Aufprall, ohne die Entscheidungen des Meisters über Sequenz, Platzierung und Schweißzustand zu entfernen.
Jeder Arm wurde aus kürzeren hochwertigen Bars gebaut und von der Kehle in Richtung Bill verjüngt. Dicke dreieckige Palmen wurden selbst aus mehreren Stücken geschmiedet und auf Sitze in den Armen geschlossen. Die beiden Armtücher trafen dann auf den Schafttücher um die Krone. Armwinkel, Palmenfläche, Bill und Krone bestimmten, wie sich der Anker drehte, in den Boden eindrang und die Kabellast zum Schaft zurückbrachte.
Ein circa-1750 Admiralty Pattern Anker an Royal Museums Greenwich hat eine spitze Krone und scharfen Arm-Schank-Winkel mit der frühen Form verbunden; das Museum stellt fest, dass solche Anker häufig an der Kehle versagt und zur Reparatur zurückgegeben. Spätere Verbesserung suchte Haltekraft und einen weniger destruktiven Übergang sowie Nenngewicht. Geometrie und Schweißqualität sind daher wichtiger als eine einfache Statistik mit "schwereren Ankern".
Der Ring wurde separat geschmiedet, durch ein Stanzauge am Schaftkopf hindurchgeführt und zugeschweißt. Abgerundete Augenkanten reduzierten den Schaden, als sich der Ring bewegte. Eine Seil- oder Kettenabteilung befestigte das Kabel, so dass Abschnitt, Durchmesser, Schweißung und Freiheit alle den nachgelagerten Gebrauch befriedigen mussten. Eisenkette im neunzehnten Jahrhundert erweitert; Hanfkabel bleibt die richtige Standard für viele frühere Einstellungen.
Ein herkömmlicher Holzbestand bestand aus zwei sich verjüngenden Eichenbalken um den Schaft herum, die durch Bolzen, Baumnägel und vier Eisenbügel quer zu den Palmen befestigt waren. Der Ankerschmied lieferte Muttern, Reifen, Bolzen und Abmessungen, während Schiffswrights, Schreiner oder spezialisierte Holzarbeiter Holz zubereiteten. Der Stock rollte den gelandeten Anker, so dass ein Fluch beißen konnte; es war kein Eisenbalken, der in einem Guss mit dem Körper gegossen wurde.
Nach der Entfernung des Skalensteins überprüften die Inspektoren die Geradheit des Schafts, die Form und den Winkel des passenden Arms, die fairen Handflächen, das Ringauge, die Muttern und das vorgeschriebene Gewicht, während sie Schals nach Öffnungen, Mulden, abnormen Noten und Kühlrissen suchten. Stahls Forderung, dass die Arbeit glatt, fair und gleichmäßig war funktional: regelmäßige Oberflächen ausgesetzt ungleichmäßige Verformung und hässliche Schweißnaht.
Das gesetzliche Beweisregime des späten 19. Jahrhunderts kann nicht auf jede Werkstatt von 1700 projiziert werden. Vergleichende Versuche, Proof-Maschinen, Dehnungstabellen und Zertifikate wuchsen im 19. Jahrhundert; circa 1830 Handelskarten im Archiv des Science Museum beworben Anker- und Kettengewichte und sogar Testmaschinen. Frühere Annahme gemischte Spezifikation, überwachter Prozess, Gewicht, visuelle oder klingende Inspektion, Probenahme und Service-Feedback.
Starke Explosion und Kraftstoff fuhren Skala und Funken durch die Schmiede, während Schlitten, Hebeketten, Fallgewichte, Hebel und Tonnen Eisen auf einer Station konvergierten. Verbrennungen, Dämpfe, Hörschäden, abgelöste Hammerköpfe, ausgefallene Anpackungen, Rollenarbeiten, Quetschen und ermüdungsbedingte Fehlzeiten waren Routinegefahren. Große Boden-Capstans, die bei Devonport aufgezeichnet wurden, zeigen den festen mechanischen Vorteil, der erforderlich ist, um schweres Eisen zu biegen und zu positionieren.
Qualitätsrisiko ging weiter. Man ließ Hitze aus, ein verkürztes Einweichen vor der Flut oder zweifelhaftes Eisen, das hinzugefügt wurde, um Gewicht zu erreichen, konnte aus dem Tor herausgehen und in einem Sturm brechen. Ein verantwortlicher Laden verfolgte Eisencharge, Hitzesequenz, Hammergang, Endgewicht und Nacharbeit; Der Meister schützte die Belegschaft und widersetzte sich dem Zeitplandruck von Eigentümer, Hof oder Flotte.
Der Eintritt könnte Smiths Arbeiter, Balghand, Stürmer oder Schmiedlehrling sein. Ein Arbeiter lernte Rhythmus, Handhabung, Feuerlesen und kleine Schalarbeit vor Palmen, Ringen, Armabschnitten und kleinen Kedges. Planung der Stangenstapel, Schweißauftrag, Hammerpositionen und Hebeschema, dann das Ergebnis akzeptieren, markiert Vorarbeiter oder Meister Verantwortung.
Dampfblasen, Kipphämmer, Walzeisen und die Kettenkabelindustrie bewegten den Handel in Richtung großer Fabriken im neunzehnten Jahrhundert; Titel konnten Vorarbeiterfälscher, Ankerhersteller oder Schwerschmied werden. Das ältere Wissen blieb bestehen: Das Zentrum eines riesigen Abschnitts richtig zu erhitzen, die Verformung zu kontrollieren und den Schweißschluss zu beurteilen, blieben schwer zu schmiedende Entscheidungen.
career.anchor-smith
Ein Ankerschmied war ein schwerer Schmiedeeisenspezialist, der Stangen zusammenbaute, Hitzenähte kontrollierte und Schmiedeschweißnähte, Hebe- und Hammermannschaften leitete, den Anker formte und kritische Verbindungen akzeptierte oder reparierte.
Ein typischer schmiedeeiserner Stockanker aus dem 18. Jahrhundert war es nicht. Shank, Arme, Palmen und Ring wurden getrennt von Stangen oder Platten gebaut und durch Schmiedeschweißen verbunden.
Ein Schiffsschmied machte breite Paletten von Bolzen, Riemen, Reifen und Scharnieren. Der Ankerschmied spezialisierte sich auf Ankerproportionen, massive Handhabung, Bandenschweißen und seine Sicherheitshaftung, obwohl kleine Geschäfte Arbeit kombinieren konnten.
Einige Firmen betrieben beide Abteilungen, aber Kabel- oder Kettenschmieden könnte ein separater Handel sein. Eisenkabel erweitert hauptsächlich im neunzehnten Jahrhundert; frühere Anker allgemein verwendetes Hanfkabel.
Quer zu den Armen montiert, rollte er einen Anker auf dem Boden, so dass ein Fluke nach unten zeigte und eindringen konnte. Es waren gewöhnlich zwei Eichenbalken, die durch Bolzen, Baumnägel und Eisenbügel gesichert waren.
Zu den Risiken gehörten unvollständiges Schweißen innerhalb von Spundeisen, Arm-Schank-Kehle und Krone, Palmgelenke und Ringschweißung, zusammengesetzt durch weiches, sprödes oder überhitztes Eisen und asymmetrische Geometrie.