EINGABE
→Reconcil-Muster und Metall
Einstellen von Kaliber, Gewicht, Zuschläge, Ladung, Wärme und Arbeit.
Ein echtes Age of Sail Karriere-Dossier · 32
Gun Founder · Cannon Founder · Master Founder
Der Spezialist, der eine Schmelze, eine Form und eine irreversible verwandelte, strömte in ein drucktragendes Waffenrohr.
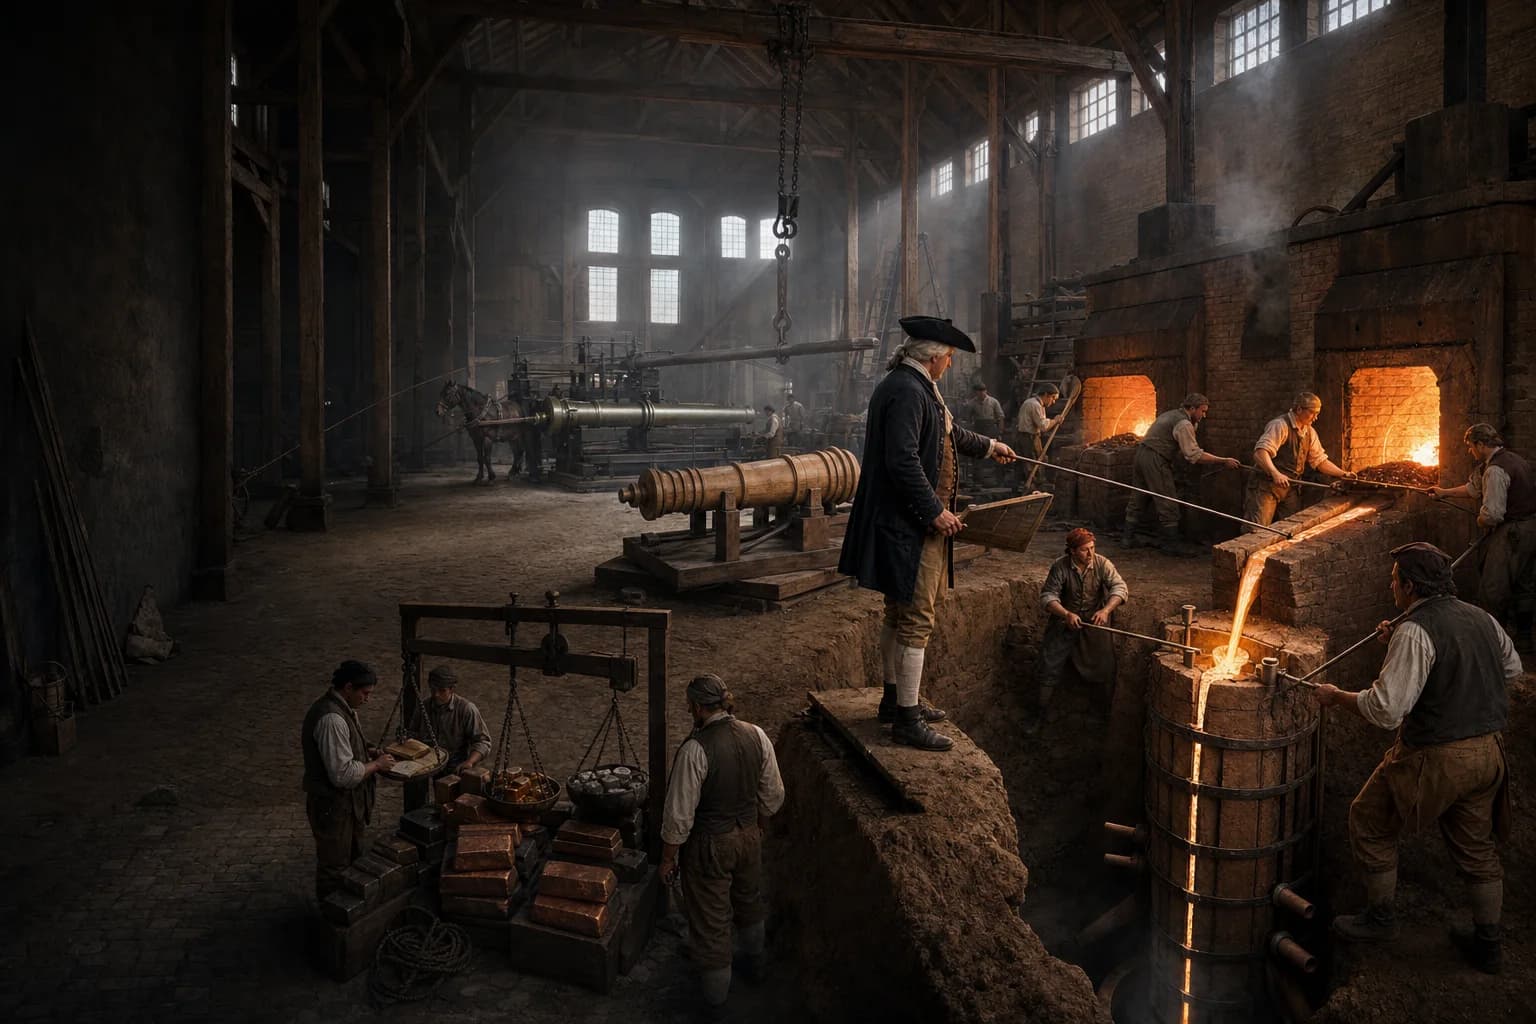
Ein Marinekanonengründer übersetzte ein Kampfmittelmuster, Kaliber und Zielgewicht in ein drucktragendes Gewehrrohr. Der Meistergründer organisierte Mustermacher, Former, Ofenmänner, Lenker und Arbeiter. Ein vollständiges Pistolenmodell auf einem Drehrahmen erhielt Zapfen, Kaszabel und Ziermuster; Lehmschichten wurden aufgetragen, mit Hanf- oder Holzlatten verstärkt, gebacken, geöffnet und mit Lüftungsöffnungen und Läufern ausgestattet. Kupfer, Zinn, Altwaffenmetall oder Eisen wurden gewogen, geschmolzen und in eine trockene Form gegossen, die in einer Gießgrube vergraben wurde. Nach Abkühlen und Ausbrechen wurde der Guss gereinigt, gewogen und vor einer Bohrmühle auf Blaslöcher und Schrumpfung untersucht, Bohrung, Entlüftungs- und Referenzflächen bearbeitet. Das Ordnance-Personal vermessen, inspiziert und feuerte es dann. Der Gründer war nicht der Schiffsmeister Gunner, der Kutschenbauer, der Pulverarbeiter oder der unabhängige akzeptierende Offizier. Bronze und Gusseisen beinhalteten verschiedene Materialien und Versorgungssysteme, während Hohlguss und solides Bohren nach Zeit und Ort variierten. Dieses Dossier konzentriert sich auf Beweise aus dem sechzehnten bis frühen neunzehnten Jahrhundert, insbesondere aus dem achtzehnten Jahrhundert Woolwich.
Informationen kommen, Urteilsformen und die Arbeit geht durch eine vollständige Uhr weiter.
Einstellen von Kaliber, Gewicht, Zuschläge, Ladung, Wärme und Arbeit.
Vollständiges Modell, Lehmform, Verstärkung, Lüftungsöffnungen, Fütterung und Trocknung.
Wiegen, Schmelzen und Kontrollschlacke, dann eine koordinierte Grubengießen.
Kühlen, reinigen, wiegen und prüfen Sie vor langweiligen und unabhängigen Nachweis.
Zentrierte Standardmuster, teures Kupfer und Zinn, Herstellermarkierungen, langweilige und formale Beweise.
Verwendetes Hochofeneisen für große Aufträge mit hoher Ablehnung und Batchausfallexposition.
Zusammen gelegenes Gießen, Bohren, Wagen, Munition, Lagerung und Beweismaterial unter verschiedenen Banden und Verbindlichkeiten.
Kontrollzulage, Lehmschichten, Verstärkung, Lüftungsöffnungen, Zuführung und Trocknung.
Wiegen und Verwalten von Legierungs- oder Eisenfüllung, Ofentemperatur, Schlacke, Fluidität und Abstichfenster.
Synchronisieren Sie Formenhub, Rammen, Kanäle, Gießen, Rückzug und kontrollierte Kühlung.
Verbinden Sie Blasloch, Schrumpfung, Kaltverschluss, Kernverschiebung und Nachweisfehler mit einer Gießcharge.
Institutionen, Erfahrung, Schirmherrschaft und Möglichkeiten prägten die Route jeder Person.
Beginnen Sie mit Lehm, Kraftstoff, Handhabung, Trocknung, Reinigung und Fluchtdisziplin.
Besitzen Sie eine Formbühne, eine Metallladung oder eine kleine Kampfmittel.
Verbinden Sie Muster, Form, Schmelze, Grube und Gießbuch zu einer verantwortlichen Charge.
Kontrollprozess, Vertrag, Werk, Menschen, Akzeptanzverhältnis und Unfallhaftung.
Eine Artilleriebehörde oder ein Designer festgelegtes Muster, Kaliber, Länge, Verstärkungen, Zapfen und Zielgewicht. Der Meistergründer interpretierte diese in Form, Ladung, Heizungen und Gießen; Bohrer bearbeiteten das Gussstück; Proofoffiziere und Kanoniere inspizierten und feuerten es; Kutschenbauer bauten die Holzmontage; Der Schiffsmann Master Gunner kontrollierte Inventar, Pulver, Training und Kampfeinsatz.
Ein Arsenal könnte alle Phasen unter gemeinsame Verwaltung stellen und ein privates Eisenwerk könnte mehrere Schritte abschließen, aber "Waffenhersteller" sollte die Haftung nicht löschen. Fragen Sie, wer Eigentümer von Schmelz- und Formfehlern, Bohrungsgeometrie, Annahmebehörde und Bordbetrieb war.
Smoothbore Pistolen wurden allgemein durch nominales rundes Schussgewicht klassifiziert, während das Fass Tausende von Pfund wiegen konnte. Muster regiert bohren, jagen, Verstärkungen, Verschluss, Mündung, Kaszette und Zapfen. Der Marinedienst erforderte weiter, dass die Waffe Häfen passierte, zurückstoßte, einlief und auf einem Wagen balancierte. Der Gründer verwandelte ein Zeichnungs- oder Standardstück in ein Full-Size-Modell mit Schrumpf- und Bearbeitungszulagen.
Woolwich-Bilder von etwa 1776-78 zeigen Holztrunnion-Muster, Delfine, königliche Chiffre und Ornament, die auf ein komplettes 24-Pfünder-Muster angewendet werden. Dekoration drückte Autorität aus und konnte Maker, Jahr, Gewicht oder Besitz tragen, aber jede Projektion komplizierte Formfreigabe und Entlüftung. Koaxialbohrung, Schallverschluss und korrekt platzierte Zapfen blieben primär.
Sogenannte Messing-Geschütze waren gewöhnlich Kupfer-Zinn-Bronze. Eine große Strahlskala kontrollierte Kupfer, Zinn und wiederverwendbares Altwaffenmetall, während der Gründer Segregation, Oxidation und Schlacke verwaltete. Bronze war teuer, aber leicht umgeschmolzen, nahm Oberflächendetails und war weniger anfällig als sprödes Gusseisen für plötzliche Fragmentierung; aufwendige königliche Kanonen nutzten diese Qualitäten.
Die gusseisernen Kampfmittel waren von Hochofen, Erz, Brennstoff und Gießereieisen abhängig. Niedrigere Einheitskosten bewaffnete Flotten mit schwereren Geschützen, aber Graphit, Schlacke, Sandlöcher, kalte Absperrungen, Schrumpfung und spröde Versagen machte Prozesssteuerung kritisch. Lokale Erz- und Holzkohle- oder Kokspraxis veränderte die Ergebnisse. Keine universelle Legierung Rezept oder Bronze-gut / Eisen-schlecht Hierarchie passt die gesamte Periode.
Formteile formten ein Pistolenmodell auf einer Spindel oder einem Drehrahmen, wobei wiederholt Schichten von fein gemahlenem feuerfestem Ton und Sand als Lehm gebürstet wurden. Woolwich-Bilder zeigen Hanfwickel, Tonfledermäuse, äußere Holzlatten und Eisenreifen. Die Form wurde gebacken, Spindel und Muster entfernt und die Hohlräume, der Kaskadenstopfen und die inneren Details fertiggestellt.
Auswurf, Ausläufer, Zufuhrkopf und Belüftungsöffnungen kontrollierte Befüllung. Gefangenes Gas machte Blaslöcher, unterbrochene oder gekühlte Strömung machte kalte Abschlüsse und unzureichende Versorgung linker Schrumpfhöhlen. Graphit verbesserte die Gussoberfläche, konnte aber keine schlechte Struktur reparieren. Restfeuchtigkeit schaltete sich gegen geschmolzenes Metall in Dampf und konnte Metall und Schimmel über die Gießerei werfen.
Die fertige Form wurde in eine Gießgrube gehoben und mit Erde in Schichten gegen den Druck von Tonnen Metall gerammt. Form, Fass, Zuführkopf und Kanäle wurden in Gießrichtung ausgerichtet. Die in der Nähe des Grundwassers gelegenen Gebiete benötigten Entwässerung und Pumpen. Das Heben, Abdichten, Rammen und Kanalbacken musste abgeschlossen werden, bevor der Ofen fertig war.
Beim Abstich synchronisierte der Master Metallfreigabe, Pfannen oder Kanäle, Schlackenkontrolle, Strömungsordnung und Fluchtwege. Eine kalte Schmelze konnte sich nicht füllen; überschüssige Hitze förderte Erosion, Gas oder Segregation; heftiger Fluss mitgerissene Schlacke und Luft, langsamer Fluss erstarrte früh. Dicker Verschluss und dünnere Jagd kühlte dann unter Kontrolle, weil vorzeitiger Ausbruch oder lokales Löschen thermische Belastung in die Waffe einschlossen.
Ein mit Ton bedeckter Kern oder ein Neuel könnte eine ungefähre Hohlform für die spätere Reibung werfen. Die Kernexzentrizität ließ eine Wand dünn, während Stützen und Verunreinigungen in der Nähe von Bohrungen Schwächen verursachten. Im späteren achtzehnten Jahrhundert die Verbruggens in Woolwich und andere Hersteller erweiterten massiven Guss von horizontalen Bohren gefolgt: das Gussstück um eine festachsenfeste Bohrstange für eine geradere, mehr wiederholbare Bohrung gedreht.
Festguss reduzierte die direkte Kernstörung an der Bohrung, verlangte jedoch mehr Leistung, sichere Montage, Zeit und entferntes Metall; es beseitigte keine interne Schrumpfung oder Segregation. Bohrende Hände befassten sich auch mit Mündung, Entlüftung, Zapfen oder Referenzen und bestimmten Schwerpunkten. Das historische England identifiziert Woolwichs langweiligen Turm und die RMG-Zeichnungen zeigen die Mühle und verbinden zwei verschiedene Spezialbühnen.
Nach Entfernen von Schimmel, Anguss, Futterkopf und Blitz untersuchten die Arbeiter Oberfläche, Zapfen, Kämme und sichtbare Hohlräume. Auf die Bohrung folgten Messgeräte für Kaliber, Geradheit, Wand und Position. Die Woolwich-Aufzeichnung zeigt Kerzenuntersuchung einer Bohrung; britische Beweise aus dem 18. Jahrhundert nennen Desaguliers 'Instrument für Geradheit und innere Defekte. Die Strahlskala diente Ladung, fertiges Gewicht und Schwerpunkt.
Endgültiges Beweisfeuern gehörte normalerweise zur Waffenannahme, nicht zur Selbstzertifizierung durch den Gründer. Das Stück wurde vor der Annahme erneut auf Risse, Verzerrungen, Bohrung und Entlüftung untersucht. David Tanners Aufzeichnungen enthalten geplatzte Stücke, schlechte Zapfen, innere Defekte und angebliche versteckte Stecker, die zeigen, warum Markierung und Oberfläche keinen unabhängigen Beweis ersetzen konnten. Die Regeln für die Ladung und die Probenahme haben sich geändert, so dass kein fester Beweismultiplikator zur gesamten Ära gehört.
Die Besatzungen der Ofenanlagen waren mit Strahlungswärme, Spritzer, Kohlenmonoxid, Dämpfen und Ausbruch konfrontiert; mit den Grubenhänden konfrontierte Dampfexplosionen, instabiles Rammen und blockierte Ausgänge; Rigger bewegten Mehrtonnenformen und Pistolen; Bohrer, die neben rotierenden Massen, Späne und Antrieben arbeiteten. Die tödliche Moorfields-Gunstfundexplosion von 1716 trug dazu bei, die staatlich errichtete Royal Brass Foundry in Woolwich anzuregen.
Gunfounding war auch Kriegskontraktion. Plötzliche Nachfrage belastet Metallversorgung, abgelehnte Beweise zerstört Batch-Wert und Ruf, und Mangel versucht zweifelhaften Schrott. Der Meister trennte Rückläufe, registrierte Hitzen und Gussteile, bewachte Muster, plante lange Ofenzyklen und verhinderte, dass Reparaturen zu versteckten Defekten wurden.
Der Eintritt könnte durch Glockengründung, Bronze- oder Eisenguss, Formgebung, Ofenarbeiten oder die Musterwerkstatt erfolgen. Die Auszubildenden lernten Lehm, Verstärkung, Trocknen, Aufladen und Reinigen vor kleinen Pistolen- oder Mörserformen und einem Ofen. Master Verantwortung integrierte Modell, Form, Grube, Schmelze, Gießen, Kühlen, langweilige Übergabe und Korrekturaufzeichnung.
Jan und Pieter Verbruggen wurden 1770 gemeinsame Meistergründer in Woolwich, und Pieter diente später allein. Ihre Karrieren zeigen die Kraft des Maschinendesigns, der transnationalen Rekrutierung und der staatlichen Schirmherrschaft. Ein Gründer konnte Werkseigentümer, Kampfmittelunternehmer oder Superintendent werden, trat aber nicht in die Befehlsfolge eines Kriegsschiffes ein.
career.naval-cannon-founder
Der Gründer organisierte Barrelmuster und Formen, Metallladung, Öfen, Gießgrube und Gießqualität, Regie von Formern, Ofenmännern und Gießarbeitern.
Nein. Der Gründer machte Fässer an Land; der Meister Gunner hielt Gewehre und Pulver und trainierte Besatzungen an Bord. Bohren, Wagenarbeit und unabhängiges Proofen könnten wieder getrennt werden.
Beides. Ihre Mischung änderte sich mit Staat, Datum, Waffentyp, Ressourcen und Kosten. Bronze war teuer und recycelbar; Gusseisen war billiger, verlangte aber eine strenge Kontrolle der internen Defekte.
Solide Bohrungen vermieden einen verschobenen Kern direkt unebene Wände zu schaffen und könnte eine geradere, regelmäßigere Bohrung, auf Kosten der Leistung, Zeit und entfernte Metall zu erzeugen.
Wasserkontaktierende geschmolzene Bronze oder Eisen blitzten in Hochdruckdampf und verursachten heftiges Spritzern oder eine Schimmelpilzexplosion. Durch das Trocknen wurden auch Gasfehler reduziert.
Es wurde gereinigt, gewogen, gemessen und intern untersucht, dann dem waffensicheren Beschuss und einer weiteren Inspektion unterzogen. Ladung, Probenahme und Markierungen nach Behörde und Datum.