サインイン
→ドレスと重量
ショートから長い麻を分離し、バッチとプロセス量を確立します。
セールキャリアの年齢は、 · 29
Ropemaker · Rope Maker · Cordwainer (historical contexts)
数千本の繊維を、オプポーズターンでトレース可能なロードベアリングメンバーに施錠したワーカー。
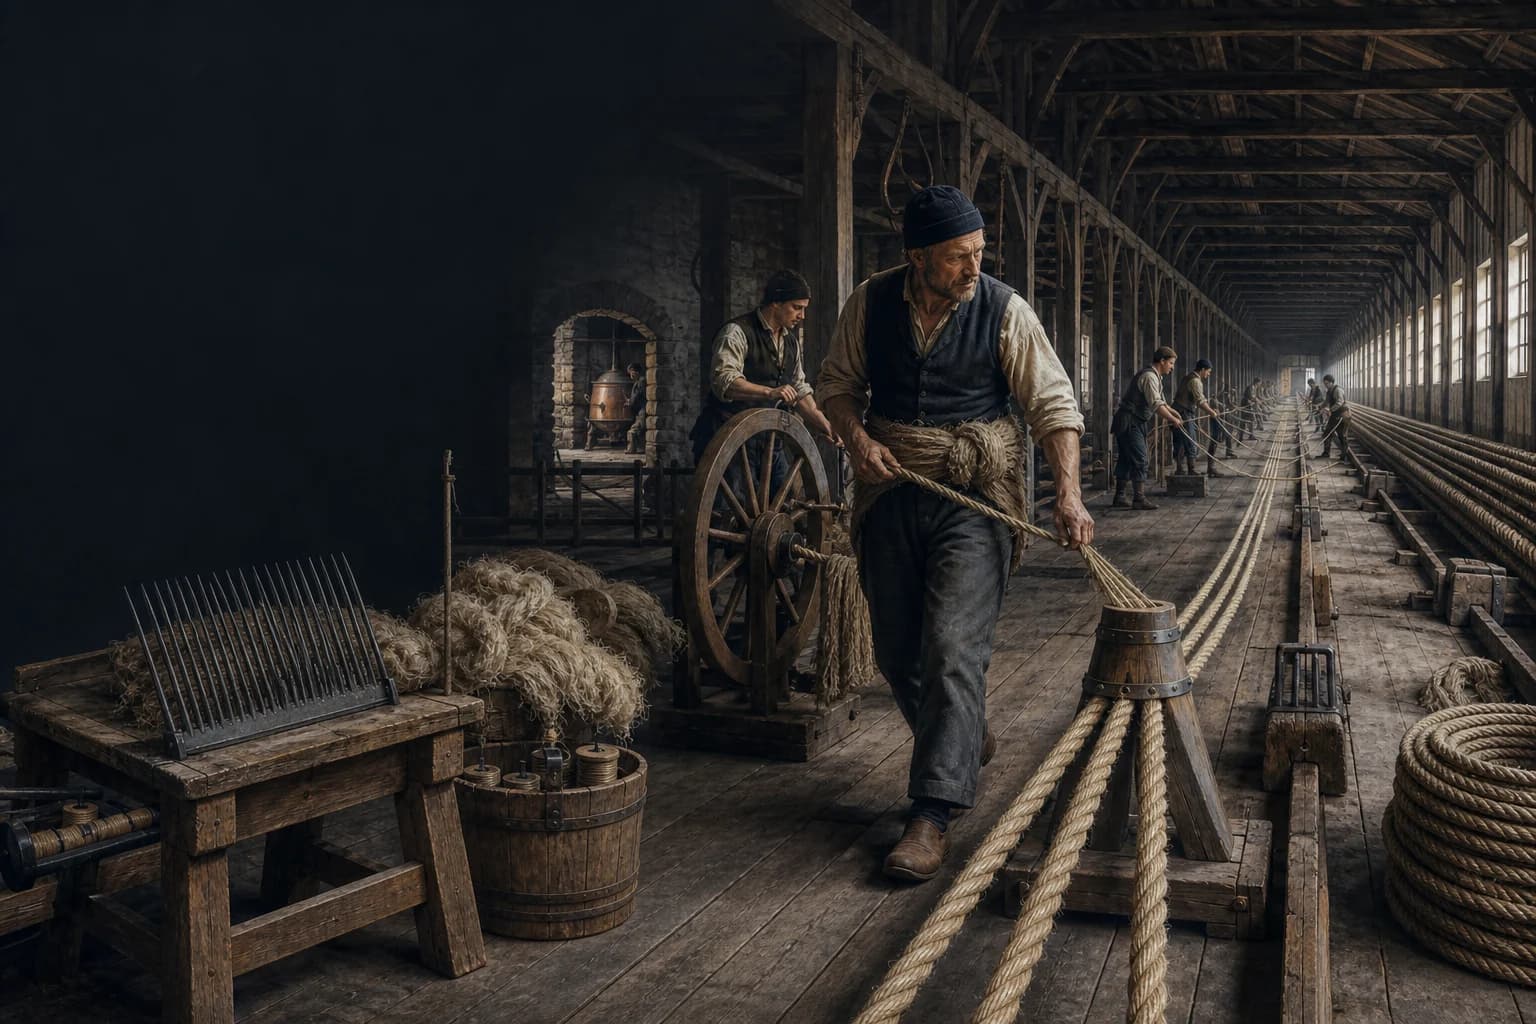
ロープメーカーは、ロープヤードやロープウォークで働き、麻やその他の長い繊維を所定のコーデに変えました。 ハッチラーは、長い鉄の歯に繊維を配合、整列、クリアした。 回転ホックに麻を供給しながら、背後を歩くスピナー、糸のサイズとねじれを制御する。 糸は、ターケトルを通過し、乾燥し、ギャングを糸に撚り合わせ、反対方向にそれらのストランドを安定したロープに閉じました。 3本のストランドは直接一般に作られてホザー レイド ロープを閉めました; 3つの既にレイド ロープは再びケーブル レイド ロープを閉めました。 マスターロープメーカーは、材料、仕様、出力、品質を制御しました。 リグガー、ボートスワイン、クルーが切り替わり、供給、インストール、および製品船の維持。 ファイバと機械化が変化するので、このページは、その主な証拠ウィンドウとして、イギリスとアメリカの海軍のロープヤードの十七番目から14番目まで使用しています。
情報が到着し、判断フォームを確定し、完全な時計を通過する作業を行います。
ショートから長い麻を分離し、バッチとプロセス量を確立します。
連続した標準的なヤーンを、風にし、運搬量を組み立てて下さい。
ターリンを割り当て、ストランドを形成し、バランスの張力と反対のターンで閉じます。
全長、重量、周囲および敷設、内部のサンプルを調節し、バッチを印を付けて下さい。
標準テーブル、バッチ、メーカーマーク、フリート注文による量産を組織。
より組み合わせたタスクで、商船の配送、釣り、建物、地元市場を管理。
マシンは、単にスキルを除去するよりもむしろ、一貫性、性別、年齢、ペース、事故の露出を変更しました。
異なったコーデッジのための顕著な長さ、湿気がある、短い繊維、加齢および等級。
送り、直径を保ち、後方を歩く間も回転させます。
糸、糸、端面、最終閉口部を合わせ、方向を短くし、張力が向上します。
糸数、重量、周囲、敷設、保管による証拠を生成します。
機関、経験、パフォーマー、各人のルートを形づける機会。
麻、糸、掃除、ホイールワークで生産リズムを学びます。
糸や張力を維持し、ストランドとロープ形成中に短縮します。
スケジュール仕様、ギャング、機器、品質保持。
物質的な受け入れ、資格、艦隊の発注、プロダクト責任および火の予防策を制御して下さい。
大型のロープヤードは、ハッチャラー、スピナー、ワーパー、タールハウスハンド、ストランドメーカー、レイヤー、ラッカー、フォーメン、マスターロープメーカーの間で作業を分けました。 自社のクラックと労働力アカウントで、異なるドックヤード事業ユニットとして運営されているチャタムのロープヤード。
庭は周囲、長さ、敷物、繊維、タールによってロープを配達し、使用しました。 リグガーは、測定、カット、スプライス、ワーム、パーセル、供給され、インストールされたシュラウド、滞在、およびランニングギア; ボートスワインは、サービスで管理しました。 セーラーメーカーは、キャンバスにボルトロープを縫った。 小規模な店舗がタスクを組み合わさるが、製品ハンドオーバーはノットの共有知識よりも優れた職業を定義します。
ヨーロッパの航行は、麻に大きく依存しました。 チャタムは、ロシア南部で育つ繊維を貯蔵し、リガなどのバルト港を経由して出荷しました。 歴史的場所の名前は、商業用等級として機能することができます。 1794 リガまたはサンクトペテルブルクの麻の好みは、すべての国、世紀またはロープのための普遍的なルールではありません。 コイア、フラックス、その他ファイバーは、さまざまなニーズに対応しました。
受取り口のチェック長さ、清潔、湿気、腐敗、汚染、および最も古い在庫を最初に発行する前にバッチ重量。 サプライヤー、ロープヤード・クリークおよびマスター・ロープメーカーは、商業、会計および技術的な証拠を保持しました。 分離、湿気が減らない、または加害された繊維は視覚的に受諾可能なロープの中で消えることができました。
濃い鉄製のピンの板にハッシェルが入った。 労働者は、成功的に微小な歯を通して麻を繰り返してそれを揃え、木質の問題、つる、および短い繊維を取り除き、通過を緩和するために少し油を使用して。 シャタムの1787ハッチェルリングハウスは、この重半スキラードの操作を分離しました。9つのハッチャラーは1803年にそこで働いた。
トッピング、地面の牽引および長い繊維は1つの等級でなかった。 重要な糸は徹底したトッピングと仕立てを要求しました。 短分は、小ロットやスプニアーンを少なくし、さらには、廃棄物をカケウムにしました。 副産物の使用は、滞在またはケーブルでショートヘンプを隠すことを承認しなかった。重量とチケットは目的地を保存しなければなりませんでした。
裾の裾を背負った麻を着て、背骨の腰を横切って着る。 ホックに取り付けられた端、作業者は連続供給を給餌しながら、回転部屋を下方に向いた。ホイールはいくつかのホックを回しました。 鋼は、成形点と通常のホイール速度に近い手が必要で、そうしないと糸は、歪んだり、伸びたりして壊れたりします。
糸1本は、数百メートルの延長、連続した重なり、手の感じと歩行ペースを要求できます。 仕上げ糸は所定の長さと重量でウィンチに行きました。 子どもと若い労働者が歩くと糸を運んだ。後者は多くの女性をマインドラーとして雇用した。 自分の距離、ほこり、エンタコールリスクは、一人のマスターの名前ではなく、職業の記録に所属しています。
ロープウォークは、糸、糸、ロープをまっすぐに保持し、緊張下をねじる。 チャタムの存続のロープリーは1,100フィートを超え、最初のレート船は、約31マイルのコーデを要求することができます。 建築の光景ではなく、長さは生産ジオメトリでした。 野外散歩は、プライベートメーカーが提供しておらず、天気が良くない。
糸は、遠いスレンダを支え、カプスタン、カニ、タックルを支え、ギャングがスナッグ、クロスオーバー、テンションをチェックしながらそれを伸ばしました。 ストランドとロープを閉じるので、最終注文は同じ測定にカット糸で始めることができません。 全長、ねじれ、直径は1つの計算でした。
トリートメントに選ばれた糸は、カプスタンが熱い銅のタルケで描かれたハルスに警告され、黒の屋敷で乾燥しました。 立っている肋骨およびあるコーダのための防水改良された耐候性は、柔軟性および固まりを変えました。 ライン、耕作ロープ、ボルト ロープおよび小さい原料は白いヤーン、より少ないタールまたは後で処置を要求するかもしれません。
ドライヘンプ、木材の建物、ホットタールは危険な組み合わせでした。 タールハウス、麻の家、糸店、換気、清潔感、冷却の分離は生産管理でした。 過熱したタールの損傷した繊維; 後で敷設し、促進されたキンクの間に過剰絞られた。 より多くの黒いコーティングは、ロープが等しくなかった。
回転ホックの等しい繊維に堅くされる多くのヤーン。 移動スレンダ、ワルダ、溝付き敷設トップは、平張で一緒にガイドしました。 最終的な閉鎖はストランドの回転、バランスをとるトルクを反対します。 比類のない長さ、糸数または張力はコルクスクリュー、柔らかくて硬い場所、または丸いロープを生成します。
ホーザーレイドロープは、一般的に3本のストランドを直接閉鎖します。 ケーブルレイドロープは通常、9つの基礎ストランドを与える、反対方向に3つの3つのストランドロープを閉鎖した。 四線路の滞在は心が込められているかもしれません。 ケーブル、滞在、タック、走行ライン、リードライン、小型の詰め物は、異なる柔軟性、摩耗、ストレッチ、強度を要求しました。 より大きいだけでは仕様ではありませんでした。
マスターロープメーカーとフォアメンは、麻のバッチ、等しい糸分裂、周囲、立っている長さ、ユニット重量、レイ、表面を検査し、結合します。 スチールは、ロープエンドで複数の足を開いて、ストランドと糸を分離して、劣った短い繊維を露出するように勧めました。 外観は最終検査ではありません。重要なケーブルは、機関の証拠やサンプリングにも直面する可能性があります。
チャタムは、後日、ストランドを通して最悪の政府マークを配し、庭や下水道の置換を識別しました。 起源は良い貯蔵を証明しなかった。 コイルは、サイズと使用による換気、ドライサポート、分類を必要としていました。 海での後、カフェや過負荷の失敗は、ロープヤードの不正を証明しませんでした。
流用または防爆剤は、紡績、歪む、ストランド成形、レイアウト、スプライス、ジャーニー、マスターロープメーカーへの検査を通じて、清掃、運送、ホイール作業から進行できます。 シニアワークは毎日仕様、発行された材料、訓練されたギャング、認定麻とコーディネーションをスケジュールし、マスターアテンダント、店舗、リギングの需要と調整しました。
ヒューダーツ、トレッドウェル、および動力を与えられたシステムは、すべての手作業を一度に交換することなく、18世紀後半以降に一貫性と労働力を徐々に変えました。 マシンは、いくつかのねじれと拡大された角質危険性を正規化しました。女性と子供はタスクを変更してもスキルを除去しませんでした。 実質の職業ドラマは、魔法のノットメーカーではなく、バッチ品質、長さ、艦隊の緊急事態、火災分離および追跡可能な配達にあります。
career.ropemaker
ロープメーカーは、麻や他の繊維、紡糸をドレスアップし、必要に応じてそれをターゲティングし、形ストランドを編成し、ロープヤードに指定されたコーデージを敷いた。
ロープメーカーは、バッチでロープを製造しました。 リグガーは、特定の容器に立って、配車として、スプライス、供給し、それを合いました。
糸と糸は、意図した製品長さのテンションの下を延長し、それらを短く成形および閉鎖しなければなりませんでした。 長い歩行は制御されたスペースを供給しました。
ホーザーレイドロープは、一般的に3本のストランドを直接閉じます。 ケーブルレイドロープは、反対方向に再び3本の3本のストランドロープを閉じます。
ナンバー スタンドのリギングは、しばしばターレッドの耐候性を評価しました。ブロック、ターナーロープ、いくつかのボルトロープによって実行される線は、異なる柔軟性や治療を必要としていました。
それらは繊維、ヤーンの計算、重量および円周を、それからサンプル端でロープ、繊維およびヤーンを開けることができます。 一部のシステムでは、プルーフとメーカーのマークも使用しました。